Parlatma Bileşiği Üreticileri
Parlatma mumu, kaba taşlamadan ayna cilalamaya kadar bir yüzey elde etmenin anahtarıdır. Yüksek saflıkta gres ve özenle seçilmiş aşındırıcılarla bilimsel olarak formüle edilmiş olup, güçlü yapışma ve hızlı parlaklık sergiler, parlatma diskinin verimliliğini önemli ölçüde artırır ve iş parçası yüzeyinde eşit, derin bir parlaklık sağlar.
I. Temel Uygulamalar: Altın ve gümüş takılar, donanım, otomobil parçaları, paslanmaz çelik, bakır ve alüminyum gibi metal iş parçalarının orta-ince cilalama, ayna parlatma ve tel çekme parlatma işlemlerine uygun çeşitli parlatma diskleriyle (keten/hava bezi/mücevher parlatma diskleri vb.) kullanılır. Ayrıca reçine ve boya yüzeylerinin parlatılması ve parlatılmasında da kullanılır, cilalama işleminde tamamlayıcı bir sarf malzemesidir.
Temel Avantajları: Parlatma verimliliğini ve yüzey düzgünlüğünü artırır; cilalanması ve temizlenmesi kolaydır; iş parçalarındaki küçük çizikleri doldurabilir; farklı polisaj diskleri ile kullanıldığında kaba polisajdan ayna polisajına kadar tüm işlemlere uyum sağlayabilmektedir; kalıntı bırakmadan orta düzeyde yapışma; parlatma tekerleğinin aşınmasını azaltır ve iş parçası yüzeyini çizilmelere karşı korur.
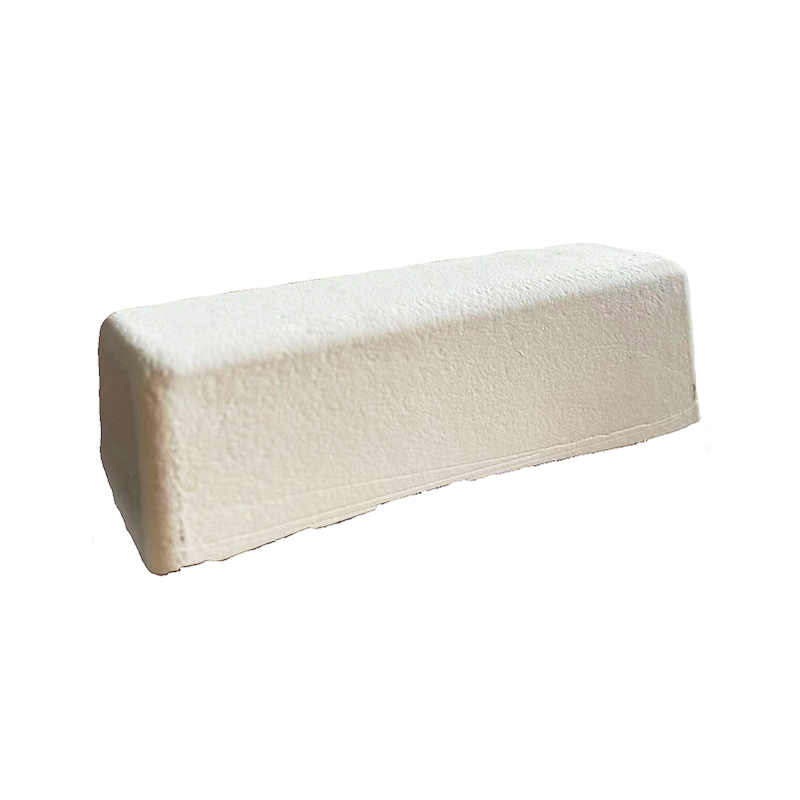
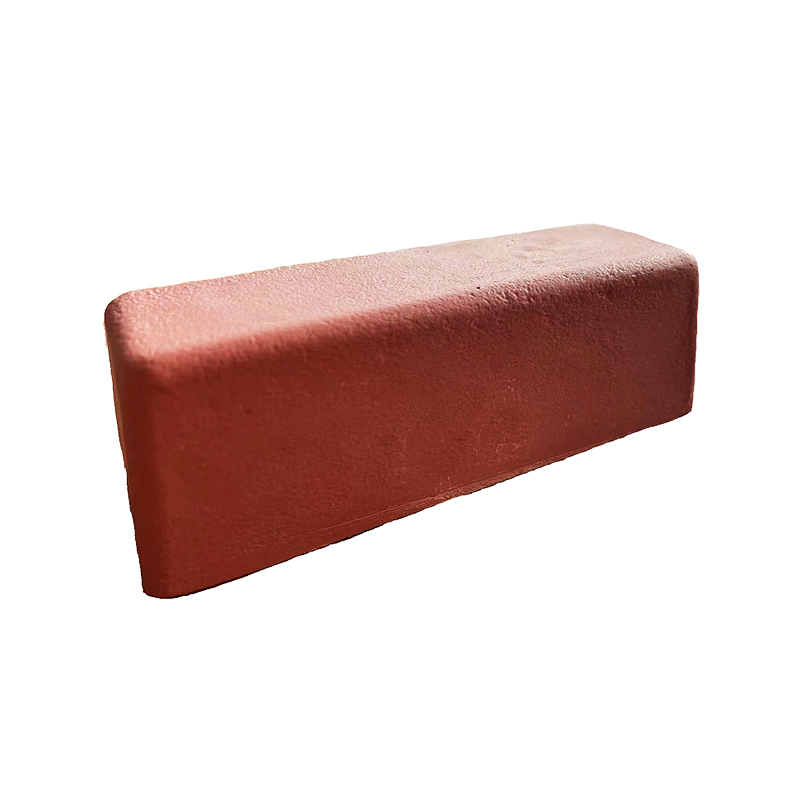
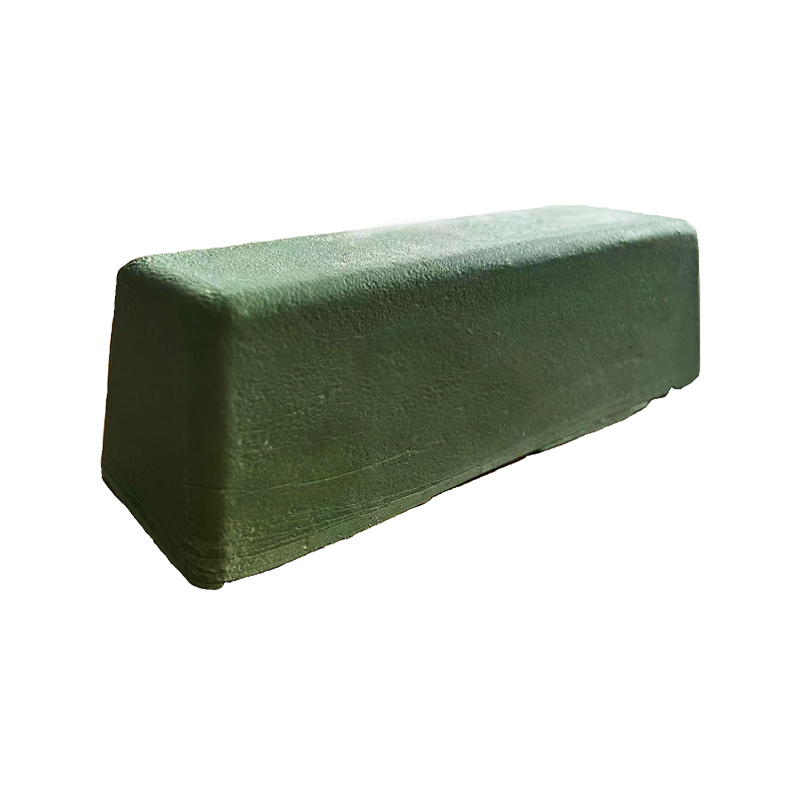
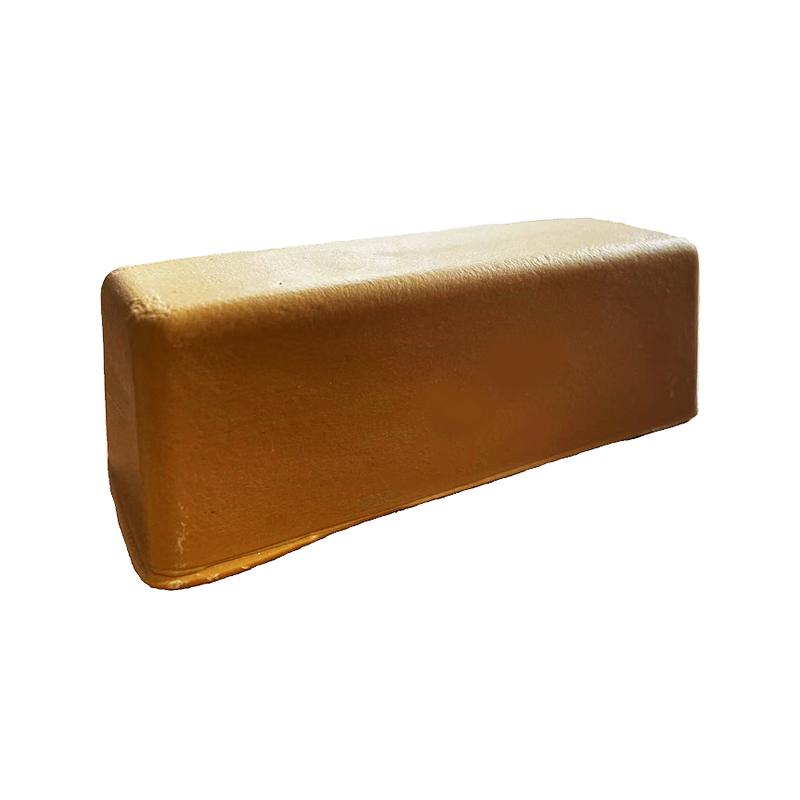
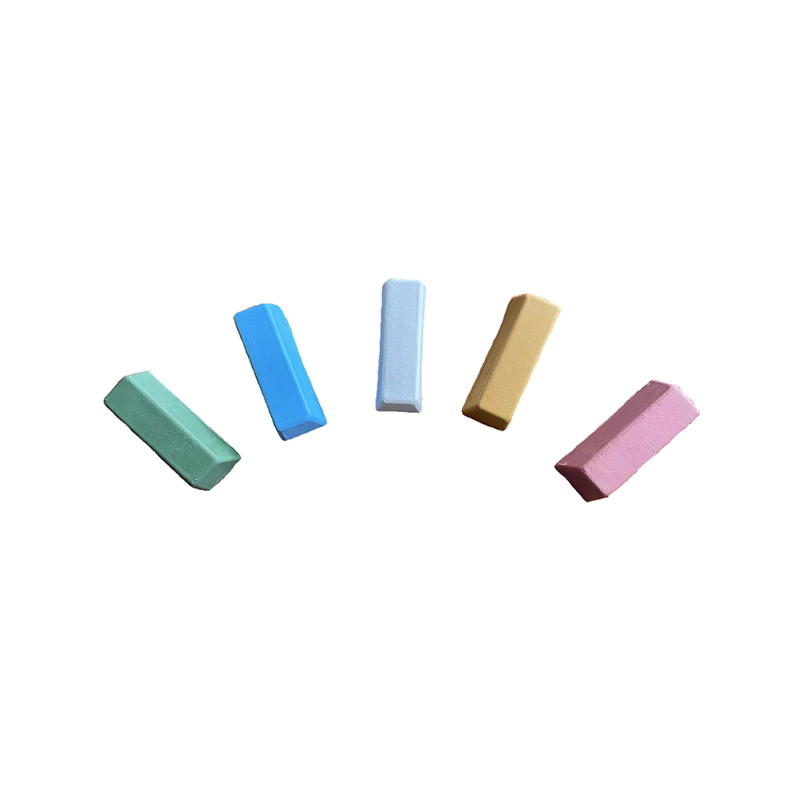
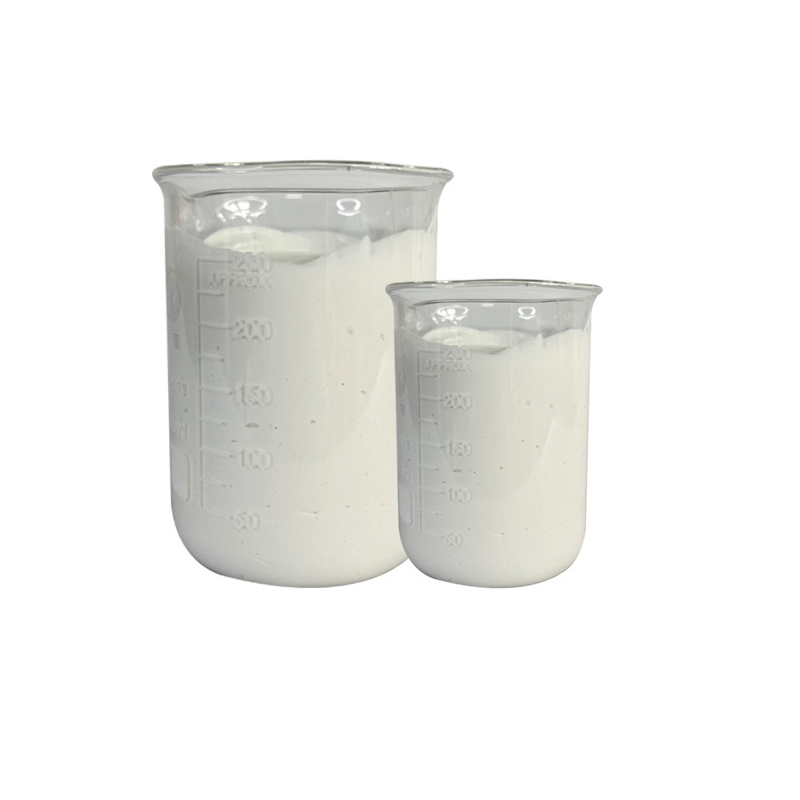
(1) Fiziksel Özellikler: Standart olarak dikdörtgen katı balmumu blokları ve sıvı balmumu olarak mevcuttur. Dikdörtgen katı balmumu blokları 200g/400g/500g/800g/1000g ağırlığındadır, sıvı balmumu ise 25 kg/kutu ağırlığındadır.
(2) Parçacık Boyutu Spesifikasyonları (... için) Parlatma İşlemleri: Kaba Parlatma (200#-500#) Orta Parlatma (800#-1000#) İnce Parlatma (2000#-10000#) Daha yüksek sayılar, daha ince aşındırıcı parçacıkları ve daha yüksek parlatma hassasiyetini gösterir.
Kabadan yüksek aynalı cilalara kadar eksiksiz bir aşındırıcı kalite yelpazesi sunuyoruz. Aşındırıcılarımız ve greslerimiz önde gelen büyük ölçekli üreticilerden temin edilmekte ve en uygun tekniklerle formüle edilmektedir. Bu, parlatma mumunun kumaş disk yüzeyine daha fazla yapışmasını sağlar, disk ile ürün arasındaki doğrudan teması azaltır ve aşındırıcı sürtünmeyi maksimuma çıkarır. Uygun gresler yüzeyi yağlayarak aşındırıcıya yapışır, tozu azaltır, çevresel etkiyi en aza indirir, çalışma ortamını iyileştirir ve işçi sağlığını korur. Polisaj mumlarını müşteri ihtiyaçlarına göre hızlı bir şekilde formüle edebilir ve numuneleri mümkün olan en kısa sürede müşterilere ulaştırabilir, böylece geliştirme bekleme süresini kısaltabiliriz.
Hakkında
Ningbo Henghua Metal Surface Treatment Technology Co., Ltd.
Ningbo Henghua Metal Surface Treatment Technology Co., Ltd., Çin'in Zhejiang Eyaleti, Ningbo Bo Şehri, Haishu Bölgesi, Jishigang, Dongjiaqiao'da bulunmaktadır. Bir Çin parlatma bileşiği üreticileri, Henghua Metal Yüzey İşleme Teknolojisi A.Ş., çeşitli özelleştirilmiş parlatma malzemeleri sağlamaktadır. Şirket 2016 yılında kurulmuş olup, 3.500 metrekarelik bir tesis alanına, 10'dan fazla gelişmiş bez tekerlek üretim ekipmanına, 2 tam otomatik konserve hattına sahiptir ve çeşitli tip ve boyutlarda rüzgar bez tekerlekleri üretebilmektedir. Ma tekerleği, parlatma mumu, chiye tekerleği, metal parlatma macunu ve diğer ürünler; müşteriler Güney Amerika, Amerika Birleşik Devletleri, Avrupa, Orta Doğu vb. bölgelere yayılmıştır. Son yıllarda şirket, parlatma malzemelerinin iş verimliliğini artırmak için sürekli yenilik yapmakta ve müşterilerin takdirini kazanmıştır. İhtiyacı olan müşterileri işbirliği görüşmesi için aramaya bekliyoruz!
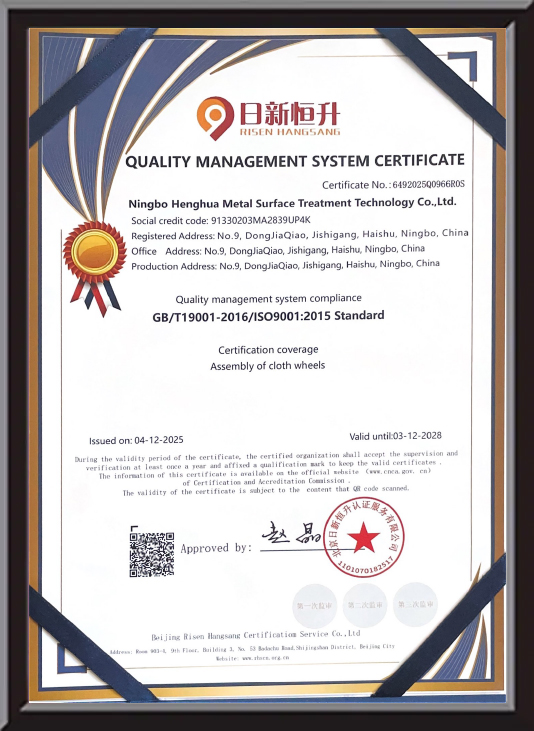
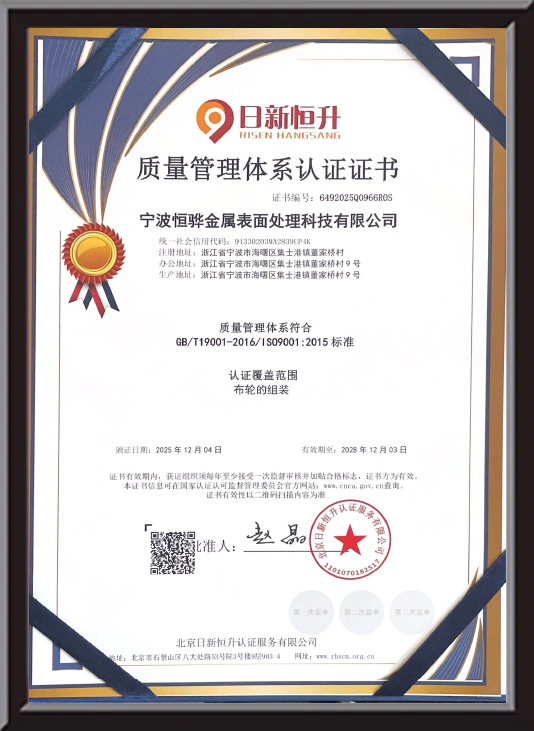
Onur Belgesi
Mesaj Geri Bildirimi
Parlatma Bileşiği Sektör Bilgisi
A parlatma bileşiği metal iş parçalarındaki yüzey kusurlarını, oksidasyonu ve ince çizikleri gidermek, pürüzsüz, parlak veya aynalı bir yüzey oluşturmak için kullanılan formüle edilmiş bir aşındırıcı malzemedir. Ayrıca şu şekilde de anılır: parlatma bileşiği Dönen parlatma diskleriyle birlikte uygulandığında bu malzemeler mücevher imalatı, donanım işleme, otomotiv parçaları üretimi, sıhhi tesisat son işlemleri ve hassas bileşen imalatında metal yüzey işlemede temel bir sarf malzemesidir. Doğru bileşik kalitesinin seçilmesi ve uygun disk tipiyle eşleştirilmesi, her cilalama aşamasının verimliliğini ve son yüzeyin kalitesini belirler.
Parlatma Bileşiği Nasıl Çalışır?
A parlatma bileşiği üç temel bileşenden oluşur: aşındırıcı parçacıklar, bir bağlayıcı madde (tipik olarak bir mum veya gres bazı) ve kesme etkisini veya yüzey korumasını geliştiren kimyasal katkı maddeleri. Dönen bir parlatma diskine uygulandığında bileşik, diskin yüzeyine aktarılır ve metal iş parçasıyla yüksek hızda temas ettirilir.
Aşındırıcı parçacıklar (çoğunlukla alüminyum oksit, silisyum karbür, krom oksit veya demir oksit) metal yüzeyi mikro düzeyde aşındırarak yüzey profilindeki tepeleri ve vadileri kademeli olarak düzleştirir. Daha kaba bileşikler daha derin çizikleri ve oksidasyon katmanlarını giderir; daha ince bileşikler saten, parlak veya aynalı yüzeyler elde etmek için yüzeyi inceltir. Profesyonel sonlandırma iş akışlarında, iki ila üç bileşik aşama tipik olarak kesmeden renklendirmeye ve son camlamaya kadar sırayla kullanılır.
Doğru Parlatıcı Bileşimi Kullanmanın Temel Avantajları
- Daha hızlı çevrim süresi: Doğru şekilde eşleşen bir parlatma bileşiği, yüzey kusurlarını etkili bir şekilde ortadan kaldırarak geçiş sayısını ve parça başına toplam işlem süresini azaltır.
- Tutarlı yüzey kalitesi: Standartlaştırılmış bileşik kaliteleri, kalite kontrollü üretim ortamları için kritik olan, üretim partileri genelinde tekrarlanabilir yüzey sonuçları sağlar.
- Uzatılmış tekerlek ömrü: Doğru bileşik uygulaması, taş ile iş parçası arasındaki kuru sürtünmeyi azaltarak hem parlatma tekerleği liflerini hem de aşındırıcı bileşiği erken bozulmaya karşı korur.
- Geniş malzeme uyumluluğu: Demirli metaller, paslanmaz çelik, alüminyum, bakır, pirinç, çinko alaşımı ve değerli metaller için neredeyse tüm endüstriyel metal yüzeyleri kapsayan bileşik formülasyonları mevcuttur.
- Düşük atık ve maliyet verimliliği: Çubuk ve macun bileşiği formatları, yüksek hacimli üretim ortamlarında sıvı veya sprey alternatiflerine göre malzeme israfını en aza indirerek hassas, kontrollü uygulamaya olanak tanır.
Yaygın Parlatma Bileşiği Çeşitleri ve Uygulamaları
Belirli metaller ve bitirme aşamaları için farklı bileşik formülasyonları tasarlanmıştır. Aşağıdaki tablo endüstriyel ve mücevher parlatma iş akışlarında en yaygın kullanılan türleri özetlemektedir:
| Bileşik Türü | Renk | Aşındırıcı Kalitesi | Uygun Metaller | Bitirme Aşaması |
|---|---|---|---|---|
| Kahverengi / Siyah Çubuk | Kahverengi / Siyah | Kaba | Çelik, demir, sert alaşımlar | İlk kesme, çizik giderme |
| Beyaz Çubuk | Beyaz | Orta | Alüminyum, paslanmaz çelik | Ayna öncesi bitirme |
| Yeşil Çubuk | Yeşil | Orta-Fine | Paslanmaz çelik, krom | Parlak kaplama |
| Kırmızı Allık | Kırmızı | iyi | Altın, gümüş, bakır, pirinç | Son renk parlatma, ayna kaplama |
| Mavi / Pembe Çubuk | Mavi / Pembe | Çok İyi | Değerli metaller, mücevherler | Yüksek parlaklıkta son kaplama |
2016 yılında kurulan Ningbo Henghua Metal Yüzey İşlem Technology Co., Ltd., araştırma, geliştirme ve üretim konusunda uzmanlaşmıştır. parlatma bileşikleri ve parlatma bileşikleri küresel imalat endüstrisi için. 2020 yılında piyasaya sürülen tam otomatik üretim hatları ve dört kıtaya yayılan aktif bir dağıtım ağıyla Henghua, dünya çapındaki donanım, sıhhi tesisat, otomotiv ve mücevher üretimi müşterilerinin özel gereksinimlerine göre uyarlanmış tutarlı, hassas şekilde formüle edilmiş bileşikler tedarik etmektedir.
Nasıl Başvurulur Parlatma Bileşiği doğru
Doğru uygulama tekniği hem bileşiğin verimliliğini hem de son kat kalitesini doğrudan etkiler. Tutarlı sonuçlar için şu adımları izleyin:
- Bileşiği uygulamadan önce parlatma çarkını çalışma hızına getirin.
- Çubuk veya macun bileşiğini dönen tekerlek yüzüne kısaca temas ettirin — 2 ila 3 saniye çoğu uygulama için yeterlidir. Aşırı yüklemeden kaçının.
- Yüklü tekerleği iş parçasına tutarlı ve orta düzeyde bir basınçla uygulayın. Teması zorlamak yerine bileşiğin aşındırıcı etkisinin işi yapmasına izin verin.
- Kesme verimliliğini korumak için bileşiği düzenli aralıklarla (genellikle her 30 ila 60 saniyede bir aktif cilalamada) yeniden uygulayın.
- Aşındırıcı kalitelerin çapraz kirlenmesini önlemek için bileşik aşamaları arasında iş parçasını iyice temizleyin.
Sıkça Sorulan Sorular
S1: Parlatma bileşiği ile parlatma bileşiği arasındaki fark nedir?
Terimler sıklıkla birbirinin yerine kullanılır, ancak profesyonel bitirme uygulamalarında parlatma bileşiği tipik olarak kesme ve çizik giderme için kullanılan daha kaba dereceli malzemeleri ifade eder; parlatma bileşiği renk, parlaklık ve ayna görünümünü geliştirmek için daha sonraki aşamalarda kullanılan daha ince dereceli formülasyonları ifade eder. Her ikisi de aşındırıcı bileşik ürünlerdir; fark, kum kalitesi ve uygulandıkları bitirme sırasının aşamasında yatmaktadır.
S2: Aynı bileşik farklı metallerde kullanılabilir mi?
Beyaz çubuk bileşiği gibi bazı bileşik formülasyonları, alüminyum ve paslanmaz çelik de dahil olmak üzere birçok metal üzerinde kullanılabilecek kadar çok yönlüdür. Bununla birlikte, demir içeren metallerde kullanılan bileşikler, bakır, pirinç veya değerli metaller gibi demir içermeyen metallere uygulanmamalıdır; çünkü metalik kirlenme, renk bozulmasına veya yüzey kusurlarına neden olabilir. Tekerlekleri ve bileşikleri belirli metal türlerine ayırın mümkün olan her yerde.
S3: Parlatma bileşikleri nasıl saklanmalıdır?
Bileşik çubukları ve macunları serin ve kuru bir ortamda, doğrudan güneş ışığından ve ısı kaynaklarından uzakta saklayın. Aşırı ısı, balmumu bazlı bileşikleri yumuşatır ve kıvamlarını değiştirir; nem ise macun bileşiklerinin ayrılmasına veya eşit olmayan şekilde sertleşmesine neden olabilir. Üretim sırasında karışmayı önlemek için farklı bileşik sınıflarını açıkça etiketlenmiş kaplarda saklayın.
S4: Ayna kaplama için kaç tane bileşik aşamaya ihtiyaç vardır?
Çoğu metal için gerçek bir ayna kaplama elde etmek için şunları gerektirir: en az iki ila üç aşama : çizikleri ve yüzey düzensizliklerini ortadan kaldırmak için kaba veya orta bileşimli bir başlangıç kesme aşaması, ardından parlaklığı geliştirmek için ince bileşimli bir renklendirme aşaması ve çok parlak bir ayna yüzeyi oluşturmak için allık veya ultra ince parlatma bileşiğiyle son perdahlama aşaması. Tutarsız bitiş sonuçlarının en yaygın nedeni aşamaların atlanması veya bunlar arasındaki geçişlerin acele edilmesidir.
Doğruyu seçmek parlatma bileşiği ve bunun doğru şekilde uygulanması, her türlü etkili metal kaplama işleminin temelidir. Hedef ister endüstriyel donanımda işlevsel bir saten kaplama, ister dekoratif bileşenlerde kusursuz bir ayna yüzeyi olsun, her son işlem aşamasıyla eşleşen bileşik kalitesi, metal türü ve parlatma diski, her üretim ölçeğinde tutarlı, profesyonel kalitede sonuçlar sağlar.
Ningbo Henghua Metal Surface Treatment Technology Co., Ltd., parlatma bez tekerlekleri, parlatma mumu, sıvı parlatma tekerlekleri ve metal parlatma macunu üzerine Ar-Ge ve üretimde uzmanlaşmıştır.
Sınıflandırma
İletişim Bilgileri
-
[email protected]
[email protected]
[email protected] -
+86-13777066809
+86-574-88187397 - No.9, Xiaodongjiaqiao, Jishigang Kasabası, Haishu Bölgesi, Ningbo Şehri, Zhejiang Eyaleti, Çin
Bağlantıda Kalın
Telif Hakkı © Ningbo Henghua Metal Surface Treatment Technology Co., Ltd. Parlatma Bileşiği Üreticileri Özel Parlatma Bileşiği Tüm Hakları Saklıdır.