Zirkonya Alümina ve Seramik Zımpara Bantları Genel Olarak Metal İçin En İyisidir, Ancak Mop Zımpara Kavisli veya Düzensiz Yüzeylerde Çoğunlukla Kayışlardan Daha İyi Performans Sağlar
Çoğu metal işleme görevi için, zirkonya alümina veya seramik zımpara kayışı Çelik, paslanmaz çelik ve alüminyum üzerinde en hızlı talaş kaldırmayı ve en uzun servis ömrünü sağlar. Ancak zımpara bantları her zaman her iş için doğru alet olmayabilir. Bir iş parçasında kaynaklar, eğriler, kenarlar veya konturlu yüzeyler varsa, flap tekerlek Üst üste binen aşındırıcı kanatları düzensiz şekillere uyum sağlarken aynı zamanda tutarlı malzeme kaldırma olanağı sağladığından sıklıkla düz banttan daha iyi performans gösterir. Bu kılavuzun geri kalanında aşındırıcı tane türleri, tane seçimi ve banttan flap tekere geçişin daha kısa sürede daha iyi bir yüzey elde edilmesini sağladığı özel durumlar açıklanmaktadır.
Aşındırıcı Tane Türü Neden Kayış Markasından Daha Önemlidir?
Zımpara kayışının metal üzerinde ne kadar iyi performans gösterdiğini belirleyen en büyük faktör, destek malzemesi veya kayışın genel yapı kalitesi değil, yüzeye bağlı aşındırıcı mineraldir. Farklı tane türleri farklı oranlarda kırılır ve kendiliğinden keskinleşir; bu da çelik, paslanmaz çelik veya demir dışı metaller çalışırken kesme hızını ve bant ömrünü doğrudan etkiler.
Zirkonya Alümina
Zirkonya alümina taneciği, taze kesme kenarlarını açığa çıkarmak için sürekli olarak kırılır, bu da onu karbon çeliği ve paslanmaz çelik üzerinde ağır talaş kaldırma işlemlerine çok uygun hale getirir. Genellikle ağır basınç altında standart alüminyum oksitten önemli ölçüde daha uzun süre dayanır, bu da onu kaynak taşlama ve ağır çapak alma için ortak bir ilk tercih haline getirir.
Seramik Alümina
Seramik tanecik, sürekli olarak kendi kendine keskinleşecek şekilde mikrokristalin seviyede tasarlanmıştır; bu, ona yaygın tane türlerinin en uzun çalışma ömrünü ve agresif metal taşlama sırasında oluşan yüksek ısı altında en iyi performansı sağlar. Bant başına maliyeti daha yüksektir, ancak daha az bant tüketildiği için genellikle bir üretim süreci boyunca toplam aşındırıcı harcamasını azaltır.
Alüminyum Oksit
Standart alüminyum oksit en ekonomik seçenektir ve hafif metal zımparalamada, bitirme pasolarında ve agresif talaş kaldırmanın öncelik olmadığı alüminyum veya pirinç gibi daha yumuşak metallerde yeterli performansı gösterir.
Kumun Metal İşleme Aşamasıyla Eşleştirilmesi
Doğru kum dizisini seçmek, zaman kaybını önler ve kaldırılması için fazladan son işlem geçişleri gerektiren görünür çizik izleri bırakma riskini azaltır. Çoğu metal imalat atölyesi, doğrudan ince taneye atlamak yerine, kabadan ince taneye doğru ilerlemektedir.
- Kabaca 36 ila 60 arasındaki kaba tanecik, kaynakları, hadde pulunu ve ağır yüzey kusurlarını hızlı bir şekilde giderir.
- Yaklaşık 80 ila 120 arasındaki orta kum, taşlama izlerini harmanlar ve yüzeyi bitirme işlemine hazırlar.
- Yaklaşık 150 ila 240 arasındaki ince tanecik, kaplama veya son cilalamaya hazır, pürüzsüz bir ön cila yüzeyi üretir.
Bu ilerlemede birden fazla kumlama adımının atlanması, genellikle daha kalın pasodan kaynaklanan derin çiziklerin daha ince olanın altında hala görülebilmesine neden olur ve bu da tüm sırayı takip etmekten daha fazla zaman harcayan yeniden işlemeyi zorlar.
Metal İşlerinde Yaygın Aşındırıcı Seçeneklerinin Karşılaştırılması
Aşağıdaki tablo, zımpara bandının ideal olduğu ve flap diske geçişin daha iyi sonuç verdiği durumlar da dahil olmak üzere, metal üzerinde en yaygın olarak kullanılan aşındırıcı türleri arasındaki tipik performans özelliklerini karşılaştırmaktadır.
ne zaman bir Mop Tambur Zımpara Kayışından Daha İyi Bir Seçimdir
Zımparalama bandı, tutarlı bir temas tekerleğine veya merdaneye karşı tutulan düz veya hafifçe kavisli malzeme üzerinde en iyi sonucu verir. İş parçası geometrisi düzensiz hale geldiğinde, flap tekerlek ayrı ayrı monte edilmiş aşındırıcı kanatları, sert bir kayışın eşit şekilde ulaşamadığı konturları, boru kıvrımlarını ve kaynaklı bağlantıları takip etmek üzere bağımsız olarak esnediğinden genellikle daha düzgün bir yüzey elde edilir.
Yuvarlak veya Düzensiz Malzemede Kaynak Harmanlama
Yuvarlak boru, boru bağlantı parçaları ve döküm bileşenlerde, flap çarkın esnek kanatları eğriliğin çevresine sarılır ve bir kayışın yuvarlak yüzeylerde geride bırakabileceği düz noktalar olmadan kaynak boncuklarını düzgün bir şekilde harmanlar.
Kenar ve Köşe Çapak Alma
Keskin kenarların ve köşelerin, eşit olmayan bir şekilde yuvarlatılmadan veya çevredeki yüzeyde oyuk açılmadan, bantla eşit şekilde zımparalanması zordur. Bir flap çarkın ayrı flapları daha kontrollü, tutarlı bir kenar kırılması sağlar.
İnce Sac Üzerinde Daha Az Isı Oluşumu
Mop zımparanın yalnızca küçük bir kısmı herhangi bir anda yüzeye temas ettiğinden, sürekli tam yüzey teması altında çalışan bir banttan daha az konsantre ısı üretir ve bitirme geçişleri sırasında ince sacın bükülmesi veya renginin solması riskini azaltır.
Mop Zımpara Yapısı ve Kum Seçenekleri
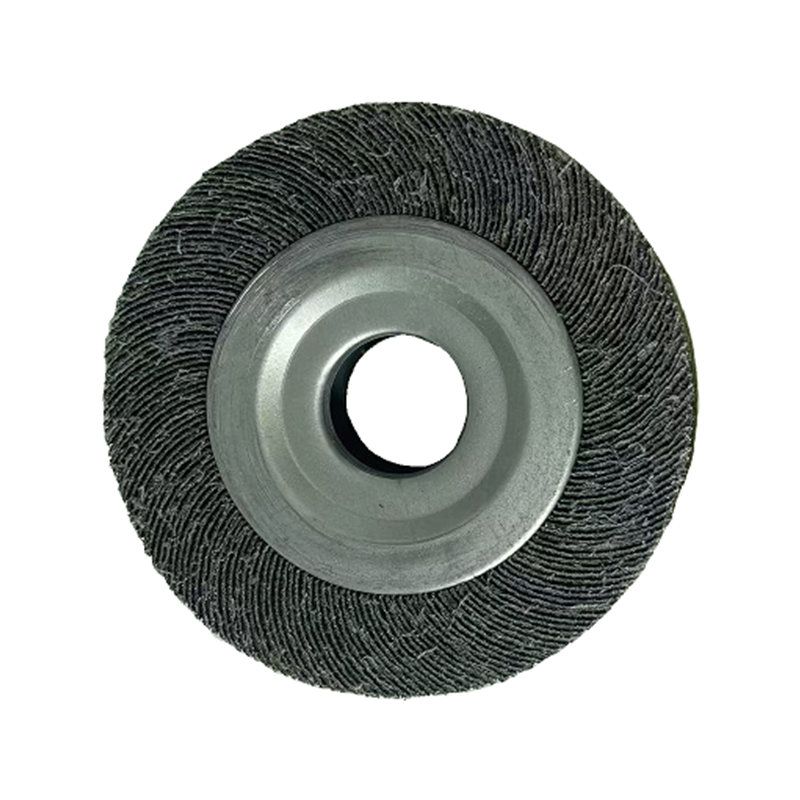
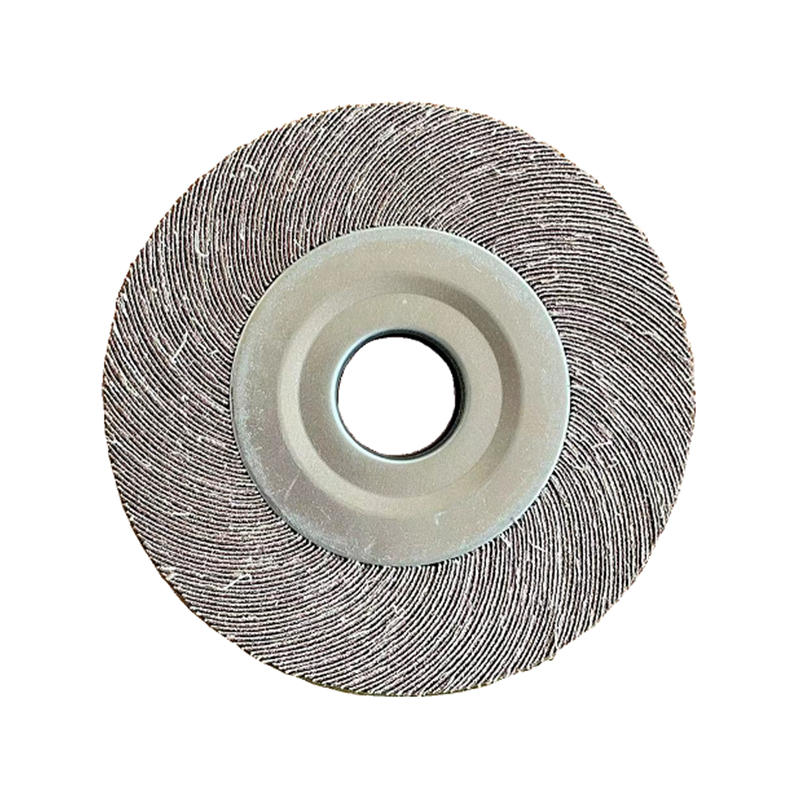
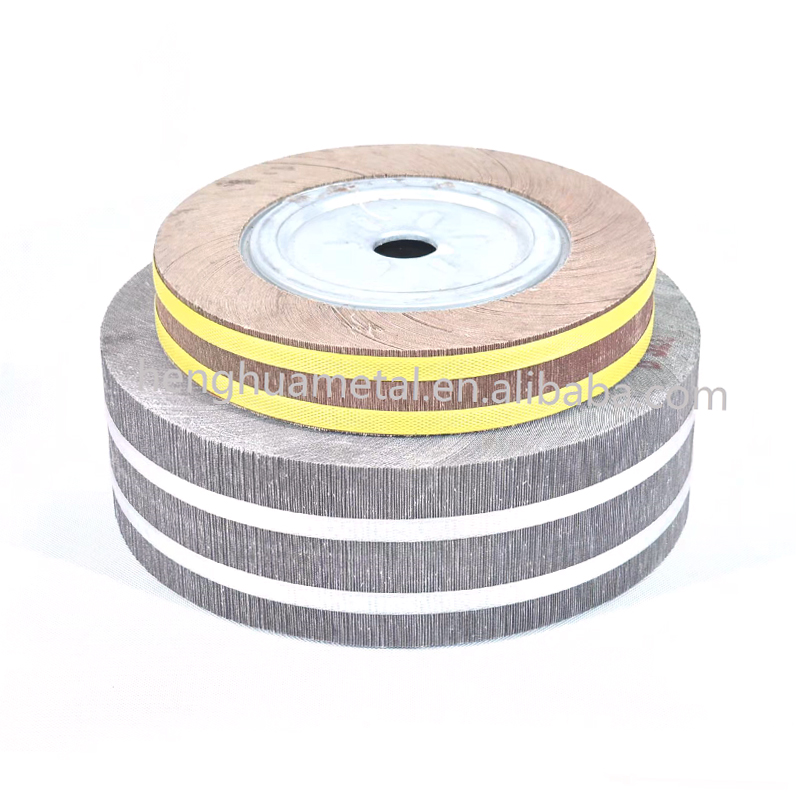
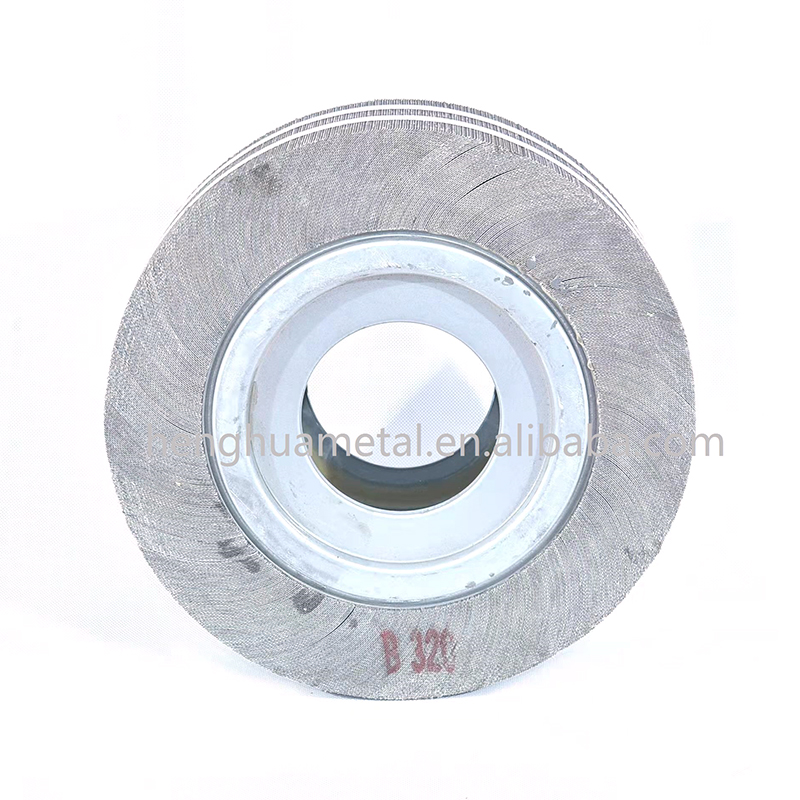
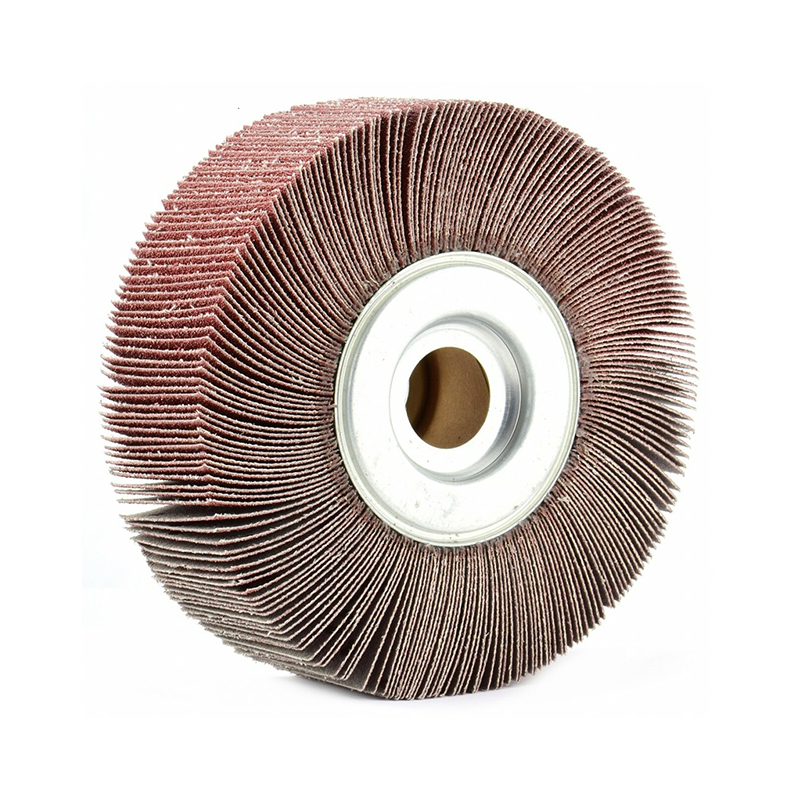
A flap tekerlek merkezi bir göbek veya sapın etrafına radyal olarak monte edilmiş üst üste binen aşındırıcı kumaş kanatlardan oluşur. Dış kanatlar kullanım sırasında aşındıkça, taze aşındırıcı malzeme sürekli olarak alt kısımda açığa çıkar; bu da, aşınmış zımpara kayışının sıklıkla yaptığı gibi, yüzey aşındıkça keskin bir şekilde düşmek yerine, kesme performansının diskin çalışma ömrünün büyük bölümünde tutarlı kalmasını sağlar.
- Yaklaşık 40 ila 60 tanecikli kaba flap zımparalar, ilk kaynak taşlama ve ağır tortu giderme işlemlerinin üstesinden gelir.
- Orta boy flap zımparalar, yaklaşık 80 ila 120 kum, kaba taşlamadan sonra harmanlanır ve pürüzsüz yüzeyler.
- Yaklaşık 180 ila 320 kumlu ince flap zımparalar, metali cilalama veya kaplama uygulaması için hazırlar.
- Mop taşlama taşları, açılı taşlama makinelerine, tezgah taşlama makinelerine ve matkaba monteli kurulumlara uyacak şekilde düz, mile monteli ve montesiz disk tarzı formatlarda mevcuttur.
Metalde Daha Uzun Aşındırıcı Ömrü için Pratik İpuçları
Bir atölyede bant mı yoksa mop disk mi çalıştırıldığına bakılmaksızın, birkaç çalışma alışkanlığı sürekli olarak aşındırıcının ömrünü uzatır ve metal üzerindeki yüzey kalitesini artırır.
Kontrol Kontak Basıncı
Aşırı basınç uygulamak malzeme kaldırma işlemini orantılı olarak hızlandırmaz; esas olarak ısı üretir ve aşındırıcı aşınmayı hızlandırır. Aşındırıcı taneciğin orta ve tutarlı bir basınçta kesme işlemini yapmasına izin vermek, daha düzgün bir yüzey ve daha uzun ürün ömrü sağlar.
Hızı Malzemeyle Eşleştirin
Aşındırıcının alüminyum gibi daha yumuşak metaller üzerinde çok hızlı çalıştırılması, metal parçacıklarının aşındırıcı yüzeyi tıkamasına ve kesme verimliliğinin düşmesine neden olabilecek yüklemeye neden olabilir. Daha yumuşak alaşımlarda hızın biraz düşürülmesi genellikle hem yüzey hem de aşındırıcı ömrünü artırır.
Çalışmayı Serin Tutun
İş parçasının soğumasını sağlamak için periyodik olarak duraklatmak, paslanmaz çelikte ısıya bağlı renk bozulmasını önler ve uzun bitirme seansları sırasında ince ölçülü sacın eğrilme olasılığını azaltır.
Projeniz için Zımpara Kayışı ve Mop Zımpara Arasında Seçim Yapmak
Özetle, zirkonya alümina veya seramik zımpara kayışı, düz yüzeyli, yüksek hacimli metal talaş kaldırma için en güçlü seçenek olmaya devam ederken, flap tekerlek iş parçasında eğriler, kenarlar, kaynaklar veya ısıya duyarlı ince malzeme bulunduğunda genellikle daha iyi bir takımdır. Birçok metal imalat atölyesi, her iki aşındırıcı formatını da el altında bulundurur ve her görev için tek bir aşındırıcı türüne güvenmek yerine, her işin özel geometrisine göre bunlar arasında seçim yapar.
Zımpara bantları ve flap zımparaların tedarikçilerini karşılaştırırken, aşındırıcı tane tipinin, flap yoğunluğunun ve destek malzemesinin açıkça belirtilip belirtilmediğini kontrol etmek önemlidir, çünkü bu ayrıntılar gerçek kesme performansını tek başına fiyattan çok daha güvenilir bir şekilde belirler. Her iki ürün grubunu yan yana sunan bir üretici, tedarikçi değiştirmeden metal işleme projesinin her aşaması için doğru aşındırıcı formatını eşleştirmeyi kolaylaştırır.