Parlatma Malzemeleri Fabrikası
Hakkında
Ningbo Henghua Metal Surface Treatment Technology Co., Ltd.
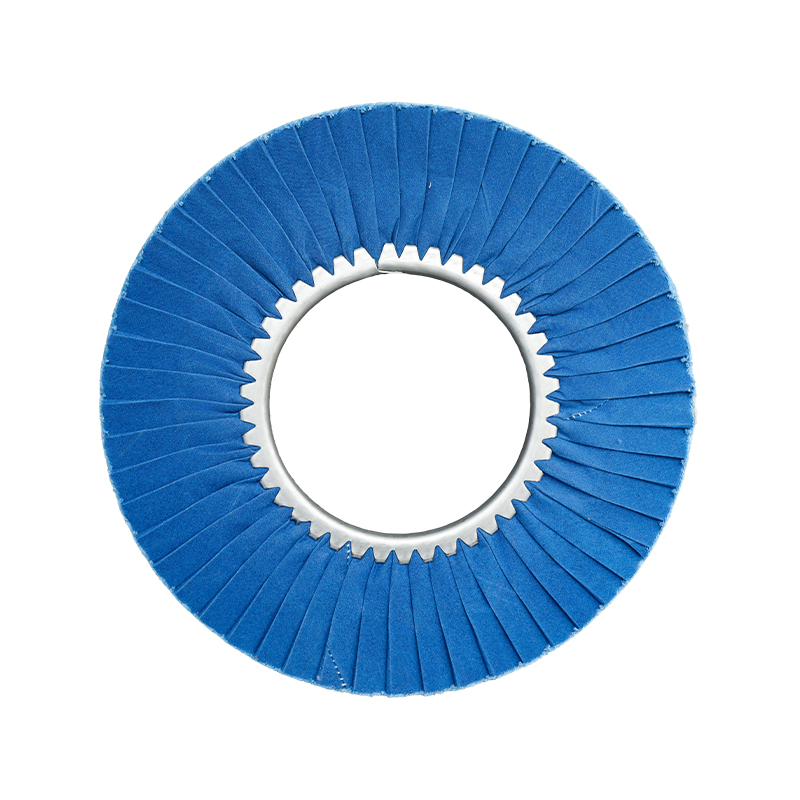
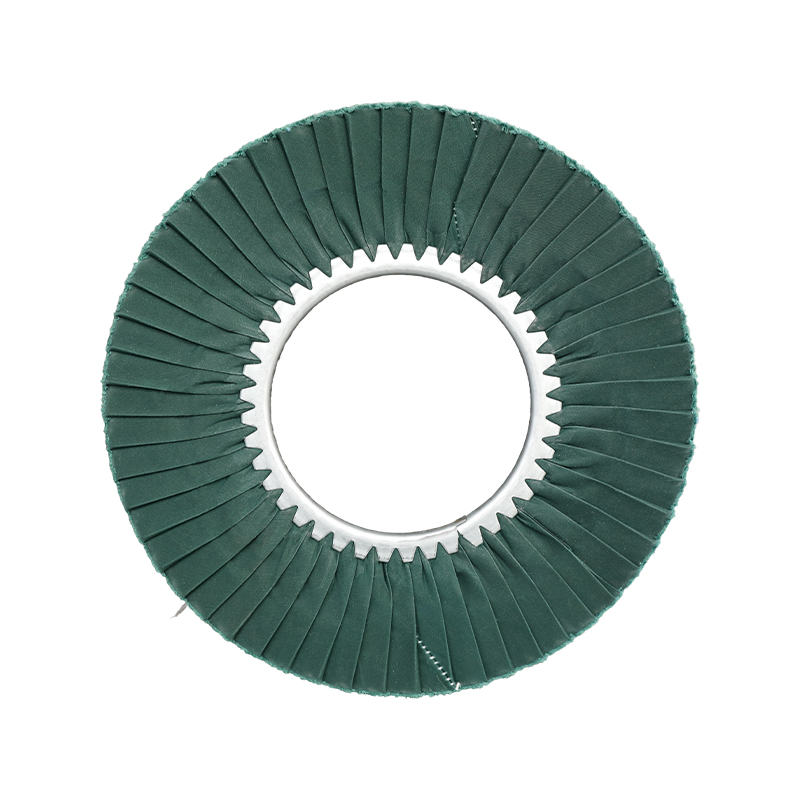
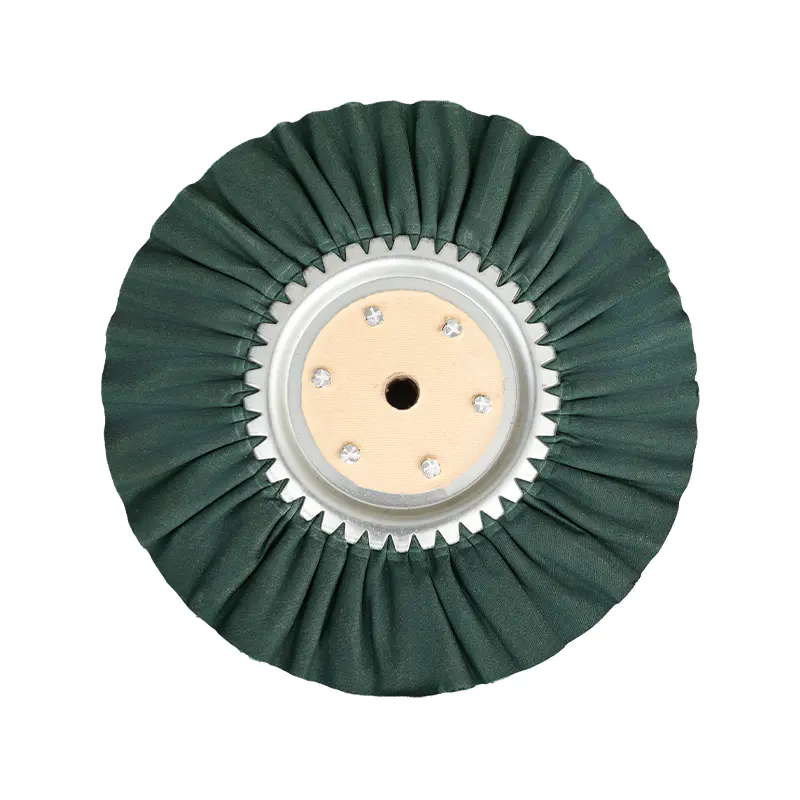
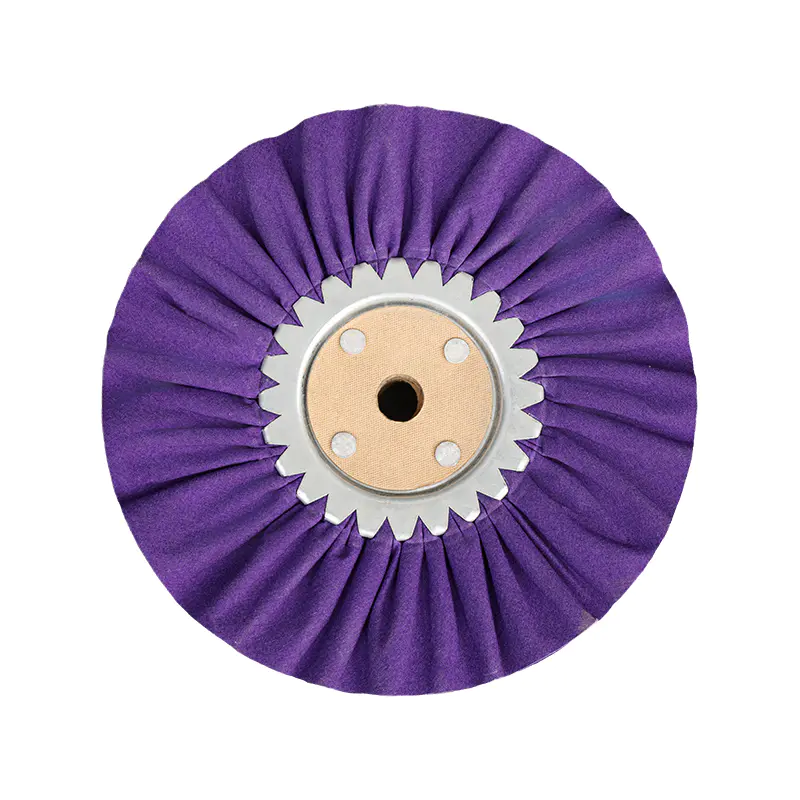
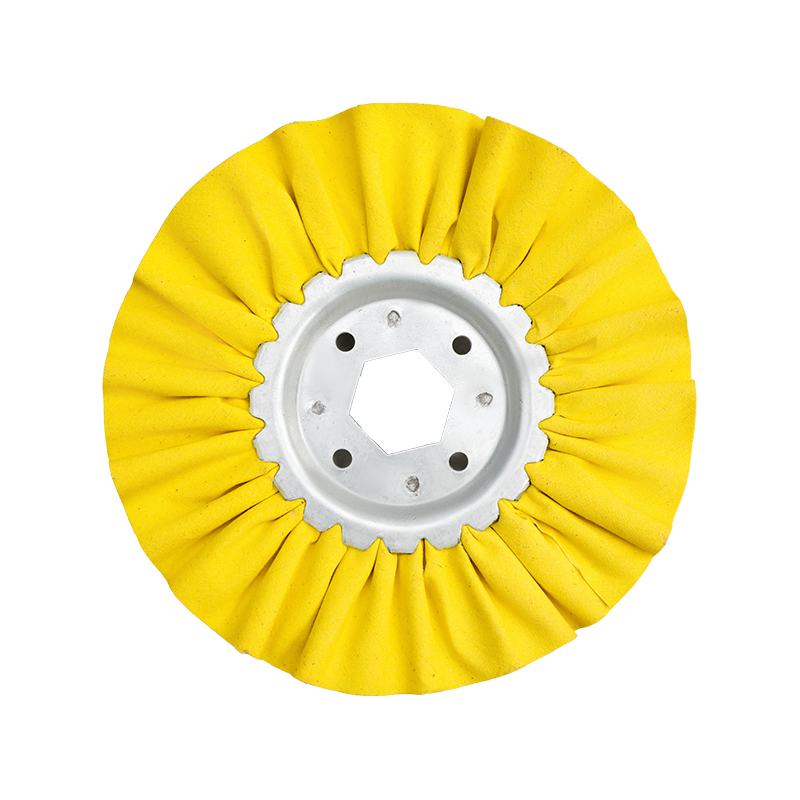
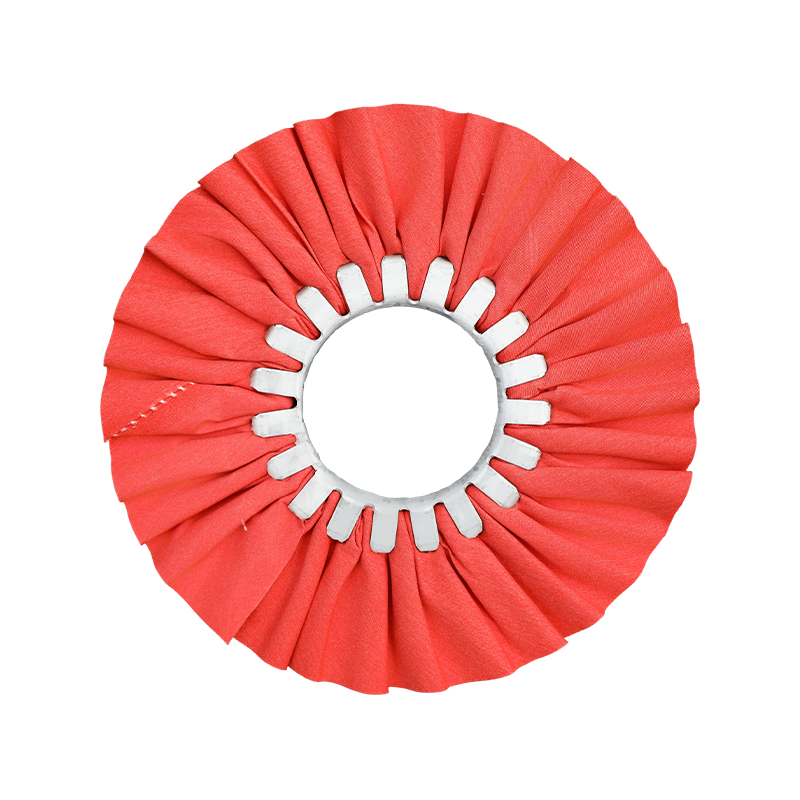
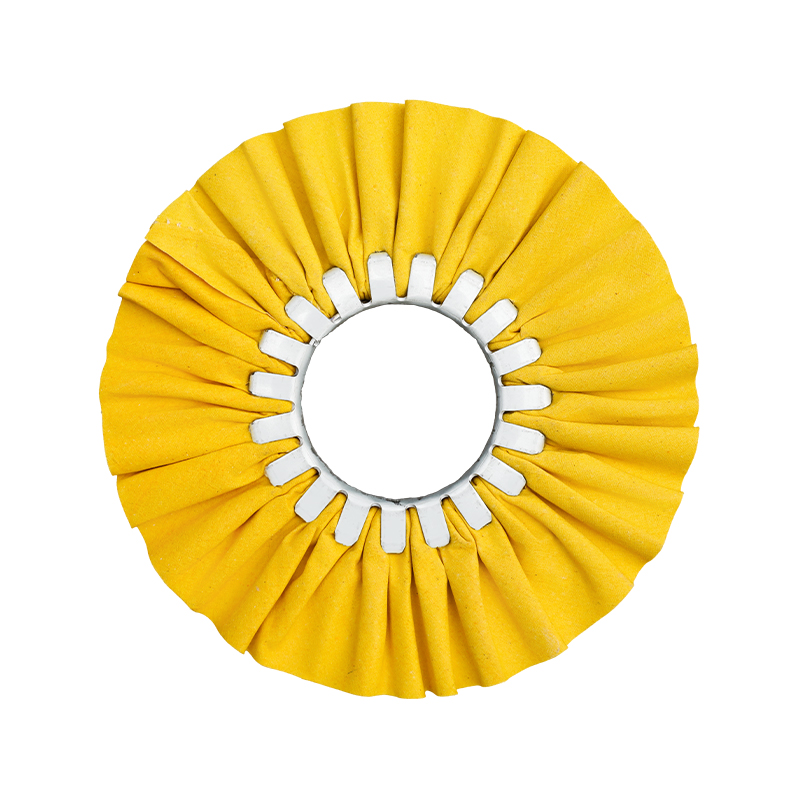
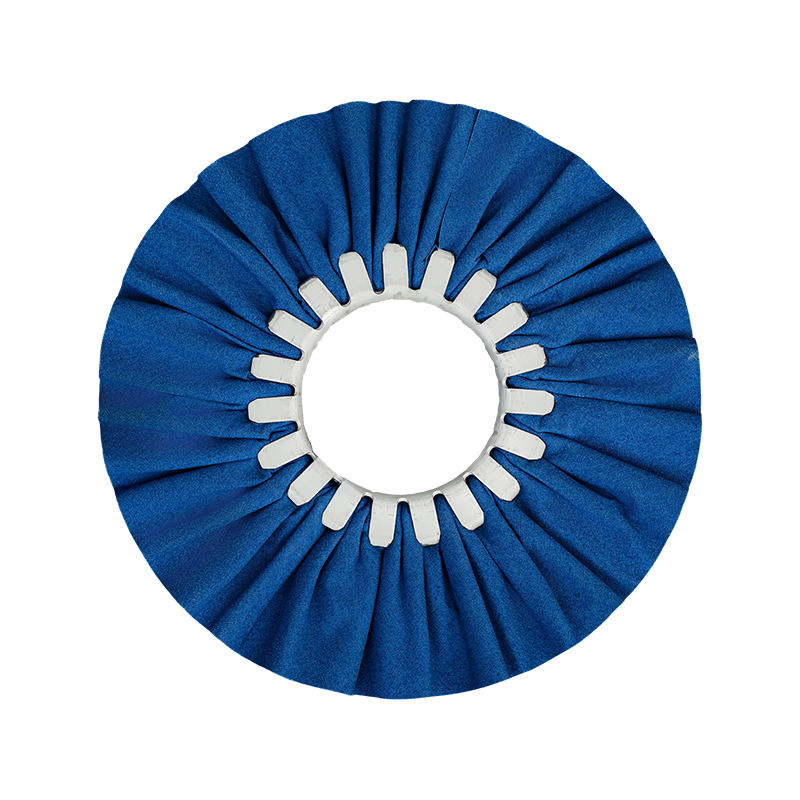
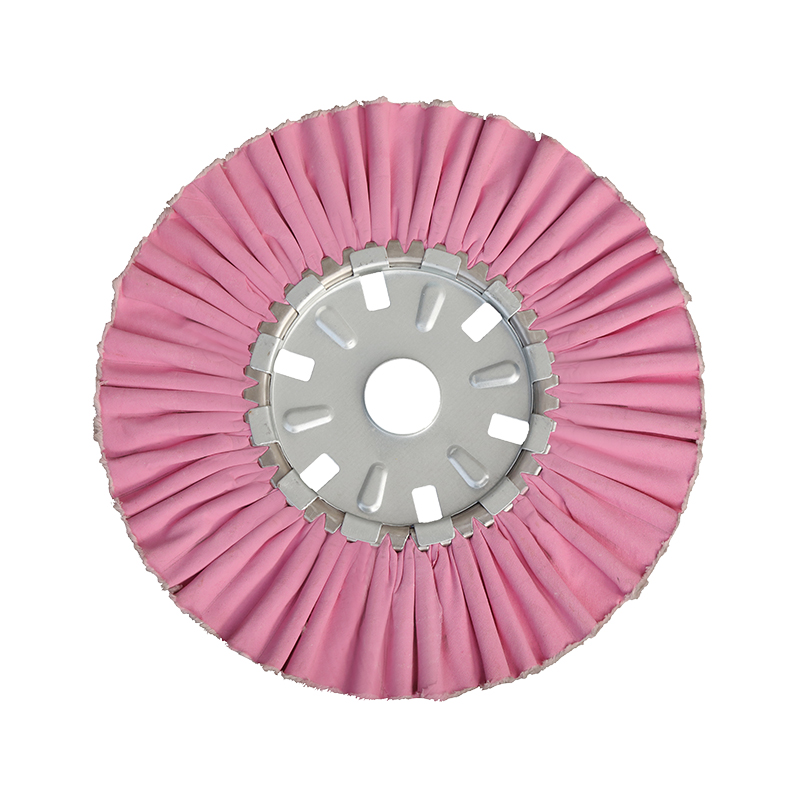
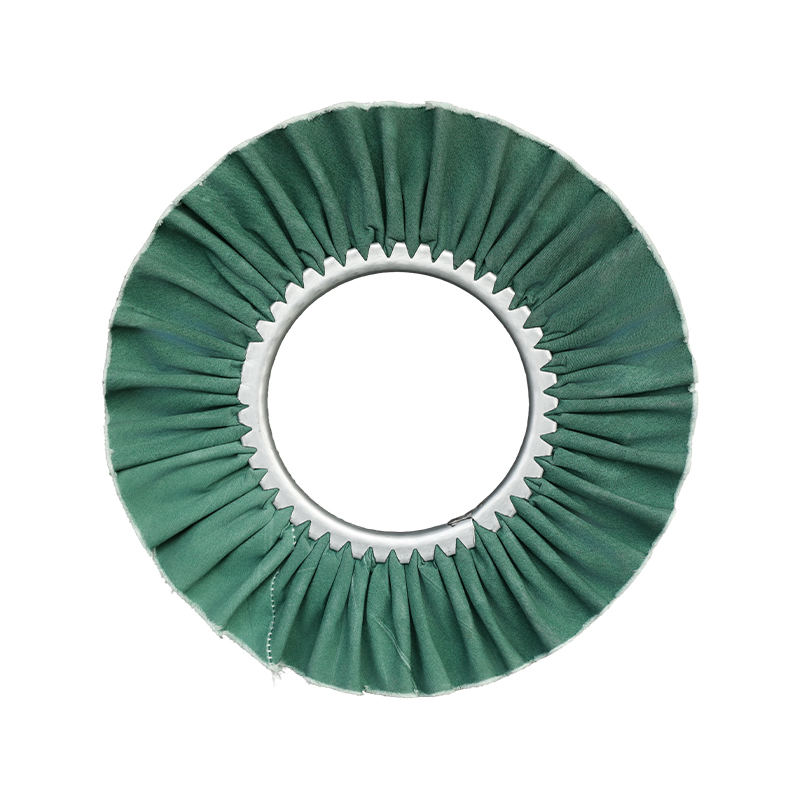
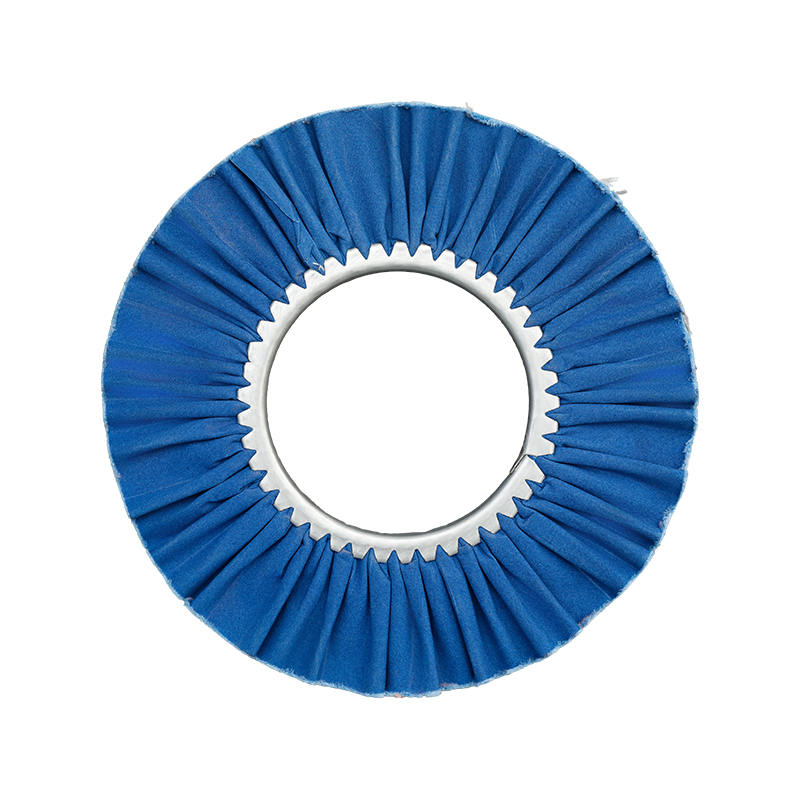
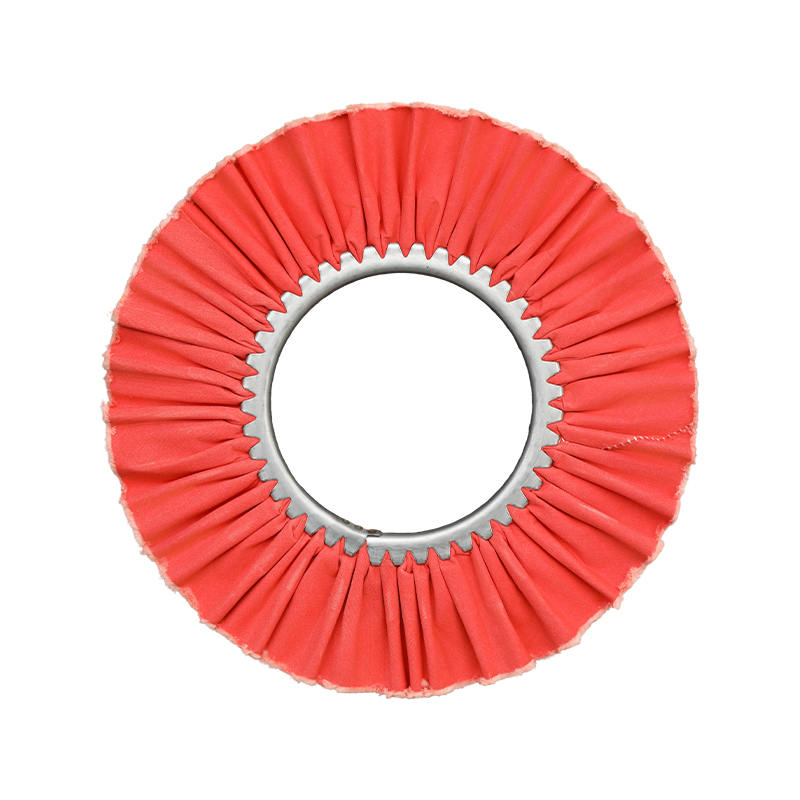
Ningbo Henghua Metal Surface Treatment Technology Co., Ltd., Çin'in Zhejiang Eyaleti, Ningbo Bo Şehri, Haishu Bölgesi, Jishigang, Dongjiaqiao'da bulunmaktadır. Bir Çin parlatma tekerleği, parlatma bileşiği ve parlatma malzemeleri fabrikası, Henghua Metal Yüzey İşleme Teknolojisi A.Ş., çeşitli özelleştirilmiş parlatma malzemeleri sağlamaktadır. Şirket 2016 yılında kurulmuş olup, 3.500 metrekarelik bir tesis alanına, 10'dan fazla gelişmiş bez tekerlek üretim ekipmanına, 2 tam otomatik konserve hattına sahiptir ve çeşitli tip ve boyutlarda rüzgar bez tekerlekleri üretebilmektedir. Ma tekerleği, parlatma mumu, chiye tekerleği, metal parlatma macunu ve diğer ürünler; müşteriler Güney Amerika, Amerika Birleşik Devletleri, Avrupa, Orta Doğu vb. bölgelere yayılmıştır. Son yıllarda şirket, parlatma malzemelerinin iş verimliliğini artırmak için sürekli yenilik yapmakta ve müşterilerin takdirini kazanmıştır. İhtiyacı olan müşterileri işbirliği görüşmesi için aramaya bekliyoruz!
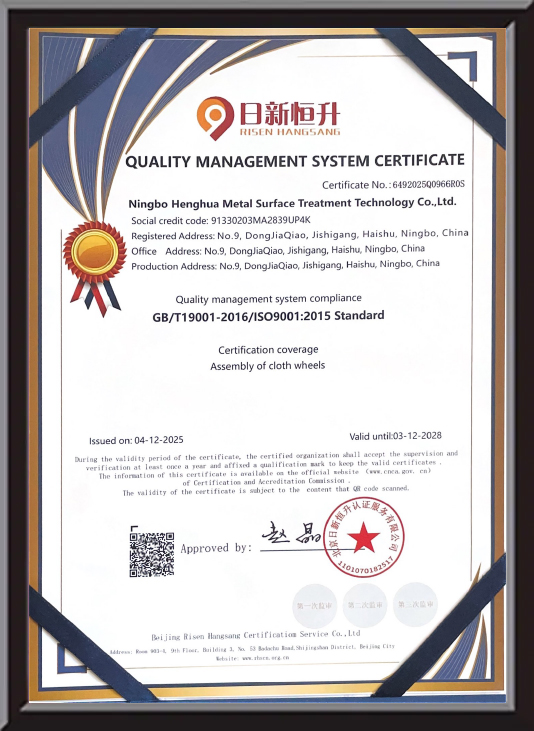
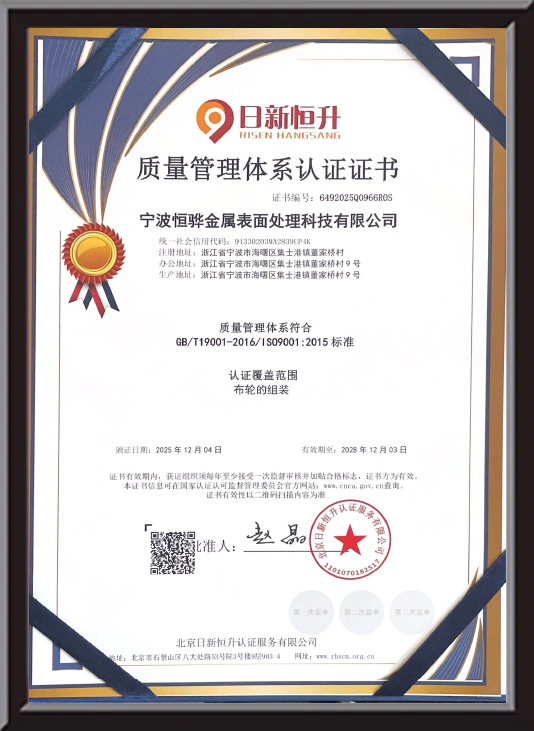
Onur Belgesi
Mesaj Geri Bildirimi
Ürünler Sektör Bilgisi
A parlatma tekerleği herhangi bir metal yüzey bitirme işleminin temel aracıdır; ancak performansı tamamen yapılan işleme bağlıdır. parlatma bileşiği onunla eşleştirilmiş ve daha geniş seçim parlatma malzemeleri iş parçasına ve bitiş hedefine uygundur. Bu üç öğe birlikte, nihai yüzeyin optik, işlevsel veya dekoratif özellikleri karşılayıp karşılamadığını belirleyen eksiksiz bir sistem oluşturur. Bu sayfada her bir bileşenin nasıl çalıştığı, uyumlu bir cilalama sisteminin avantajları ve imalatçı alıcılar ile mühendislerden gelen en sık sorulan soruların yanıtları yer almaktadır.
Parlatma Çarkı Nasıl Çalışır?
Parlatma çarkı yüksek hızda dönerek çalışır; yüzeyi (tipik olarak kumaş, sisal, keçe veya kompozit elyaf) iş parçasına karşı aşındırıcı bir parlatma bileşiği taşır. Bileşimdeki aşındırıcı parçacıklar mikro kesim gerçekleştirir: taşlama veya işlemeden kaynaklanan mikroskobik yüzey düzensizliklerini ortadan kaldırır, hedef bitiş elde edilene kadar yüzey pürüzlülüğünü (Ra değeri) kademeli olarak azaltır.
Süreç genellikle iki veya üç aşamada gerçekleşir. bir kesme bileşiği sisal veya spiral dikilmiş bir tekerlek üzerinde önce daha kaba çizikler giderilir; bir bitirme bileşiği daha yumuşak bir kumaş tekerleği üzerinde yüzeyi bir ayna veya saten cilaya dönüştürür. Tekerlek sertliği, dönüş hızı (malzemeye bağlı olarak genellikle 1.200 ile 3.600 devir/dakika arasında) ve bileşik aşındırıcı kalitesi, her alt tabaka için hedef Ra spesifikasyonuna uyacak şekilde birlikte kalibre edilir.
Uyumlu Parlatma Malzemeleri Sisteminin Temel Avantajları
- Tutarlı yüzey kalitesi: Doğru parlatma diski tipinin amaca yönelik formüle edilmiş bir bileşikle eşleştirilmesi, dekoratif donanımlar, tıbbi aletler ve gıdayla temas eden bileşenler için kritik olan partiler arasındaki Ra farklılığını azaltır.
- Azaltılmış işlem adımları: Uyumlu bir cilalama malzemesi sistemi, üç taşlama aşamasını iki cilalama geçişinde birleştirerek yüksek hacimli üretim hatlarında çevrim süresini %30'a kadar kısaltabilir.
- Parça başına daha düşük sarf malzemesi maliyeti: Bileşik-jant eşleşmesinin doğru olması, jantın erken aşınmasını ve bileşik israfını önleyerek jantın servis ömrünü uzatır ve cilalanmış parça başına maliyeti azaltır.
- Çevreyle uyumlu formülasyonlar: Suda çözünür veya düşük VOC uygulamaları için tasarlanmış modern cilalama bileşikleri, atölyedeki hava kirliliğini azaltır ve ihracat pazarının çevre standartlarına uygundur.
Parlatma Diski Çeşitleri ve Uygulamaları
Doğru jant yapısını seçmek, herhangi bir parlatma malzemesi spesifikasyonunda ilk karardır. Aşağıdaki tablo en yaygın tekerlek türlerini ve bunların önerilen kullanım durumlarını özetlemektedir.
| Tekerlek Tipi | Malzeme | En İyi Uygulama | Tipik Bileşik Sınıfı |
|---|---|---|---|
| Sisal Çarkı | Doğal sisal lifi | Çelik ve demir dökümlerde ağır kesme | Kaba / Orta kesme bileşiği |
| Spiral Dikili Kumaş | Pamuklu muslin, dikili katmanlar | Pirinç ve alüminyumda ara kesim | Orta kesme bileşiği |
| Gevşek Katlamalı Kumaş | Yumuşak pamuklu, gevşek yapı | Son renk parlatma, ayna kaplama | İnce son işlem/renk bileşiği |
| Keçe Çarkı | Sıkıştırılmış yün keçe | Optik yüzeyler, düz hassas parçalar | Ultra ince parlatma bileşiği |
Parlatma Bileşiği Formülasyonu ve Seçimi
Parlatma bileşiği aşındırıcı parçacıklardan (tipik olarak alüminyum oksit, krom oksit veya silisyum karbür), bir bağlayıcıdan (gres, balmumu veya suda çözünür baz) ve kesme sırasında ısı oluşumunu ve yüzey yağlamasını kontrol eden performans katkı maddelerinden oluşur. Mikron cinsinden ölçülen aşındırıcı parçacık boyutu, doğrudan yüzeydeki çizik giderme düzeyini ve ulaşılabilecek nihai Ra değerini belirler.
2016 yılında kurulan Ningbo Henghua Metal Yüzey İşlem Teknolojisi Co., Ltd., küresel imalat endüstrisi için özel olarak tasarlanmış parlatma bileşikleri ve ilgili parlatma malzemelerinin araştırma, geliştirme ve yeniliğine kendini adamıştır. Şirket, 2020'de tam otomatik konserve üretim hatlarının piyasaya sürülmesi de dahil olmak üzere sürekli süreç yatırımı yoluyla, partiden partiye aşındırıcı tutarlılığı sağlıyor ve bu da yüksek hacimli üretim hatlarında yüzey kalitesi farklılıklarını doğrudan azaltıyor.
Alt tabaka eşleştirmesi için genel kural şudur: daha sert metaller daha düşük hızlarda daha sert aşındırıcılar gerektirir yumuşak, demir içermeyen metaller (alüminyum, pirinç, bakır), tekerlek yüzeyinde malzeme toplanmasını önlemek için orta hızda daha yumuşak aşındırıcı kalitelerle daha iyi performans gösterir.
Sıkça Sorulan Sorular
S1: Aynısını kullanabilir miyim? parlatma bileşiği farklı metallerde mi?
Güvenilir değil. Her metal alt tabakanın farklı bir sertliği ve termal duyarlılığı vardır. Paslanmaz çelik için formüle edilmiş bir bileşik, yumuşak alüminyumu çizebilen ve pirinç gözeneklerinde kalıntı bırakabilen daha sert aşındırıcı parçacıklar içerir. Karışık malzemeli üretim hatları için alt tabakaya özel bileşikler kullanın ve çapraz kontaminasyonu önlemek için her malzemeye ayrı cilalama diskleri ayırın.
S2: Parlatma diskinin ne zaman değiştirilmesi gerektiğini nasıl bilebilirim?
Temel göstergeler arasında şunlar yer alır: azaltılmış kesme hızı (aynı Ra hedefi için daha uzun çevrim süresi), bileşenin artık düzgün şekilde yüklenmediği disk yüzeyinde görünür camlanma, iş parçası üzerinde eşit olmayan yüzey kalitesi veya orijinal boyutun %20'sinden daha fazla ölçülebilir disk çapında azalma. Camlı tekerlekler bazen yüzeyin bir tekerlek bileyicisi ile tırmıklanmasıyla onarılabilir, ancak aşırı derecede aşınmış tekerlekler tekrar tekrar cilalanmak yerine değiştirilmelidir.
S3: Kesme bileşiği ile son işlem bileşiği arasındaki fark nedir?
A kesme bileşiği çizikleri, işleme izlerini ve oksidasyonu hızlı bir şekilde gidermek için tasarlanmış daha kaba aşındırıcı parçacıklar (tipik olarak 20-80 mikron aralığında) içerir. bir bitirme bileşiği (ayrıca renk veya parlatma bileşiği olarak da adlandırılır), kesme aşamasından kalan yüzeyi bir aynaya veya çok parlak cilaya dönüştürmek için çok daha ince parçacıklar (10 mikronun altında) kullanır. Çok çizik bir yüzeyde yalnızca son işlem bileşiğinin kullanılması, aynı sonucu vermez; kesme aşaması atlanamaz.
S4: Suda çözünebilen cilalama bileşikleri otomatik üretim hatlarına uygun mudur?
Evet ve daha kolay parça temizleme, daha düşük VOC emisyonları ve su bazlı proses sonrası temizleme sistemleriyle uyumluluk nedeniyle otomatik hatlarda giderek daha fazla tercih ediliyorlar. Düşük nemli ortamlarda balmumu bazlı formülasyonlarla karşılaştırıldığında, tekerlek üzerindeki bileşik ömrü biraz daha kısadır. Yüksek hacimli otomatik cilalama için, işleme ve yıkama aşamaları arasında demirli yüzeylerde ani pası önlemek amacıyla korozyon önleyici katkı maddeleri içeren suda çözünür cilalama bileşikleri önerilir.
Ningbo Henghua Metal Surface Treatment Technology Co., Ltd., parlatma bez tekerlekleri, parlatma mumu, sıvı parlatma tekerlekleri ve metal parlatma macunu üzerine Ar-Ge ve üretimde uzmanlaşmıştır.
Sınıflandırma
İletişim Bilgileri
-
[email protected]
[email protected]
[email protected] -
+86-13777066809
+86-574-88187397 - No.9, Xiaodongjiaqiao, Jishigang Kasabası, Haishu Bölgesi, Ningbo Şehri, Zhejiang Eyaleti, Çin
Bağlantıda Kalın
Telif Hakkı © Ningbo Henghua Metal Surface Treatment Technology Co., Ltd. Özel Parlatma Tekerleği Parlatma Bileşiği Fabrikası Tüm Hakları Saklıdır.