Hızlı Cevap: Alüminyum için En İyi Parlatma Bileşiği
Alüminyum için en iyi sonuçlar iki tane kullanılmasıyla elde edilir. Parlatma Bileşiği tek bir ürüne güvenmek yerine sıralı çubuklar: oksidasyonu ve hafif çizikleri gidermek için yeşil veya kahverengi bir kesme bileşiği, ardından parlak, ayna benzeri bir parlaklık elde etmek için beyaz veya kırmızı bir son işlem bileşiği. Alüminyum nispeten yumuşak bir metaldir, bu nedenle aşırı agresif bir aşındırıcı, bazen "örümcek ağı" olarak adlandırılan ve son işlem bileşiğinin silmek için özel olarak tasarlandığı ince çizik desenleri bırakabilir. Aşırı derecede oksitlenmiş veya çizilmiş bir yüzey üzerinde doğrudan ince bir bileşiğe atlamak, hemen hemen her zaman, her iki aşamayı sırayla çalışmaktan daha sönük, daha az eşit bir sonuç üretir. Aşağıdaki bölümlerde bileşik renginin aşındırıcı kaliteyle nasıl ilişkili olduğu, alüminyumun neden özellikle bu iki adımlı yaklaşıma ihtiyaç duyduğu, bileşiğin üzerinde çalıştığınız taş ve yüzeyle nasıl eşleştirileceği ve hem bileşiğin hem de ekipmanın tekrarlanan kullanımlarda tutarlı performans göstermesini nasıl sağlayacağınız açıklanmaktadır.
Parlatma Bileşiği Renk Kodlarını Anlamak
Parlatma çubukları, aşındırıcı derecelerini ve amaçlanan kullanımlarını belirtmek için endüstri kurallarına göre renk kodludur, ancak kesin formülasyonlar üreticiler arasında biraz farklılık gösterebilir. Genel modeli bilmek, alüminyum işi için bir çubuk seçerken yardımcı olur, çünkü yanlış renge ulaşmak, bitirmek istediğinizde kesimde zaman kaybına neden olabilir veya önce oksidasyonu gidermeniz gerektiğinde puslu bir yüzey bırakabilir.
| Bileşik Renk | Tipik Aşındırıcı Seviye | Alüminyumda Ortak Kullanım |
|---|---|---|
| Yeşil | Orta-ince kesim | Oksidasyonun ve hafif yüzey çiziklerinin giderilmesi |
| Kahverengi veya gri | Kaba kesme | Pürüzlü veya çukurlu yüzeylerde daha ağır oksidasyon giderme |
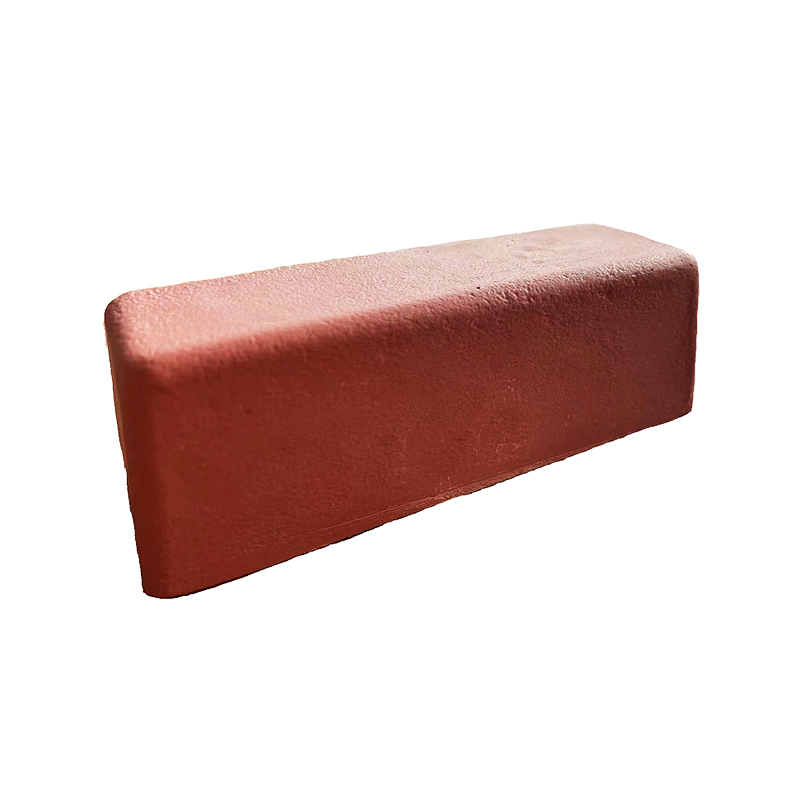
| Beyaz | İnce bitirme | Parlak, ayna benzeri bir son parlaklık kazandırıyor |
| Kırmızı | İnce bitirme | Son renk parlatma ve parlaklık geliştirme |
| Sarı | Genel amaçlı | Kaba kesme ve son bitirme arasında çok yönlü parlatma |
Bu renklerin katı bir standarttan ziyade bir gelenek olduğunu belirtmekte fayda var; bu nedenle, özellikle tedarikçiler arasında geçiş yaparken, bir çubuğun gerçek kesme ve bitiş özelliklerinin, yalnızca renkten varsayılmak yerine, belirli üreticinin ürün bilgilerine göre doğrulanması gerekir.
Alüminyum Neden İki Adımlı Bileşim Yaklaşımına İhtiyaç Duyar?
Alüminyum, paslanmaz çelikten ve diğer yaygın olarak cilalanan metallerden daha yumuşaktır; bu, kesilmesinin daha kolay olduğu ancak aynı zamanda aşırı çizilmesinin de daha kolay olduğu anlamına gelir. Tek bir agresif Parlatma Bileşiği Oksidasyonu hızlı bir şekilde ortadan kaldırabilir ancak o aşamada parlatma ne kadar uzun sürerse sürsün, asla tek başına gerçek ayna görünümüne ulaşamayan puslu, ince çizikli bir yüzey bırakır.
Kesim Aşaması
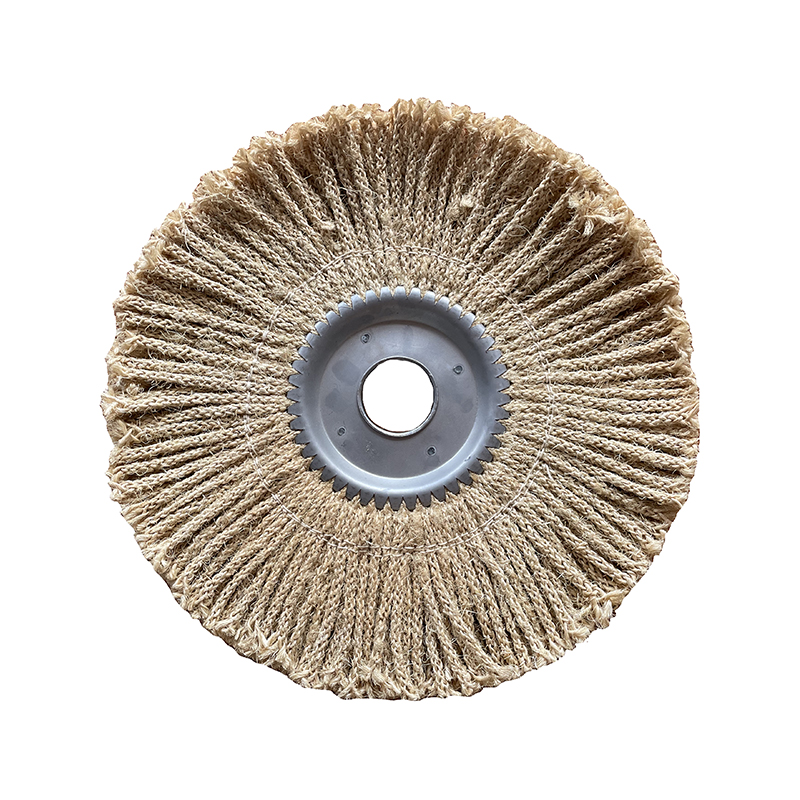
Sisal çark gibi daha sert bir çarkla birlikte kullanılan yeşil veya kahverengi bir kesme bileşiği, yüzeydeki oksidasyonu giderir ve çizikleri ve çukurlaşmaları hızla giderir. Bu aşamada, son görünümden ziyade hız ve malzeme kaldırmaya öncelik verilir ve kesme işlemi tamamlandıktan sonra yüzeyin hala biraz donuk veya çizgili görünmesi normaldir.
Bitirme Aşaması
Daha yumuşak bir pamuk veya flap disk ile uygulanan beyaz veya kırmızı bir son işlem bileşiği, daha sonra kesme aşamasının bıraktığı ince çizik desenini ortadan kaldırır ve çoğu insanın cilalı alüminyumla ilişkilendirdiği yansıtıcı, ayna benzeri yüzeyi ortaya çıkarır. Bu aşamada çok daha az agresif bir aşındırıcı kullanıldığı için bölüm başına genellikle kesme aşamasından daha uzun sürer, ancak fark edilir derecede daha derin ve daha eşit bir parlaklık üretir.
Bileşimi Tekerlek Tipiyle Eşleştirme
Yanında kullanılan tekerlek Parlatma Bileşiği Bileşiğin kendisi kadar sonucu da etkiler çünkü jantın sertliği, bileşiğin yüzeye ne kadar agresif bir şekilde uygulandığını ve parlatma sırasında ne kadar ısı oluştuğunu kontrol eder.
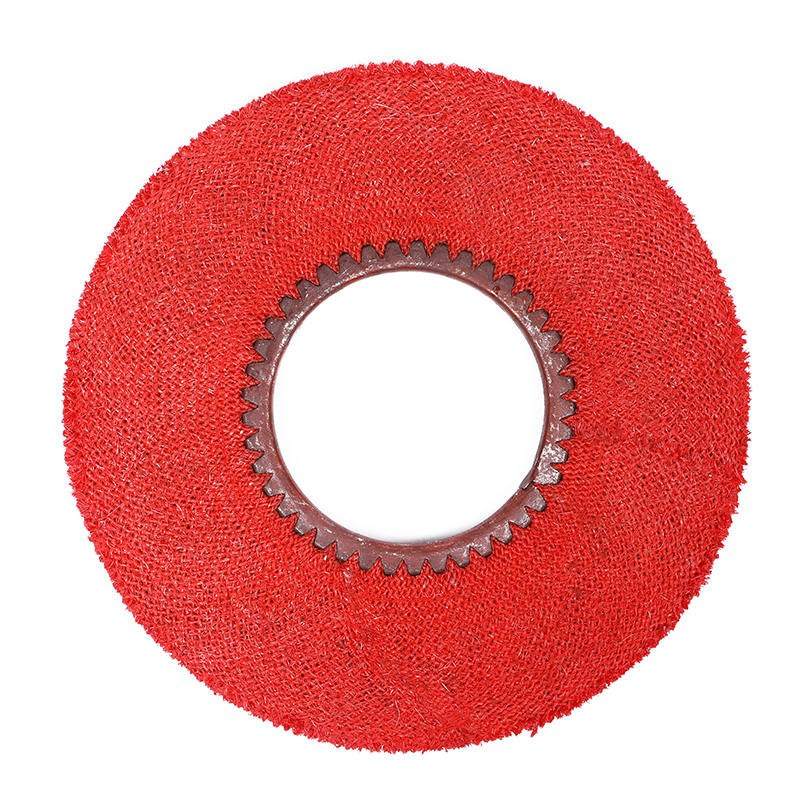
- Sisal tekerlekler sağlam ve agresiftir, hava koşullarına veya ağır işleme maruz kalan alüminyum üzerinde ilk oksidasyon ve çiziklerin giderilmesi için daha kaba kesme bileşikleri ile en iyi şekilde eşleştirilir.
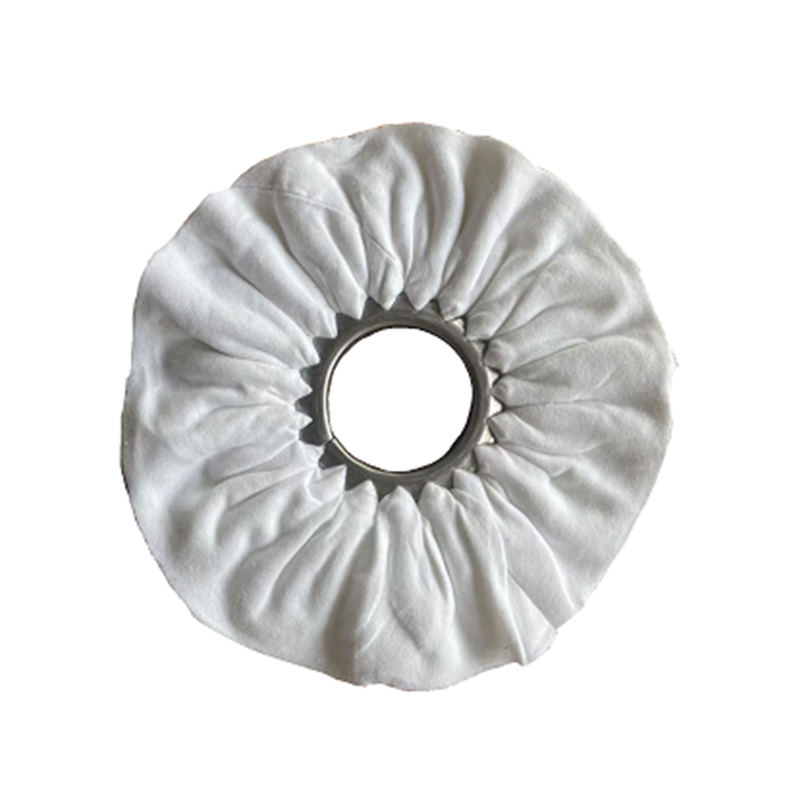
- Pamuk veya mücevher pamuğu tekerlekler daha yumuşak ve daha esnektir; kaplama parçaları veya bağlantı parçaları gibi kavisli veya konturlu alüminyum parçalar üzerindeki ayrıntıların daha yumuşak bir dokunuşla korunduğu bitirme bileşimlerine uygundur.
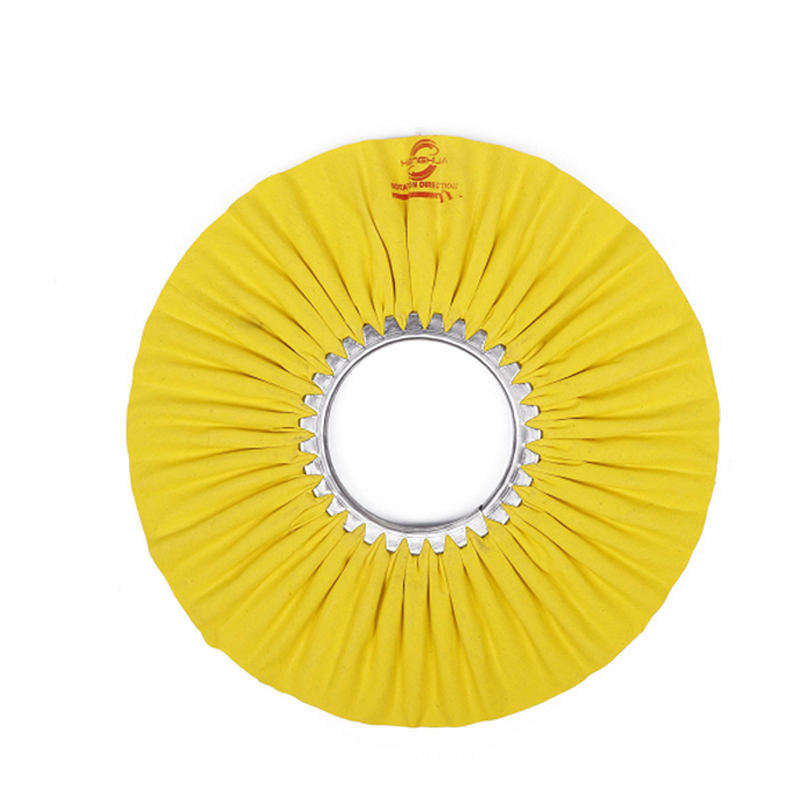
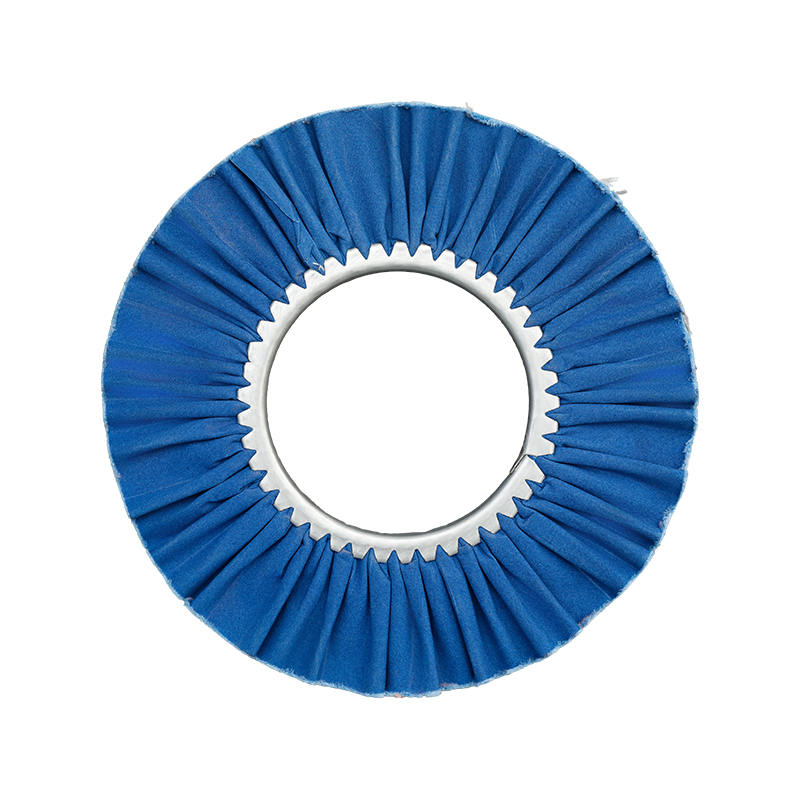
- Mop tekerlekler düz veya hafif pürüzlü alüminyum yüzeyler boyunca bileşik uygulamasını harmanlamak için iyi çalışan aşındırıcı emdirilmiş kanat tasarımını birleştirir ve kesme ile son bitirme arasında bir geçiş adımı olarak faydalı olabilir.
- Rüzgar tekerlekleri Yapı olarak daha yumuşak ve daha havadar oldukları için genellikle en son hafif cilalama geçişi için ayrılırlar; burada amaç, malzemeyi kesmek yerine yalnızca kalan bulanıklığı gidermektir.
Adım Adım: Alüminyumun Ayna Kaplamasına Parlatılması
- Herhangi bir bileşiği uygulamadan önce gresi, kiri ve gevşek oksidasyonu gidermek için alüminyum yüzeyi iyice temizleyin; çünkü bileşiğin altında sıkışan kirletici maddeler eskileri çıkarmak yerine yeni çizikler oluşturabilir.
- Bir sisal tekerleğe yeşil veya kahverengi bir kesme bileşiği uygulayın ve tüm yüzeyde oksidasyon ve gözle görülür çizikler giderilene kadar orta derecede çark hızında üst üste binen geçişler halinde çalışın.
- Tekerlekleri değiştirmeden önce yüzeyi kesme bileşiği kalıntılarından temizleyin, çünkü kalan kaba bileşik bitirme aşamasını kirletebilir ve daha ince çubuğun avantajını ortadan kaldıran çizikleri yeniden ortaya çıkarabilir.
- Pamuğa veya flap tekerleğe beyaz veya kırmızı bir son kat bileşiği uygulayın ve tüm parça boyunca parlak, yansıtıcı bir yüzey görünene kadar ışıkla, eşit geçişlerle parlatın.
- Kalan kalıntıları gidermek ve herhangi bir ek aşındırıcı etki eklemeden son parlaklığı ortaya çıkarmak için temiz, bileşik içermeyen bir disk veya yumuşak bir bez geçişiyle bitirin.
- Yüzeyi güçlü, açılı ışık altında inceleyin; bu, ince çizikleri veya gözden kaçan noktaları üstten aydınlatmaya göre çok daha net bir şekilde ortaya çıkarır ve hala puslu görünen herhangi bir alanda bitirme geçişini tekrarlayın.
Tekerlek Hızı ve Bileşik Yükleme Sonucu Nasıl Etkiler?
Bileşik renk kadar sıklıkla gözden kaçırılan iki değişken tekerlek hızı ve bileşiğin tekerleğe ne kadar ağır yüklendiğidir. Parlatma motorunu yumuşak alüminyum üzerinde çok hızlı çalıştırmak, temas noktasında aşırı ısı üretir; bu, daha hızlı veya daha iyi bir kesim sağlamak yerine metalin rengini bozabilir ve hatta ince kesitlerde hafif yüzey erimesine neden olabilir. Hafif, üst üste binen geçişlerle birlikte orta düzeyde bir yüzey hızı, genellikle tek bir noktaya sert ve hızlı basmaktan daha eşit bir sonuç üretir.
Bileşik yükleme de aynı derecede önemlidir. Çok fazla toplanmış bir tekerlek Parlatma Bileşiği fazla malzeme tekerleği metalle doğrudan temastan uzaklaştırdığından, kesmek yerine lekelenme eğilimi gösterir. Tek seferde çok fazla yüklemek yerine, bileşiğin tekerlek kurumaya başladığında küçük miktarlarda yeniden uygulanması, aşındırıcı etkinin ilk geçişten son geçişe kadar tutarlı kalmasını sağlar.
Alüminyumda Cila Kalitesini Düşüren Yaygın Hatalar
- Kesme aşamasını atlayıp doğrudan mevcut çizikleri ve oksidasyonu ortadan kaldırmak yerine yalnızca kısmen maskeleyen ince bir son işlem bileşiğine geçiyoruz.
- Bileşimi temizlemeden hem kesme hem de finisaj için aynı diskin kullanılması, bu da kaba kumu finisaj aşamasına taşır ve ince çiziklerin yeniden ortaya çıkmasına neden olur.
- Aynı anda çok fazla bileşiğin uygulanması, alüminyum yüzeyinde ısı birikmesine ve daha temiz bir kesim yerine renk bozulmasına neden olabilir.
- Tekerleğin yumuşak alüminyum üzerinde aşırı hızda çalıştırılması, daha hızlı sonuç almak yerine yanık izi ve pürüzlü yüzey riskini artırır.
- Bileşik çubukların sıcak ve nemli bir ortamda saklanması, çubuğu yumuşatabilir ve kullanım sırasında tekerleğin eşit olmayan şekilde aşınmasına neden olabilir.
Tutarlı Sonuçlar İçin Bileşik Çubukların Saklanması ve Kullanılması
A Parlatma Bileşiği Özellikle sıcaklığın ve nemin mevsimsel olarak değiştiği atölyelerde, barın performansı doğru şekilde saklanmadığı takdirde zamanla değişebilir. Serin ve kuru bir yerde tutulan çubuklar daha sıkı bir dokuyu korur, bu da ısıya maruz kalma nedeniyle kısmen yumuşamış bir çubuktan tekerleğe daha eşit bir şekilde aktarılır. Aynı zamanda, farklı bileşik sınıflarının açık bir şekilde etiketlenmesine ve fiziksel olarak ayrı tutulmasına da yardımcı olur, çünkü kaba bir çubuktan gelen bileşik tozu, birbirine temas edecek şekilde depolanırsa daha ince bir çubuğa kolayca aktarılabilir ve daha ince olan çubuğun performansı, belirgin bir neden olmaksızın sessizce düşer.
Güvenilir Bir Parlatma Bileşiği Tedarikçisi Bulmak
Henghua çok çeşitli parlatma tekerlekleri üretmektedir ve Parlatma Bileşiği altın ve gümüş takılar, hırdavat, otomotiv parçaları, paslanmaz çelik ve alüminyumda metal kaplama için tasarlanmış beyaz, kırmızı, yeşil ve sarı formülasyonlar dahil çubuklar. Şirketin bileşik serisi, parlatma verimliliğini ve yüzey pürüzsüzlüğünü artırmak, parlatma işlemi sırasında küçük yüzey çiziklerini doldurmak ve iş ister kaba bir ilk kesme isterse ayna kalitesinde son bir geçiş gerektirsin, altındaki iş parçasını korurken parlatma tekerleğinin kendisindeki aşınmayı azaltmak için üretilmiştir.
Bir alüminyum kaplama projesi için tedarikçileri karşılaştırırken, Parlatma Bileşiği Tek bir çok amaçlı çubuk seçmek yerine, kullanılan özel jant tipine göre kalite ve renk seçimi, tüm üretim süreci boyunca tutarlı, ayna kalitesinde bir kaplamaya ulaşmanın en güvenilir yolu olmaya devam ediyor. Büyük bir sipariş vermeden önce birkaç iş parçasında küçük bir deneme partisi talep etmek, üretimi artırmadan önce belirli bir bileşiğin ve tekerlek kombinasyonunun spesifik alüminyum alaşımınızda beklendiği gibi performans gösterdiğini doğrulamanın pratik bir yoludur.