Doğrudan Cevap
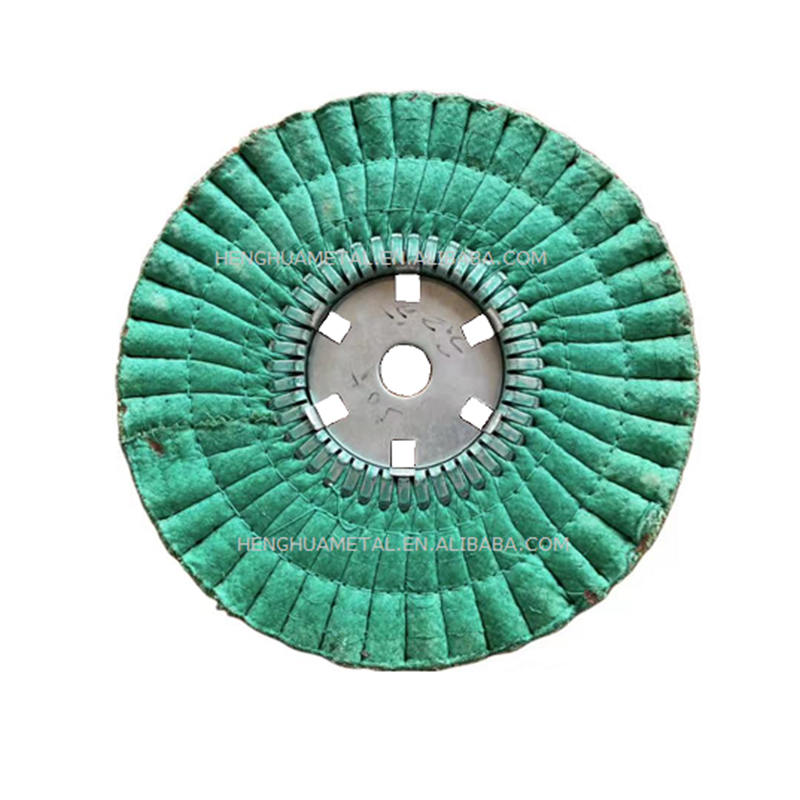
Parlatma, metal bir yüzeyi kesmek, düzeltmek veya cilalamak için aşındırıcı bir bileşikle kaplanmış dönen bir kumaş tekerleği kullanan mekanik bir yüzey bitirme işlemidir. Zımparalamanın aksine, parlatmada sert bir desteğe sabitlenmiş bağlı aşındırıcı tanecik kullanılmaz; bunun yerine gevşek veya yarı gevşek aşındırıcı bileşik, yumuşak veya sert bir kumaş tekerleğe uygulanır ve daha sonra kesme ve cilalama etkisi sürtünme ve basınç yoluyla iş parçasına aktarılır. bir sisal tekerlek Bu işlemin ilk ve en agresif aşaması için en yaygın kullanılan cilalama araçlarından biridir, çünkü kaba doğal elyaf yapısı çizikleri, oksidasyonu ve hadde pulunu daha yumuşak kumaş disklere göre daha hızlı giderir.
Kısacası: parlatma çok aşamalı bir işlemdir; tipik olarak sisal veya sert işlenmiş bir disk kullanılarak kaba bir kesme aşamasından, ara aşamalardan geçerek yumuşak bir kumaş disk üzerinde son bir renklendirme aşamasına geçer; her aşamada ayna kaplamaya doğru inşa etmek için giderek daha ince bir bileşik kullanılır.
Parlatmanın Taşlama ve Parlatmadan Farkları
Bu üç terim genellikle gevşek bir şekilde kullanılır, ancak her biri metal kaplama iş akışında ayrı bir rol oynar.
Taşlama Malzemeyi Agresif Şekilde Kaldırır
Taşlama, önemli miktarda malzemeyi hızlı bir şekilde çıkarmak için bağlı aşındırıcı çarklar veya kayışlar kullanır; kaynakları düzleştirmek, ağır kireci kaldırmak veya bir yüzeyi şekillendirmek. Daha fazla bitirme gerektiren görünür çizik desenleri bırakır.
Polisaj Köprüleri Kesme ve Bitirme
Parlatma, taşlama ve son cilalama arasında yer alır. Genellikle bir kaba parlatma aşaması sisal tekerlek ve kesici bir bileşik, yüzey dokusunu pürüzsüzleştirmeye başlarken taşlamanın bıraktığı daha derin çizikleri giderir.
Parlatma Son Parlaklığı Sağlar
Parlatma, genellikle yumuşak pamuklu veya flanel tekerlekler üzerinde ince bir renklendirici bileşimle gerçekleştirilen ve üst düzey metal parçalar ve donanımlarla ilişkilendirilen yansıtıcı, ayna benzeri kaplamayı üreten son aşamadır.
İlk Kesim Aşamasında Neden Sisal Tekerlekler Kullanılır?
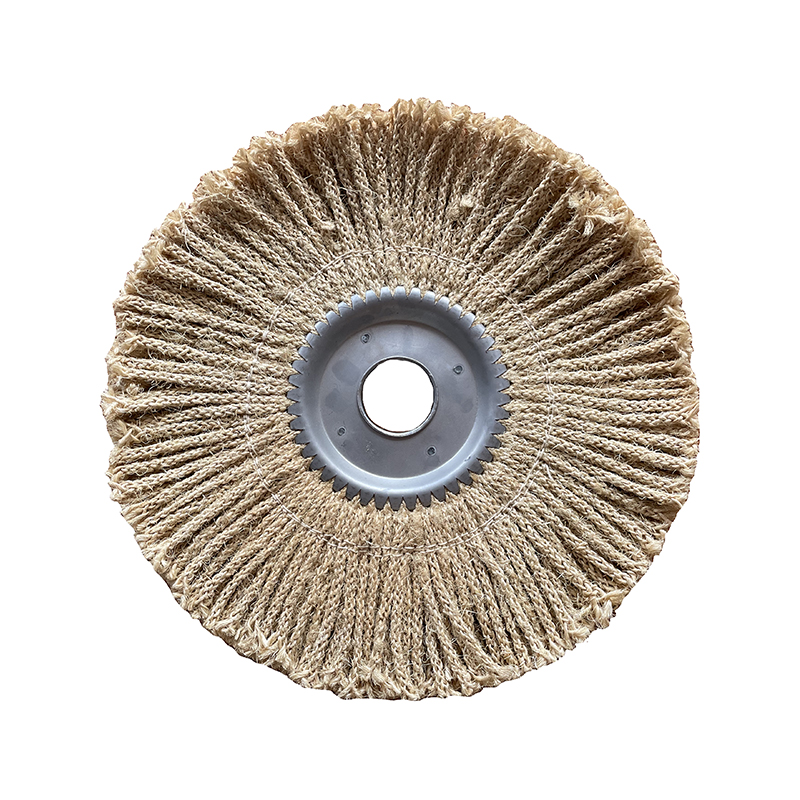
A sisal tekerlek Sert, kaba dokulu bir tekerlek oluşturmak için sıkı sıralar halinde dikilmiş doğal agav elyafından yapılmıştır. Bu yapı, onu en erken ve en agresif cilalama aşaması için ideal kılan iki özellik kazandırır.
- Yüksek sertlik — sisal elyafı basınç altında şeklini pamuk veya kumaştan çok daha iyi korur ve iş parçasına çökmeden oksidasyonu, kaynak rengi solmasını ve derin çizikleri kesmesine olanak tanır.
- Doğal yağ emici doku — sisal elyaf, kesme bileşiğini etkin bir şekilde yüzeyinde tutar ve aşındırıcı malzemenin her geçişte metalle sürekli temas halinde kalmasını sağlar.
- İşlenmiş sertlik seçenekleri — sisal jantlar genellikle sertliği daha da artırmak için daldırma işlemine tabi tutulur; renk kodlu sertlik seviyeleri (genellikle mavi, turuncu ve pembe), operatörlerin jant sertliğini parlatılan metalin sertliğiyle eşleştirmesine olanak tanır.
Bu agresif kesme eylemi nedeniyle sisal çarklar paslanmaz çelik, karbon çeliği, demir ve diğer sert demirli metaller için en uygunudur ve aşırı kesmenin yüzeyi bozabileceği yumuşak veya ince ölçülü malzemeler için genellikle önerilmez.
Yaygın Parlatma Çarkı Türlerinin Karşılaştırılması
Parlatma işleminin her aşaması için doğru tekerleğin seçilmesi, hem yüzey kalitesi hem de yanlış tekerlekten kaynaklanan hataları düzeltmek için ne kadar zaman harcanacağı üzerinde doğrudan etkiye sahiptir.
| Tekerlek Tipi | Sertlik | Tipik Aşama |
|---|---|---|
| Sisal tekerlek | Sert, kaba | Sert metallerde ilk kesme aşaması |
| Sisal kumaş lamine tekerlek | Biraz daha esnek olmakla birlikte sert | Azaltılmış yüzey işaretlemesiyle ağır kesme |
| Spiral dikilmiş pamuklu tekerlek | Orta | Kesimden sonra ara yumuşatma |
| Gevşek yapraklı pazen çarkı | Yumuşak | Son renklendirme ve ayna kaplama |
Parlatma Bileşiklerini Her Aşamaya Eşleştirme
Parlatma diskine uygulanan aşındırıcı bileşik, diskin ne kadar agresif keseceğini ve geride nasıl bir yüzey bırakacağını belirler. Belirli bir jantla yanlış bileşiğin kullanılması, düzensiz veya çizgili yüzeylerin en yaygın nedenlerinden biridir.
- Siyah zımpara bileşiği — sert metallerdeki tortu ve derin yüzey kusurlarını ortadan kaldırmak için sisal tekerleklerle eşleştirilmiş kaba, hızlı kesen bir bileşik.
- Gri veya kahverengi tripoli bileşiği — ara aşamada kullanılan, sisal kesme aşamasının bıraktığı çizikleri düzelten orta kesimli bir bileşik.
- Beyaz veya kırmızı allık bileşiği — yeni çizik izleri eklemeden rengi ve parlaklığı ortaya çıkarmak için son aşamada kullanılan ince, düşük kesimli bir bileşik.
Bileşik aşamayı atlamak (örneğin, kaba bir sisal kesiminden doğrudan son cilaya geçmek) genellikle parlak ışık altında görünür hafif çizik izleri bırakır, çünkü ara bileşik adımı aslında sisal çarkının bıraktığı izleri ortadan kaldırır.
Sisal Tekerlek Parlatma için Tipik Uygulamalar
Agresif kesme hareketleri nedeniyle, sisal tekerleks çok çeşitli endüstriyel ve imalat ortamlarında karşımıza çıkıyor.
- Son cilalamadan önce paslanmaz çelik imalattaki kaynak renginin ve tortunun giderilmesi.
- İşleme sonrasında dökme demir veya alüminyum bileşenlerin çapaklarının alınması ve düzleştirilmesi.
- Düzgün bir taban yüzeyinin kaplama yapışmasını iyileştirdiği krom veya nikel kaplama için metal donanım, bağlantı parçaları ve demirbaşların hazırlanması.
- Son renk cilalama işleminden önce otomotiv kaplamaları, aletler ve vintage metal parçalar üzerinde restorasyon çalışması.
Parlatma İşlemleri için Temel Güvenlik Uygulamaları
Parlatma diskleri yüksek hızda döndüğünden ve önemli miktarda sürtünme oluşturduğundan, birkaç temel güvenlik uygulamasının takip edilmesi hem operatörü hem de iş parçasının yüzey kalitesini korur.
- Her zaman tekerleğin maksimum nominal devir sayısını parlatma makinesinin çalışma hızıyla eşleştirin; bir tekerleğin değerinin üzerinde çalıştırılması, tekerlek arızası riskini artırır.
- Kullanım sırasında sallanmaması veya kaymaması için tekerleği doğru güvenlik flanşları ve kilitli somunla sabitleyin.
- Parlatma işlemi ince bileşik parçacıklarını fırlattığı ve iş parçası üzerinde lokal ısı oluşturabileceği için yüz maskesi ve uygun eldivenler kullanın.
- Sisal tekerleğin agresif tutuşu, gevşek bir şekilde tutulan parçayı operatörün elinden çekebileceğinden, küçük parçaları tek başına elle tutmak yerine güvenli bir bağlantı veya kelepçeyle tutun.
Prosesiniz için Doğru Sisal Çarkını Seçmek
Doğru sisal tekerleğin seçilmesi çapın, sertlik işleminin ve yapının hem parlatılan metale hem de kullanılan makineye uygun olmasına bağlıdır. Daha sert, sert işlem görmüş bir disk, paslanmaz çelik veya demir üzerinde ağır hizmet tipi kesmeye uygundur; işlenmemiş veya hafif dikişli bir disk, daha yumuşak demirli metaller için daha yumuşak bir ilk kesim sunar. Ningbo Henghua Metal Yüzey İşlem Technology Co., Ltd, daha geniş bir parlatma ve cilalama diski yelpazesinin yanı sıra sisal tekerlekleri de üreterek imalat atölyelerine ve metal kaplama operasyonlarına, parlatma işleminin her aşaması için tek bir tedarikçiden uyumlu tekerlek setleri tedarik etme seçeneği sunar. Bir jant seçerken, mil boyutunun ekipmanınıza uygun olduğunu onaylayın, maksimum nominal RPM'yi kontrol edin ve onu, hedeflediğiniz belirli metal ve kaplama için doğru bileşikle eşleştirin.