Bir otomotiv parçaları fabrikasındaki son işlem sorumlusu, her hafta aynı paslanmaz çelik braketi aynı parlatma hattından geçiriyor. Bir sabah ayna kaplaması başarısız oluyor. Bileşik değişmedi. Tekerlek hızı değişmedi. Operatör değişmedi. Tek değişken parlatma pedi partisidir. Pek çok üretici ped seçiminin küçük bir ayrıntı olmadığını zor yoldan öğreniyor; yüzey kalitesinin başlangıç noktasıdır.
"Hangi cilalama pedlerinin kullanılacağı" sorusunun pratik cevabı üç karara bağlıdır. Ana metale göre elyafı ve sertliği seçin. Bitirme aşamasına göre ped yapısını seçin. Üretime ulaşmadan önce ped tutarlılığını doğrulayın. Bu üçünü doğru şekilde uyguladığınızda yüzey kusurlarının çoğu önlenebilir hale gelir. Bu kılavuz, ped seçimlerinin kozmetik parlaklık kadar hurda oranları ve yeniden çalışma saatleriyle de değerlendirildiği endüstriyel metal kaplamaya odaklanmaktadır.
Bırakın Base Metal Pad Ailesini Seçsin
Üreticiler sıklıkla her şeyin üstesinden gelebilecek evrensel bir cilalama çarkı isterler. Pratikte evrensel ped hiçbir metal üzerinde işe yaramayan bir uzlaşmadır. Paslanmaz çeliğin ilk geçişi için agresif bir doğal elyafa ihtiyacı vardır. Alüminyumun yırtılmayı önlemek için daha yumuşak bir temas yüzeyine ihtiyacı vardır. Bakır ve pirinç bu ikisinin arasında yer alır ve değerli metaller en yumuşak pamuk bazlı malzemeleri gerektirir.
| Ana metal | Birinci aşama pedi | Son aşama pedi | Kontrol edilmesi gereken ana risk |
|---|---|---|---|
| Paslanmaz çelik | Sisal tekerlek yeşil bileşiği | Sertleştirilmiş kumaş tekerleği beyaz bileşiği | Aşırı ısınma ve bulaşma |
| Alüminyum | Sertleştirilmiş kumaş tekerleği kırmızı bileşiği | Yumuşak flanel veya pnömatik kumaş çarkı | Galling ve tampon yükleme |
| Bakır / pirinç | Orta boy kumaş tekerlek kırmızı bileşiği | Yumuşak kumaştan yapılmış tekerlek beyaz bileşiği | Yükleme ve düzensiz renk |
| Altın / gümüş / mücevher | Takı pamuk tekerleği sarı bileşik | Beyaz takı pamuk tekerleği | Alaşımlar arasında çapraz kirlenme |
Tabloyu sabit bir tarif olarak değil, başlangıç çerçevesi olarak ele alın. Makine hızı, uygulanan basınç ve gelen yüzeyin durumu sizi standart öneriden bir miktar daha yumuşak veya daha sert hale getirebilir. Önce ana metali sabitleyin, ardından kendi test sonuçlarınıza göre o aile içinde ayarlama yapın.
Ped Yapısı: Kesim ve Son İşlemin Gerçek Sürücüsü
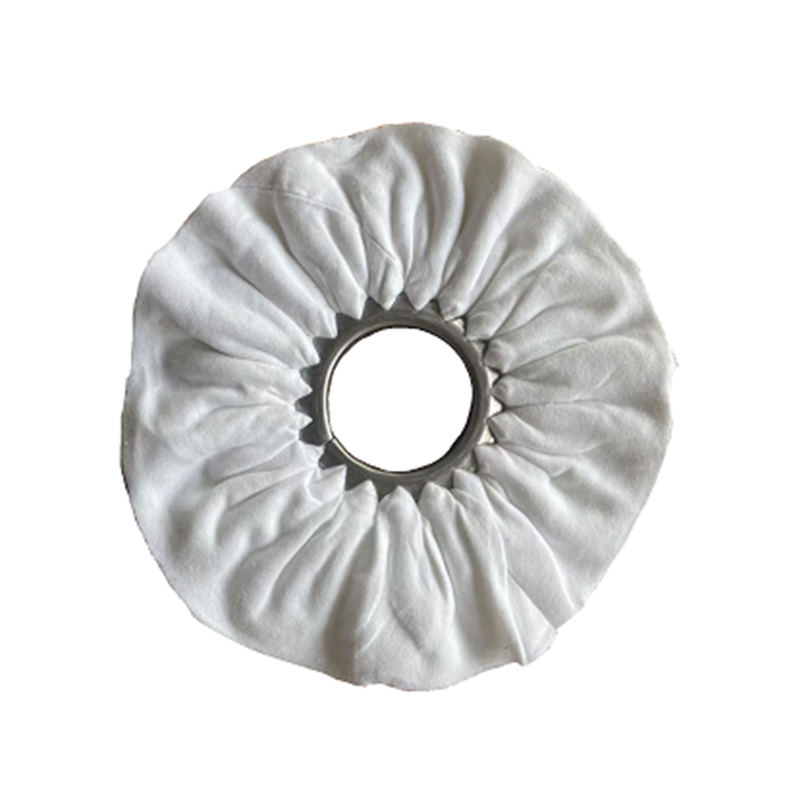
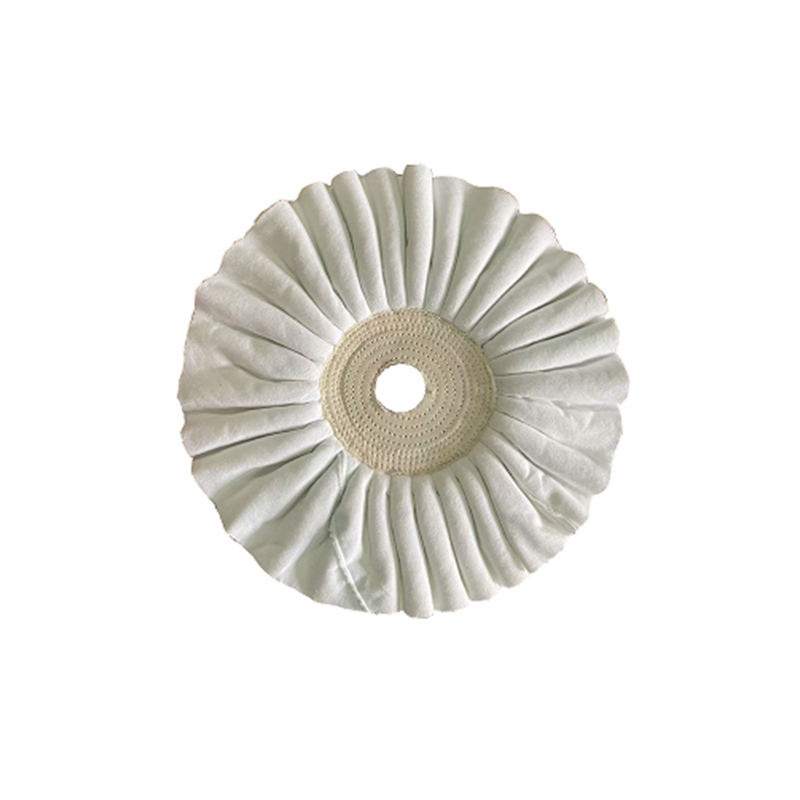
Parlatma pedleri genellikle malzemeye göre gruplandırılır, ancak yapı performansı belirler. Sisal disk agresif bir şekilde keser çünkü sert doğal lifler iş parçası üzerinde yüksek nokta basıncı oluşturur. Katlanmış bir kumaş çarkı daha az keser ancak daha temiz, daha parlak bir yüzey üretir. Pnömatik yumuşak tekerlek kavisli parçalara uyum sağlar, bu nedenle son cilalama aşamasında ortaya çıkar. Renk adlandırması üreticiye göre değişir; bu nedenle sertliği yalnızca isme göre değil, her zaman dokunarak veya teknik özellikler sayfasıyla doğrulayın.
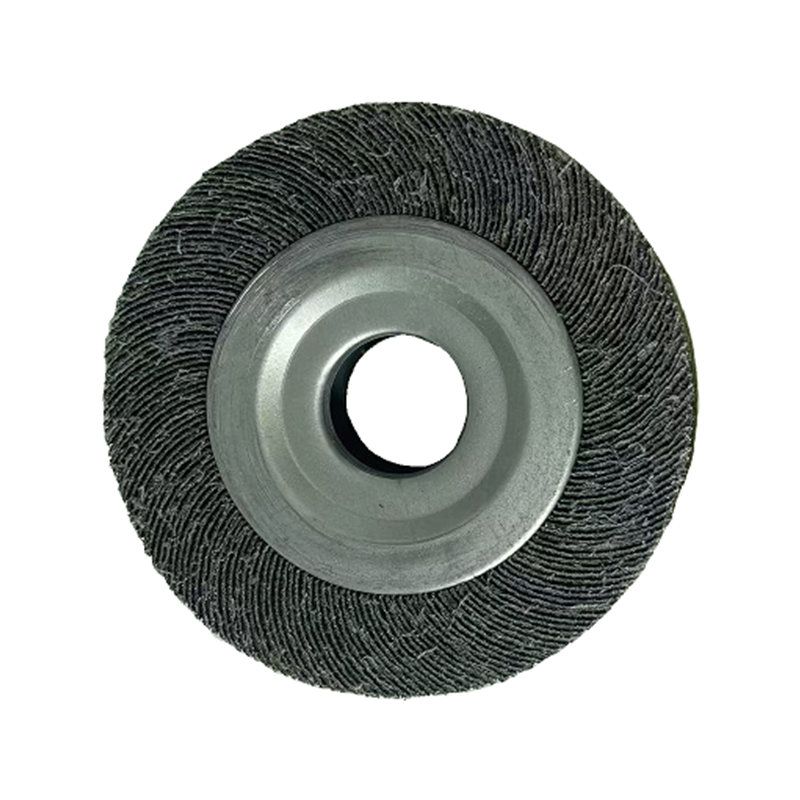
- Sisal tekerlekler işleme izlerini ve derin çizikleri giderin. Bunlar paslanmaz çelik ve sert alaşımlarda standart ilk geçiştir.
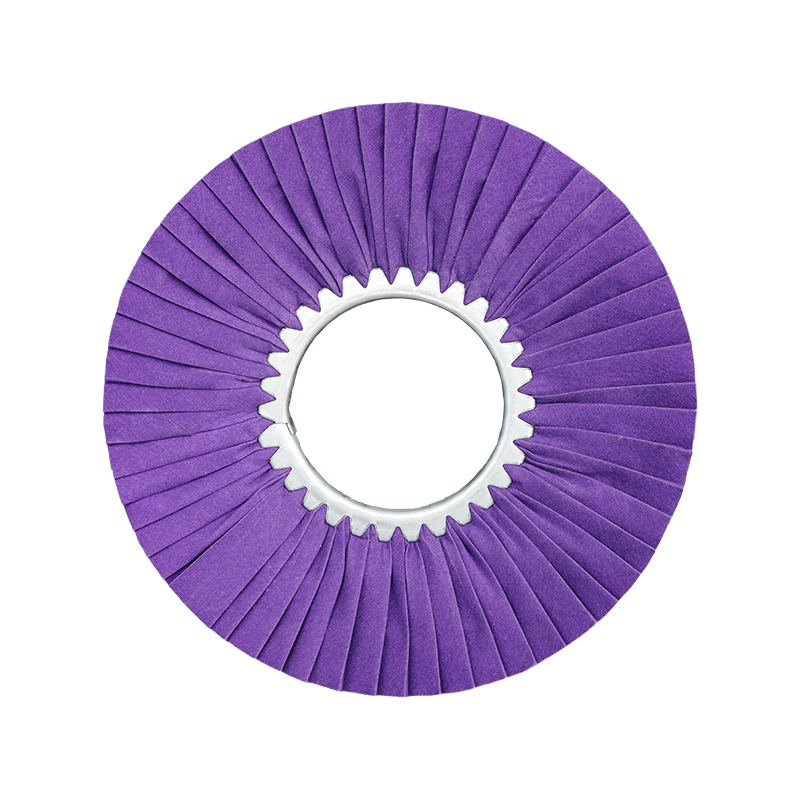
- Katlanır kumaş rüzgar tekerlekleri kesim iyileştirmesi için sert yeşil modellerden parlatma için yumuşak sarı modellere kadar geniş bir sertlik aralığı sunar.
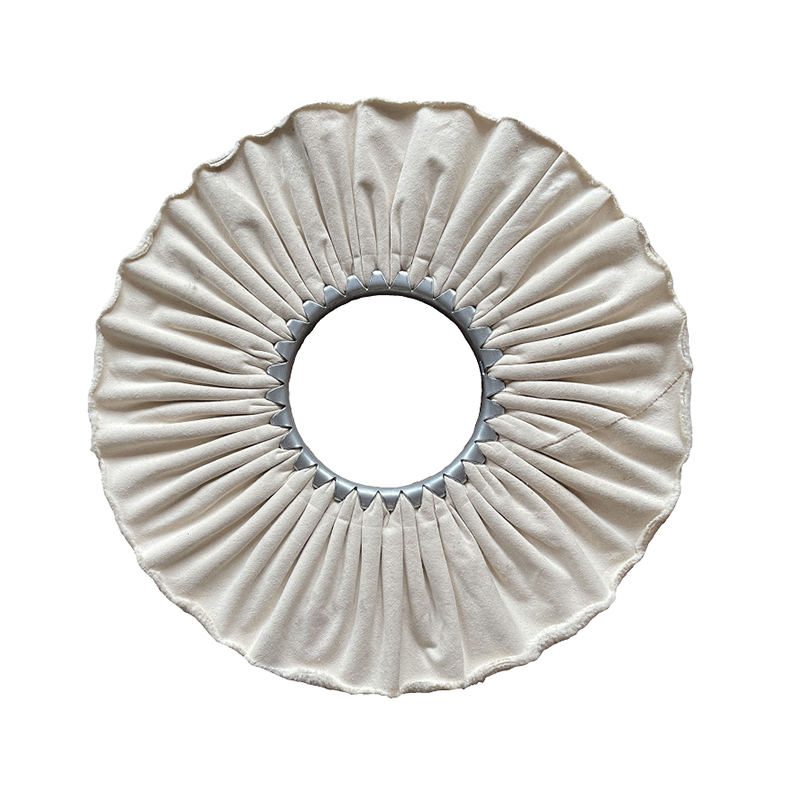
- Sertleştirilmiş kumaş tekerlekler Düz yüzeylerde ve otomatik hatlarda güvenilir olmalarını sağlamak için kesme kenarını sabit tutmak için işlenmiş kumaş kullanın.
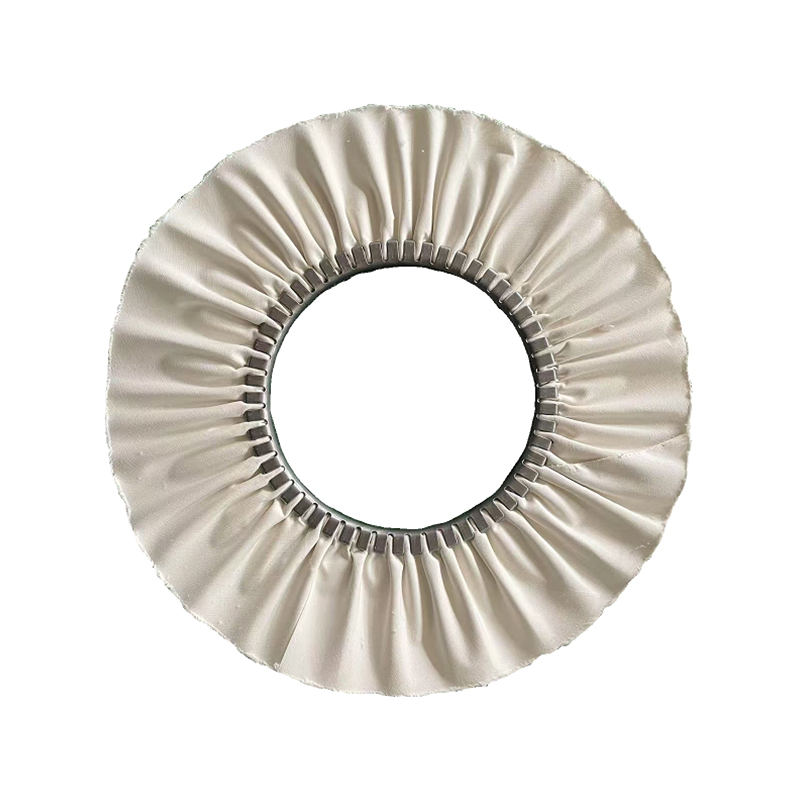
- Yumuşak kumaştan yapılmış pnömatik tekerlekler kenarları kazmadan konturları takip etmek için şişirin; kavisli veya düzgün olmayan parçaların son cilalanması için idealdir.
- Mop tekerlekler Düz bir tekerleğin ulaşamayacağı yerlerde kenarları karıştırın ve profillerdeki çapakları alın.
- Takı pamuk tekerlekler değerli metaller ve küçük bileşenler için kullanılan en nazik seçenektir.
Paslanmaz çelikte agresif ilk geçiş için siyah düz sisal tekerlek kanıtlanmış bir başlangıç noktasıdır. Bileşimi iyi tutar ve herhangi bir kumaş çarkının devreye girmesinden önce gereken kesimi üretir.
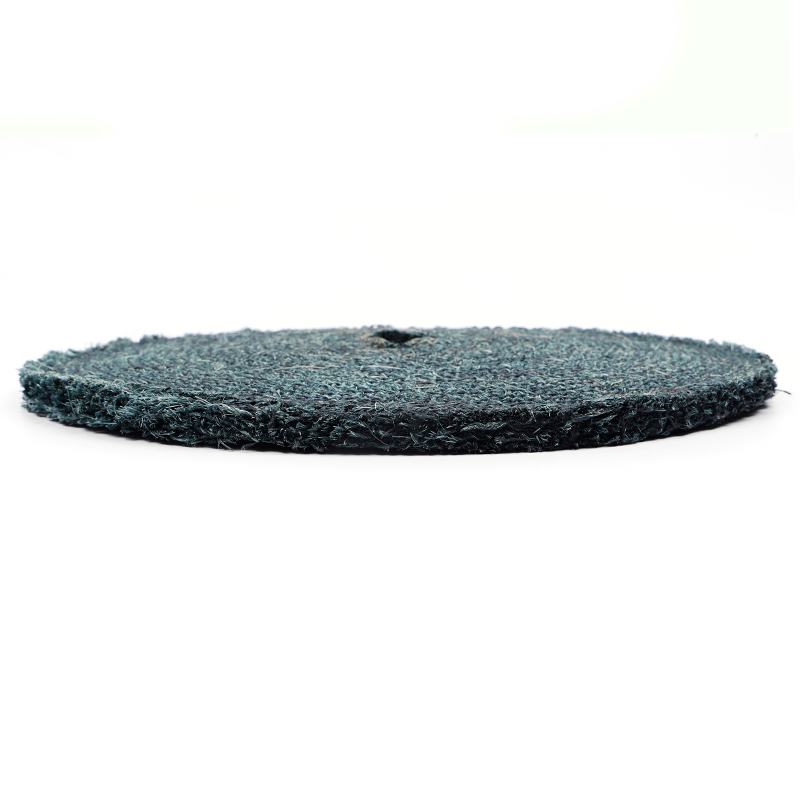 Siyah Düz Sisal Tekerlek Toptan ve Özel Üreticiler - Ningbo Henghua Metal S Henghua Metal Yüzey İşlem Technology Co., Ltd, Çin Siyah Düz Sisal Tekerlek toptan ve özel üreticisidir, Siyah Düz Sisal Tekerlek... Ürünü Görüntüle →
Tutarlı Sonuçlar İçin İki Aşamalı Bir Sıra Oluşturun
Her kusuru tek ped ile düzeltmeye çalışmayın. Güvenilir bir sıralamada, hasarı gidermek için bir kesme pedi ve yüzeyi iyileştirmek için bir son işlem pedi kullanılır. Otomotiv parça üreticileri Her gün bu mantığa güvenin ve aynı prensip donanım, mutfak eşyaları ve havacılık çalışmaları için de geçerlidir.
- Kesim aşaması: Derin çizikleri, kaynak çizgilerini ve işleme izlerini gidermek için yeşil parlatma bileşiğine sahip bir sisal veya flap zımpara kullanın. Tekerleği giyinmiş ve bileşik uygulamasını eşit tutun.
- Temizleme aşaması: Kesiği harmanlamak ve sisal çarkın bıraktığı pusları gidermek için kırmızı bileşikli orta veya sertleştirilmiş bir kumaş çarka geçin. Bu aşama, son cilalamadan önce yüzeyi tanımlar.
- Bitiş aşaması: Nihai ayna kaplamasını elde etmek için yumuşak bir kumaşa veya beyaz bileşimli pnömatik tekerleğe geçin. Temiz bir sonuç için hafif basınç ve daha yüksek bir yüzey hızı kullanın.
Uygulamada temizleme aşaması, iyi sonuçları mükemmel olanlardan ayırır. bir paslanmaz çelik için kırmızı kumaş tekerlek operatörlere bu adımda istikrarlı, tekrarlanabilir bir kesme kenarı sağlar; bu, uzun üretim süreçlerinde tutarlı bir yüzey elde etmeniz gerektiğinde önemlidir.
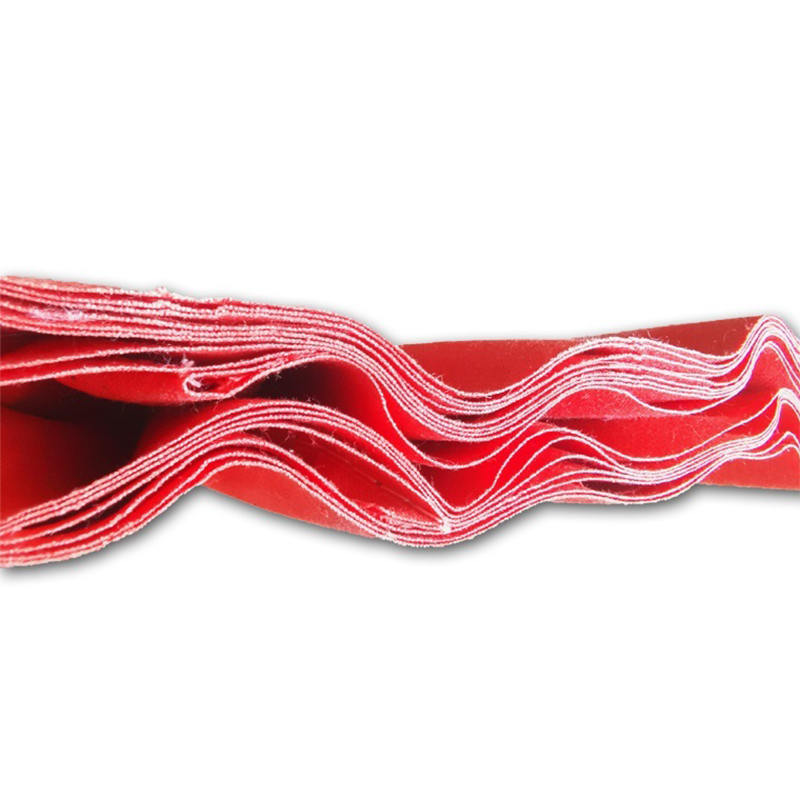 Paslanmaz Çelik Toptan ve Özel Üreticiler İçin Kırmızı Kumaş Çark - Ningbo He Henghua Metal Yüzey İşlem Technology Co., Ltd, Çin'in Paslanmaz Çelik Toptan ve özel üreticisi Kırmızı Kumaş Çarkı, Kırmızı Pıhtı... Ürünü Görüntüle →
Yumuşak Metallerin Daha Yumuşak Bir Yaklaşıma İhtiyacı Var
Alüminyum, bakır ve pirinç çelikten farklı davranır çünkü temiz bir şekilde kesilmek yerine basınç altında deforme olurlar. Alüminyum üzerindeki sert sisal tekerlek, içeri girip orijinal kusurdan daha kötü yırtıklar oluşturabilir. Çözüm, daha yumuşak bir ped, daha hafif bir basınç ve yüklemeye dirençli bir bileşiktir.
Alüminyumu parlatırken, alüminyum için sarı sertleştirilmiş kumaş tekerlek pratik bir orta yoldur. Şeklini koruyacak kadar sağlamdır ancak iş parçasının oyulmasını önleyecek kadar da yumuşaktır. Daha düşük bir iş mili hızıyla eşleştirin ve ped yüzeyini düzenli olarak gömülü metal açısından inceleyin.
 Alüminyum Toptan ve Özel Üreticiler İçin Sarı Sertleştirilmiş Kumaş Tekerlek - Ning Henghua Metal Yüzey İşlem Technology Co., Ltd, Çin Alüminyum toptan ve özel üretici için Sarı Sertleştirilmiş Kumaş Tekerlektir, Sarı... Ürünü Görüntüle →
Yumuşak metaller ayrıca temas noktasında daha fazla ısı üretir çünkü malzeme daha az direnç gösterir ve daha fazla sürtünme yaratır. Isı, tampon yüklemeyi hızlandırır ve iş parçasının renginin bozulmasına neden olabilir. Basıncı azaltın, tekerlek hızını yalnızca ped tasarımı izin veriyorsa artırın ve çelik fiberlerin çapraz kontaminasyonunu önlemek için alüminyum için özel bir ped seti bulundurun.
Makine, Hız ve Basınç Kuralları Değiştiriyor
Aynı ped, tezgah taşlama makinesinde, pnömatik el aletinde veya robotik cilalama hücresinde çok farklı davranabilir. Ped seçimi makineyi de içermelidir çünkü yüzey hızı ve uygulanan basınç yalnızca ped tarafından değil ekipman tarafından belirlenir. Tezgah taşlama makineleri genellikle 2800 ila 3400 rpm'de çalışır, pnömatik aletler ise büyük farklılıklar gösterir; bu nedenle ayarları değiştirmeden önce daima pedin nominal çevresel hızını kontrol edin.
- Tezgah ve zemin taşlama makineleri: Genellikle 200 - 400 mm arası daha büyük sisal ve kumaş tekerlekler, kesim aşaması için gereken yüksek yüzey hızını sağlar.
- Pnömatik el aletleri: Daha küçük pnömatik yumuşak kumaş tekerlekler kavisli yüzeyleri takip eder ve son cilalama ve rötuş işleri için en iyisidir.
- Otomatik hatlar: Balata yoğunluğu ve dengesi bir tekerlekten diğerine tutarlı olmalıdır çünkü robotlar yumuşak veya sert bir noktaya uyum sağlayamaz.
- CNC ve robotik hücreler: Proses parametrelerinin zaman içinde geçerli kalması için öngörülebilir sertlik değerlerine sahip sertleştirilmiş kumaş çarklar kullanın.
Manuel bir işlemi otomatik bir işleme dönüştürüyorsanız, aynı tekerleği yeniden kullanmak yerine pedi yeniden seçin. Robotlar sabit basıncı korur, bu nedenle elle hissedilen bir ped, sabit bir kuvvet altında çok agresif veya çok yumuşak olabilir.
Bir Pedi Üretime Almadan Önce Neleri Doğrulamanız Gerekir?
Parlatma pedlerini yalnızca renge veya marka ismine göre satın almak risklidir çünkü aynı renk, farklı tedarikçilerden farklı yoğunluklara sahip olabilir. Bir üretim pedini taahhüt etmeden önce aşağıdaki faktörleri değerlendirin:
- Toplu tutarlılık: Aynı gruptan birden fazla ped arasında sertliği, elyaf karışımını ve dengeyi kontrol edin. Yoğunluktaki küçük bir değişiklik, kaplamayı gözle görülür şekilde değiştirebilir.
- Kenar dayanıklılığı: Makinenizin temas hızına dayanabilecek dikiş ve kenar işlemlerini arayın. Zayıf kenarlar sallanmaya ve eşit olmayan aşınmaya neden olur.
- Boyutlandırma ve tutucu seçenekleri: Toplu sipariş vermeden önce dış çapı, merkez deliği ve kalınlığı iş mili spesifikasyonlarınıza göre doğrulayın.
- Bileşik uyumluluğu: Bazı bileşikler belirli ped malzemelerini hızlı bir şekilde doyurur. Ölçek büyütmeden önce tam ped ve bileşik kombinasyonunu test edin.
Henghua da dahil olmak üzere çoğu tedarikçi, özel boyutları ve sertlik ayarlamalarını kendi özel parlatma tekerleği servisi . Küçük bir partiyle kısa bir deneme çalışması, bitiş standartlarınızı karşılamayan tam bir üretim siparişini değiştirmekten daha ucuzdur.