Çelik bir brakette derin pas, paslanmaz bir levha üzerinde haddelenmiş pul, alüminyum bir muhafaza üzerinde girdap izleri; her yüzey farklı bir başlangıç noktasına ihtiyaç duyar ve yanlış zımpara kağıdı tanesinin seçilmesi, bitirme işinin olması gerekenden iki kat daha uzun sürmesinin en yaygın nedenidir. Kısa cevap: çoğu metal işi 40'tan 400'e kadar kum merdiveni kullanır . Pası, boyayı veya kaynak boncuklarını soymak için 40-80 kumla başlayın, bu çizikleri silmek için 120-180 kuma geçin, 240-320 kumla iyileştirin ve parlatmadan önce 400 veya daha ince kumla bitirin. Hırdavat, mutfak eşyaları, mücevherat ve otomotiv fabrikaları için parlatma diskleri ve parlatma bileşikleri üretiyoruz ve herhangi bir tekerlek parçaya dokunmadan önce müşterilerin sorduğu ilk soru kum seçimidir. İşte nasıl doğru seçim yapılacağı.
Cesur Sayılar Aslında Size Ne Anlatıyor?
Bir sayfanın arkasına basılan sayı, aşındırıcı parçacık boyutunu tanımlar. Kuzey Amerika'da yaygın olarak kullanılan CAMI ölçeği, sınıflandırma eleğinin bir inç karesine kaç tanenin sığdığını yansıtır: daha düşük sayılar daha büyük, daha agresif taneler anlamına gelir; daha yüksek sayılar daha ince parçacıklar ve daha sığ çizikler anlamına gelir . Zımparalama gerçekten kontrollü bir çizilmedir; gördüğünüz yüzey, bu çiziklerin geride bıraktığı desendir. Bu nedenle profesyoneller tek bir sihirli sayı aramak yerine bir dizi kum planlıyorlar.
İri taneler (40-80): temizleme işi
Bu aralığı malzemeyi güzelleştirmek için değil, soymak için kullanın: pas tabakası, eski boya, derin oyuklar ve kaynak boncukları. Aşınmış bir çelik çerçevede, 40 veya 60 kum, metali temizlemek için en hızlı yoldur. Kaba kağıt, daha sonraki her adımda giderilmesi gereken derin çizikler bırakır; bu nedenle, asla hasarın gerektirdiğinden daha kaba bir şekilde başlamayın.
Orta taneli (100-150): düzeltme ve onarım
Bu, genel zımparalama ve pürüzlü yüzeylerin inceltilmesi için güçlü bir ürün yelpazesidir. Parça temiz ancak düzgün değilse (taşlama izleri, hafif pullanma, önceki onarımdan kaynaklanan çizikler) buradan başlamak hem zamandan hem de metalden tasarruf sağlar.
İnce taneler (180-320): son işlem öncesi rafine etme
İnce kağıtlar orta kumların bıraktığı çizik desenini siler ve yüzeyi bitirme işlemine hazırlar. Parlatma çarkına giden çoğu çelik ve paslanmaz parça için 320 pratik durma noktasıdır.
Ultra ince taneler (400): son geçişler
Bu kaliteler çok az stok kaldırır. Bunlar son harmanlama, yumuşak metallerdeki hafif oksidasyonu kesme ve ayna cilalama işleminden hemen önce ıslak zımparalama içindir.
| Kum Aralığı | Sınıf | En İyisi | Bıraktığı Yüzey |
|---|---|---|---|
| 40-60 | Kaba | Pas, boya, ağır kireç, kaynak boncukları | Derin görünür çizikler |
| 80-120 | Kaba to medium | Kaba çizikleri ve kenar çalışmalarını harmanlama | Düzgün çizik deseni |
| 150-240 | Orta ila ince | Genel yumuşatma, şekillendirme, ön bitirme | İnce çizikler, saten görünüm |
| 320-400 | iyi | Tekerlekleri parlatmadan önceki son geçiş | Pürüzsüz mat, neredeyse çiziksiz |
| 600 | Ultra ince | Islak zımparalama ve ayna ön cilası | Yarı parlak, bileşime hazır |
Kumu Banktaki Metalle Eşleştirin
Aynı tanecik alüminyum üzerinde sertleştirilmiş çelikten çok farklı davranır. Yumuşak metaller çabuk keser ve kağıdı tıkar; sert metaller kesilmeye karşı direnç gösterir ve keskin, dayanıklı tanecikleri ödüllendirir. Metale göre hızlı seçimler:
- Alüminyum ve pirinç: hasar derin olmadığı sürece 120'den daha kaba başlamayın; silisyum karbür yumuşak metalleri oluk açmadan temiz bir şekilde keser.
- Karbon çeliği: alüminyum oksit pas, kireç ve kaynak karışımını geçiş başına en düşük maliyetle gerçekleştirir.
- Paslanmaz çelik: eşit basamaklardan tırmanın ve 320-400'de bitirin; Atlanan adımlar ayna kaplamanın altında çizgiler halinde yeniden ortaya çıkıyor.
- Bakır: son derece yumuşak — 220 kum genellikle görünür hasar için bile yeterince kabadır.
Bu kurallar, tek seferlik onarımlardan braketlerin, bağlantı elemanlarının ve bağlantı parçalarının üretim partilerine kadar ölçeklenir. Aynı mantık bizi yönlendiriyor donanım aracı üreticileriyle parlatma çalışmaları , bitirme sarf malzemelerinin daha bir hat başlamadan önce her malzemeyle eşleştirildiği yer.
Metale Dayanan Aşındırıcı Çeşitleri
Kum büyüklüğü her bir çiziğin ne kadar derin olacağına karar verir; aşındırıcı türü, kağıdın ne kadar süreyle kesileceğini belirler. Üç tane tane neredeyse her metal işini kapsar.
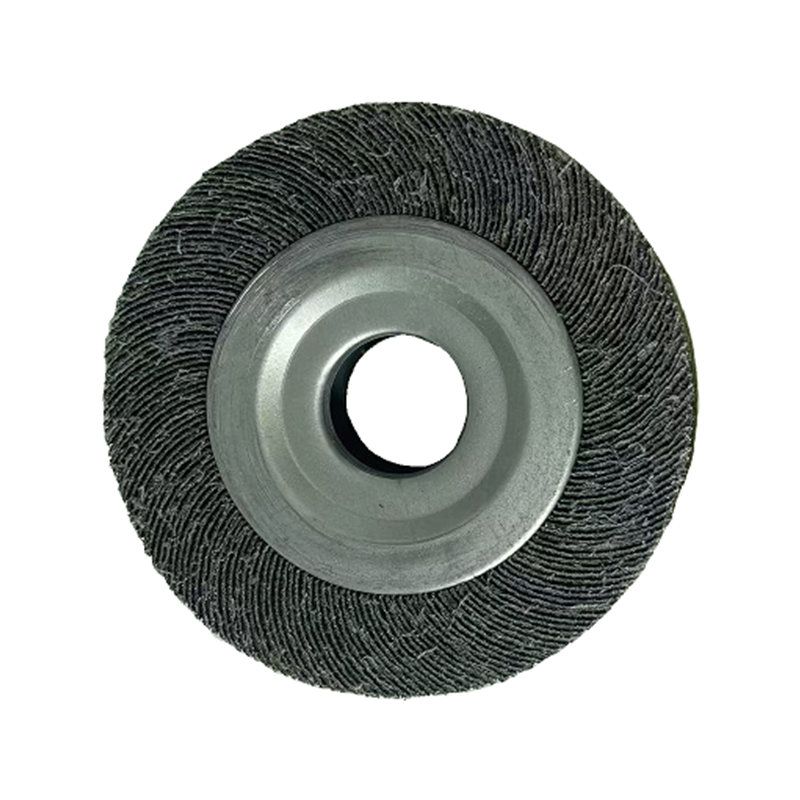
Alüminyum oksit çelik ve demir için varsayılan değerdir. Damarı sert ve blokludur, aşındıkça yeni kesici kenarlar kırılır, böylece ucuz kağıt parıldadıktan sonra tabaka uzun süre keskin kalır. Kağıt destek yerine esnek kumaşa yapıştırılan aynı aşındırıcı, sert bir tabakanın ulaşamayacağı eğrileri takip eden bir flap çark haline gelir:
 Çelik Taşlama için Alüminyum Oksit Mop Taşı Alüminyum oksit grain fractures into fresh cutting edges as it wears, and a flexible cloth backing lets this flap wheel follow curves a rigid sanding sheet cannot reach on steel work. Ürünü Görüntüle →
Silisyum karbür daha keskin, daha sert ve daha kırılgandır; alüminyum, bakır ve pirinç ile ıslak zımparalama için daha iyi seçimdir. Kalsine kaliteler ısıda kenarlarını korur ve yumuşak metaller üzerinde daha ince, daha kontrollü bir çizik deseni bırakır:
 Yumuşak Metaller için Kalsine Silisyum Karbür Mop Zımpara Kalsine silisyum karbür ısıda keskin kalır ve minimum yanmayla keser, bu da bu tekerleğin alüminyum, bakır, pirinç ve paslanmaz çelik üzerinde daha hassas, kontrollü yüzey işleme için çok uygun olmasını sağlar. Ürünü Görüntüle →
Zirkonya ve seramik taneleri elle zımparalama yerine yüksek basınçlı güçlü taşlamadır. Ağır talaş kaldırma sırasında onlara ulaşın, ardından her ince adım için alüminyum okside veya silisyum karbüre geçin.
Yeniden Çalışmayı Önleyen Kum İlerlemesi
Temiz bir bitişi boşa harcanan bir öğleden sonradan ayıran kural şudur: Her seferinde bir adım ilerleyin ve asla tek bir sınıftan fazlasını atlamayın . Daha ince kağıt, kendi dokusundan daha derin çizikleri gideremez; yalnızca etrafındaki yüzeyi parlatır ve cilalama bileşiği uygulandığında gizli çizikler yeniden ortaya çıkar.
- Hasarın gerçekten gerektirdiği en kaba tanecikle başlayın; daha kaba değil.
- Tüm yüzey düzgün bir çizik deseni gösterene kadar hafif ve eşit basınçla tek bir tutarlı yönde zımparalayın.
- Tüm tozu silin, ardından tam olarak bir kum yukarıya doğru ilerleyin: 80'den 120'ye, sonra 180'e, sonra 240'a.
- Zımparalama yönünü her adımda 90 derece döndürün; eski çizikler kaybolduğunda o kum da bitmiş olur.
- Saten bir yüzey için 320-400'de durun veya parça ayna parlatmaya gidiyorsa 600'e ve daha ince bir değere devam edin.
Zımparalamanın Bittiği ve Parlatmanın Başladığı Yer
1000 kumlu kağıt bile hala çok ince çizikler atıyor. Gerçek bir ayna kesinlikle zımpara kağıdından gelmez; mikroskobik düzeyde kesen ve pürüzsüzleştiren parlatma tekerlekleri ve bileşimlerinden gelir. Çoğu metal parça için aktarım noktası bir 320-400 kumlu yüzey : Düzgün, temiz ve cilalamaya dayanabilecek kadar derin çiziklerden arınmış.
Bileşikler kumlarla aynı mantığı izler ve kesme gücüne göre renk kodludur. Sarı ve kahverengi kaliteler zımparalamadan hemen sonra kesilir ve pürüzsüz hale getirilir; beyaz kaliteler çeliğe parlak bir görünüm kazandırır; ve yeşil bileşik, paslanmaz çelikte ayna kaplama için endüstri standardıdır ve krom kaplı parçalar.
 Krom Oksit Yeşil Parlatma Bileşiği Krom oksitli yeşil bileşik, paslanmaz çelik ve krom kaplı parçaların ayna ile kaplanması için endüstri standardıdır ve son renklendirme adımı olarak kum merdivenini tamamlar. Ürünü Görüntüle →
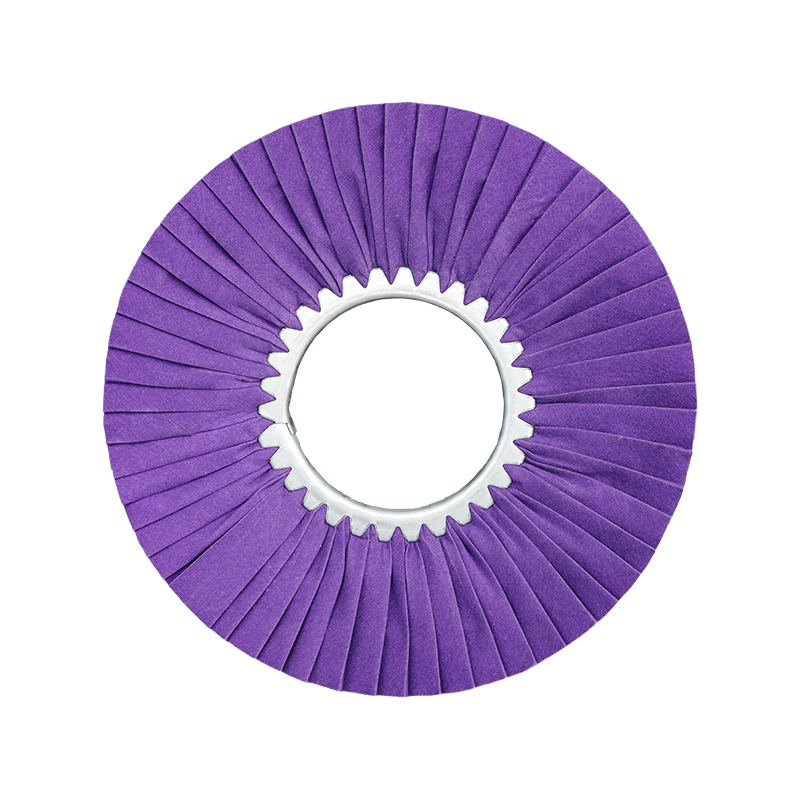
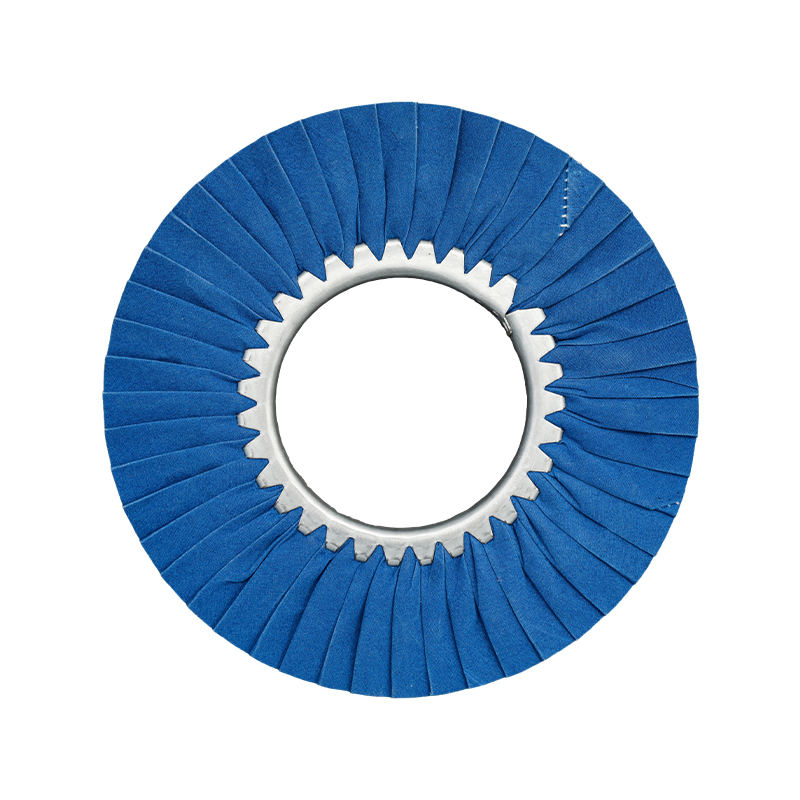
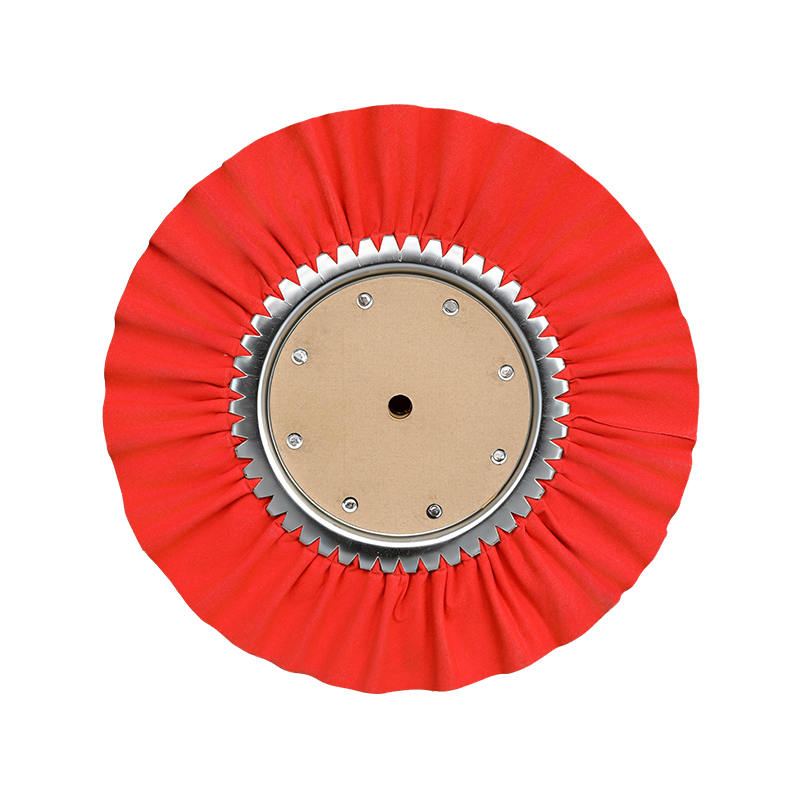
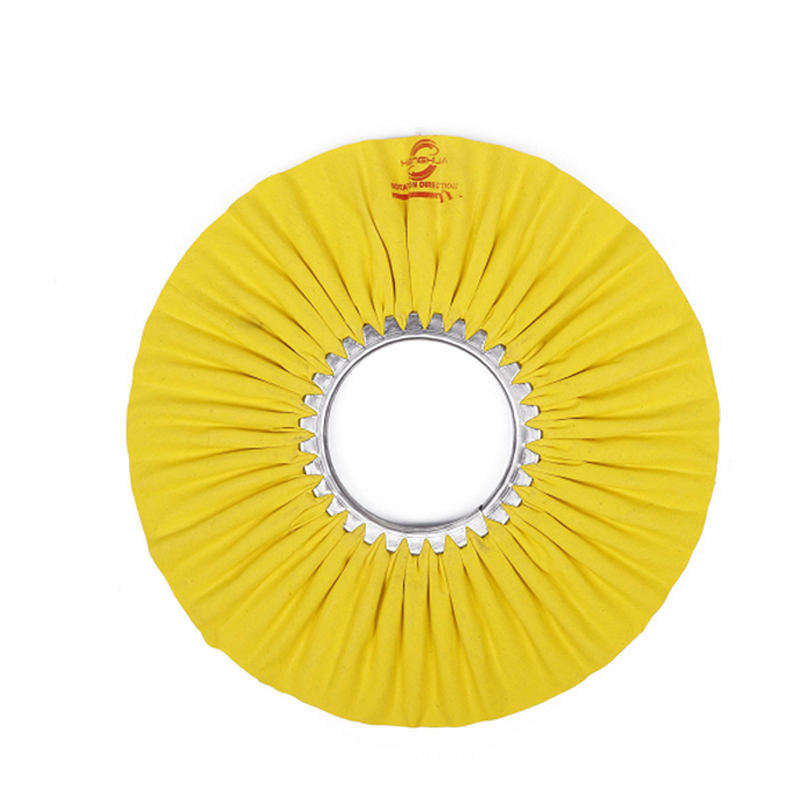
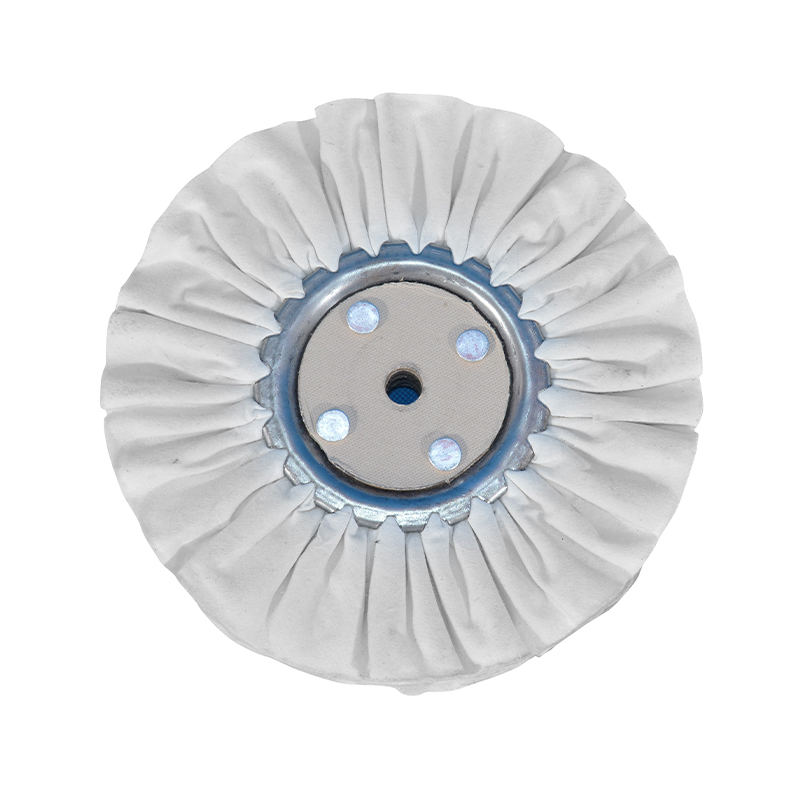
Her bileşiği doğru tekerlekle (kesmek için sisal, yumuşatmak için dikişli kumaş, son renklendirme için yumuşak pamuk) eşleştirdiğinizde kum merdiveni eksiksiz bir bitirme sistemi haline gelir. Tam tekerlek ve bileşik dizisi için, metal metal, bizim Ayna kaplama için rüzgar çarkı parlatma kılavuzu adım adım onun üzerinden geçiyor.
Metal Kaplamayı Bozan Üç Hata
- Cesur adımları atlamak. Bugün gizlediğiniz derin çizikler, bileşik parçaya ilk kez temas ettiğinde yeniden yüzeye çıkar.
- Çok sert basmak. Yüksek basınç kağıdı parlatır, ince metali ısıtır ve yumuşak metalleri oyuklaştırır. Bırakın kesme işlemini tahıl yapsın.
- Tozun zımparalanması. Levhanın altında sıkışan harcanmış tanecikler ve metal parçacıkları, bitmiş alanlarda yeni çiziklerin oluşmasına neden olur. Her kum değişimi arasında silin.
Bunların hiçbirinin önceden kaçınılması gereken bir maliyeti yoktur; daha sonra yeniden çalışmaya mal olurlar.
Kısaca Kum Merdiveni
Başlangıç kumunu alışkanlıktan değil, önünüzdeki hasardan seçin: şeritlemek için 40-80, pürüzsüzleştirmek için 120-180, inceltmek için 240-320, ön cilalamak için 400 ve daha ince. Aşındırıcıyı metalle eşleştirin (çelik için alüminyum oksit, yumuşak metaller için silisyum karbür) ve parlatmadan önce adım adım 320 veya 400'e çıkın. Bu dizi paslanmış donanımlardan cilalı mutfak eşyalarına kadar her şeyi kapsıyor.
Bir parça zımpara aşamasından çıktığında ayna kalitesi, ardından gelen tekerleklere ve bileşenlere bağlıdır. Bu sarf malzemeleri, Ningbo'daki fabrikamızın geniş ölçekte ürettiği ürünlerdir - sisal çarklar, kumaş parlatma çarkları, flap çarklar ve renk kodlu bileşikler, dünya çapındaki üretim hatları için özelleştirilmiş boyutlarda.