Parlatma Bileşiği Ne İşe Yarar? Doğrudan Cevap
A parlatma bileşiği metal, ahşap, plastik veya diğer malzemelerden çizikler, oksidasyon, kararma ve donuk zımpara işaretleri dahil olmak üzere yüzey kusurlarını giderirken aynı zamanda yüzeyin parlaklığını geri kazandırmak veya arttırmak için tasarlanmış aşındırıcı bazlı bir üründür. İş parçası yüzeyini mikro düzeyde aşındırmak, kusurları gidermek ve geride daha pürüzsüz, daha yansıtıcı bir yüzey bırakmak için mum ve yağlardan oluşan bir bağlayıcı içinde süspanse edilmiş ince aşındırıcı parçacıklar kullanarak çalışır.
Pratik anlamda: Eğer metal bir parça donuk, çizik veya oksitlenmiş görünüyorsa, bir cilalama bileşiği hasarlı üst tabakayı ortadan kaldırır ve altındaki temiz, parlak yüzeyi ortaya çıkarır. Hangi türü seçtiğinize bağlı olarak (çizik gidermeye yönelik ağır kesim bileşimlerinden ayna cilalama için ince son kat allıklara kadar) bir cilalama bileşimi, kontrollü, aşamalı bir işlemle yüzeyi pürüzlüden yansıtıcıya dönüştürebilir.
Parlatma Bileşiği Nasıl Çalışır: Aşınma ve Son İşlem Bilimi
Özünde, bir parlatma bileşiği aşağıdaki işlevlere sahiptir: kontrollü mikro aşınma . Her bileşik birlikte çalışan üç temel bileşen içerir:
- Aşındırıcı parçacıklar Yüzeyi fiziksel olarak aşındıran ve düzleştiren alüminyum oksit, krom oksit, silika veya elmas tozu gibi. Parçacık ne kadar kaba olursa, geçiş başına o kadar fazla malzeme çıkarılır.
- Bağlayıcılar ve yağlayıcılar - tipik olarak mumlar, yağlar veya stearik asit - aşındırıcı parçacıkları süspansiyon halinde tutar, sürtünmeden kaynaklanan ısıyı azaltır ve bileşiğin yüzey boyunca eşit şekilde yayılmasını sağlar.
- Taşıyıcı ortam - genellikle katı (çubuk veya kek formunda) veya yarı katı (macun formunda) - bileşiğin parlatma tekerleğine veya pedine nasıl uygulanacağını belirler.
Dönen bir parlatma diskine uygulandığında ve bir iş parçasıyla temas ettirildiğinde, bileşimdeki aşındırıcı parçacıklar, hasarlı yüzey katmanını mikroskobik düzeyde çizer. Aşamalı olarak daha ince bileşikler, önceki aşamanın bıraktığı çizikleri ortadan kaldırır ve sonuçta ışığı eşit şekilde yansıtan pürüzsüz, düz bir yüzey üretir; biz bunu yüksek parlaklıkta veya ayna kaplama olarak kabul ederiz.
Parlatmanın Üç Aşaması: Kesme, Ara ve Bitirme
Profesyonel metal kaplama, her biri bir öncekinden giderek daha ince olan, kasıtlı bir aşamalar dizisi halinde cilalama bileşikleri kullanır. Aşamaları atlamak veya belirli bir aşama için yanlış bileşiği kullanmak, eşit olmayan sonuçlara yol açar ve zaman kaybına neden olur.
Aşama 1 – Kesme (Trablus Yerleşkeleri)
Tripolis olarak da adlandırılan kesme bileşikleri en aşındırıcı türdür. Zımparalama veya taşlama nedeniyle oluşan derin çizikleri, zımpara izlerini, oksidasyonu ve yüzey düzensizliklerini giderir. Kesme aşamasından sonraki sonuç pürüzsüz bir yüzeydir. donuk, saten kaplama — kusurlar giderildi ancak yüzey henüz parlak değil. Brown tripoli pirinç, bakır ve alüminyum gibi yumuşak metaller için klasik kesme bileşiğidir. Siyah bileşik, paslanmaz çelik ve daha sert metallerde ilk kesim seçeneği olarak kullanılır ve 320-400 kumlu zımpara kağıdı izlerini etkili bir şekilde giderir.
Aşama 2 – Orta Düzey Parlatma
Ara bileşikler kesme aşaması ile son bitiş arasındaki boşluğu doldurur. Kesme bileşiğinin bıraktığı ince çizikleri giderir ve parlaklık oluşturmaya başlarlar. Beyaz parlatma bileşikleri - alüminyum oksitler, alümina ve allıklardan yapılmış - paslanmaz çelik, alüminyum ve nikel üzerinde bu aşamada yaygın bir seçimdir ve tek bir üründe hem kesme hem de renklendirme işlemi sağlar.
Aşama 3 - Allık Sonlandırma
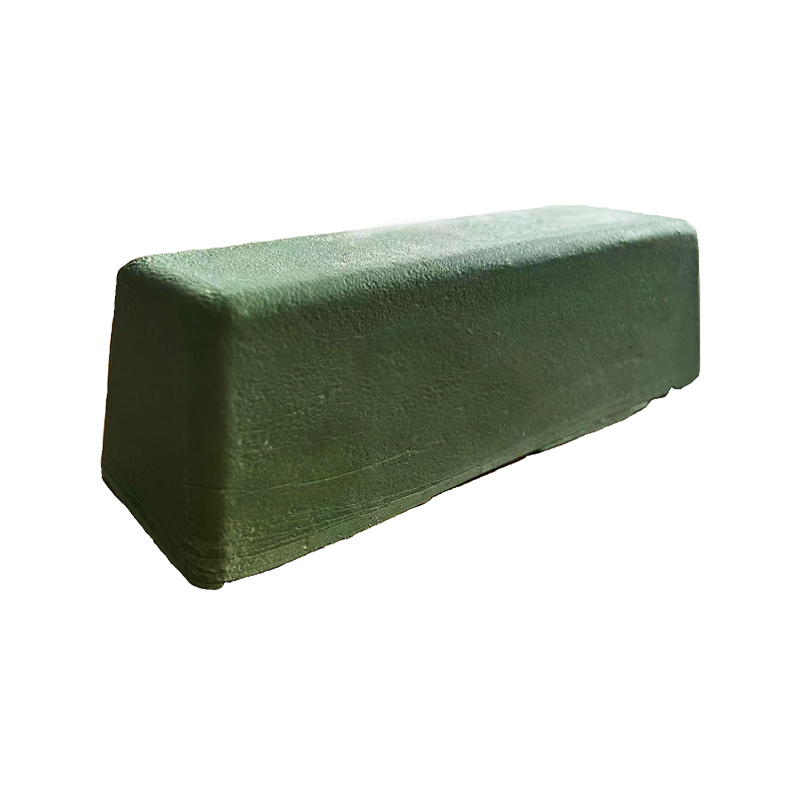
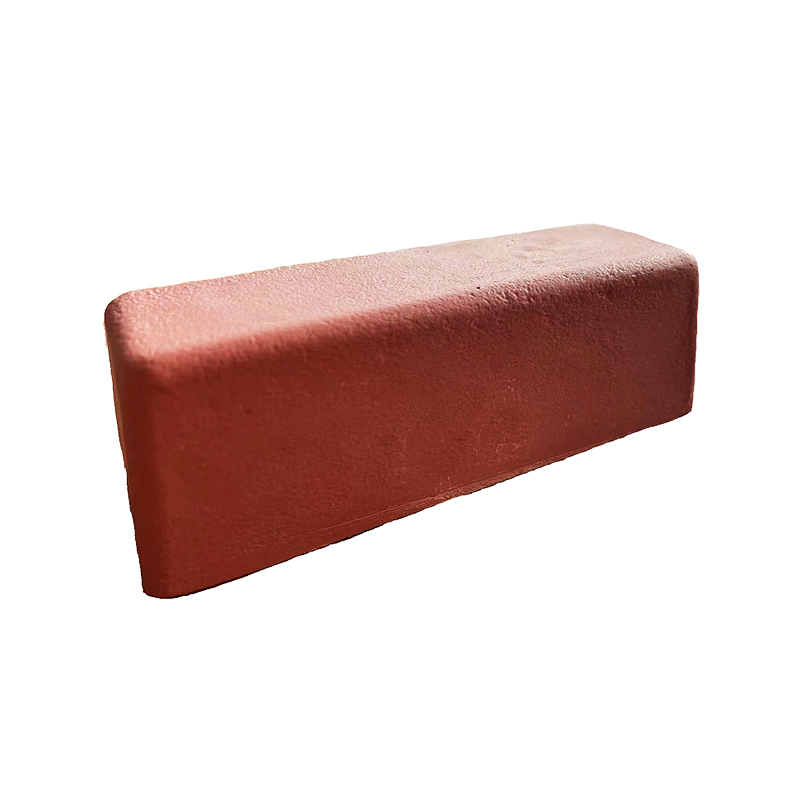
Sonlandırma allıkları, en yüksek düzeyde parlaklık ve parlaklık sağlamak için kullanılan en iyi cilalama bileşikleridir. Krom oksit içeren yeşil allık, mükemmel bir sonuç elde etmek için endüstri standardıdır. paslanmaz çelik, krom ve platinde ayna benzeri kaplama . Derin, zengin bir renk ve yüksek yansıma bırakır. Altın, gümüş ve bakır gibi yumuşak metaller için kırmızı allık tercih edilen son işlem bileşiğidir. Mor allık, çelik üzerinde en iyi gösterişli parlaklık için kullanılır.
Renge Göre Parlatma Bileşik Çeşitleri: Her Biri Ne İçin Kullanılır
Metal işleme ve yüzey bitirme endüstrisinde, parlatma bileşikleri, kullanıcıların aşındırıcılık seviyelerini ve en iyi uygulamayı hızlı bir şekilde belirlemelerine yardımcı olmak için genellikle renk kodludur. Aşağıdaki tablo en yaygın kullanılan türleri özetlemektedir:
| Renk | Sahne | En İyisi | Anahtar Aşındırıcı |
|---|---|---|---|
| Siyah | Kesme (en kaba) | Paslanmaz çelik ve sert metallerde ilk kesim | Zımpara / Silisyum Karbür |
| Kahverengi (Trablus) | Kesme | Alüminyum, pirinç, bakır, ahşap | Trablus / Silika |
| Beyaz | Orta seviye | Paslanmaz çelik, alüminyum, nikel | Alüminyum Oksit / Alümina |
| Sarı | Orta seviye / Finishing | Altın, platin, sert metaller; yağ çizgilerini ve kayış izlerini giderir | İnce Alümina |
| Yeşil | Bitirme | Paslanmaz çelik, krom, platin — ayna kaplama | Krom Oksit |
| Kırmızı (Allık) | Bitirme | Altın, gümüş, bakır, mücevher | Demir Oksit |
| Mavi | İnce Son İşlem | Akrilik, plastik, alüminyum; kenar bitirme | İnce Silika |
Birden fazla bileşik aşamada çalışırken kritik bir kural: polisaj çarkını asla çapraz kirletmeyin bileşik renkler arasındadır. Bitirme aşamasında siyah kesme bileşiği yüklü bir diskin kullanılması, daha önce işlenmiş olan yüzeyde yeniden kaba çizikler oluşturacak ve önceki çalışmayı tamamen ortadan kaldıracaktır. Her bileşik türü için özel bir tekerlek kullanın.
Parlatma Bileşiği Hangi Malzemelerde Kullanılabilir?
Metal kaplama en yaygın uygulama olsa da, parlatma bileşikleri çok çeşitli yüzeyler için formüle edilmiştir. Doğru bileşik, malzemenin sertliğine ve istenen bitiş seviyesine bağlıdır:
Metaller
Bu parlatma bileşiklerinin birincil alanıdır. Paslanmaz çelik, alüminyum, pirinç, bakır, bronz, nikel, krom, altın, gümüş ve platinin tümü cilalama bileşiği işlemine iyi yanıt verir. Daha sert metaller (paslanmaz çelik, krom) öncelikle daha agresif kesme bileşimleri gerektirirken, daha yumuşak metaller (altın, bakır, pirinç) genellikle doğrudan ara veya son işlem aşamalarına geçebilir.
Ahşap
Kahverengi tripoli bileşikleri, özellikle yoğun sert ağaçlarda parlak bir yüzey elde etmek için ahşap yüzeylerde kullanılabilir. Bu, bıçak sapı bitirme ve alet yapımında yaygındır.
Plastik ve Akrilik
Mavi parlatma bileşikleri ve çizilmez pembe bileşikler, plastikler ve akrilikler için özel olarak tasarlanmıştır. Çizilmiş akrilik kaplamaya berraklığı geri kazandırır ve buğulanmaya neden olabilecek agresif malzeme çıkarma işlemine gerek kalmadan plastik yüzeylere temiz bir yüzey kazandırır.
Cam
Cam parlatma için seryum oksit içeren özel parlatma bileşikleri kullanılır; böylece pencereler, gözlükler ve ekranlardaki hafif çizikler giderilir. Bunlar metal parlatma bileşiklerinden farklıdır ve birbirlerinin yerine kullanılmamalıdır.
Parlatma Bileşiği Uygulama Yöntemleri: El vs. Makine
Parlatma bileşiğinin nasıl uygulandığı, nihai sonucun hızını ve kalitesini önemli ölçüde etkiler. Hem elle hem de makineyle uygulama meşru tekniklerdir ve her biri farklı görevlere uygundur:
Makineyle Parlatma (Metal Son İşlemde En Yaygın)
Ticari ve endüstriyel metal yüzey işlemlerinde parlatma bileşikleri, tezgah taşlama makinelerine veya cilalama tornalarına monte edilen pamuk, sisal, flanel veya denim gibi dönen parlatma tekerleklerine uygulanır. Bileşik çubuk, yüklemek için çıkrığa doğru bastırılır, ardından iş parçası, yüklü tekerlekle temas ettirilir. Bu, elle cilalamadan çok daha hızlıdır ve daha tutarlı, profesyonel kalitede sonuçlar elde edilmesini sağlar. Farklı tekerlek malzemeleri belirli bileşik türleriyle eşleşir: ağır kesim için sisal tekerlekler, ara aşamalar için pamuklu hava yolu tekerlekleri ve son ayna kaplaması için gevşek flanel tekerlekler.
El Parlatma
Hassas parçalar, karmaşık geometriler veya küçük ölçekli onarımlar için, bir bez ve macun formundaki cilalama bileşiğiyle elle cilalama, hassas, kontrollü sonuçlar verir. Bileşik, orta derecede basınçla dairesel veya ileri-geri hareketlerle uygulanır. Elle parlatma, makineyle parlatmadan daha yavaş olmasına rağmen operatörün bileşik basıncını tam olarak ihtiyaç duyulan yere odaklamasına olanak tanır.
Titreşimli ve Tamburlu Son İşlem
Küçük metal bileşenlerin (bağlantı elemanları, mücevher parçaları, donanım) toplu işlenmesi için titreşimli bitirme makinelerinde ve tamburlu makinelerde parlatma bileşikleri kullanılır. Parçalar, aşındırıcı ortam ve bileşikle birlikte makineye yüklenir ve makinenin titreşimi veya dönüşü, her bir parçanın elle tutulmasına gerek kalmadan tüm yüzeyleri aynı anda kademeli olarak parlatır.
Parlatma Bileşiği Formları: Çubuk, Macun ve Sıvı
Parlatma bileşikleri, her biri farklı uygulama yöntemleri ve ortamlarına uygun üç ana fiziksel formda mevcuttur:
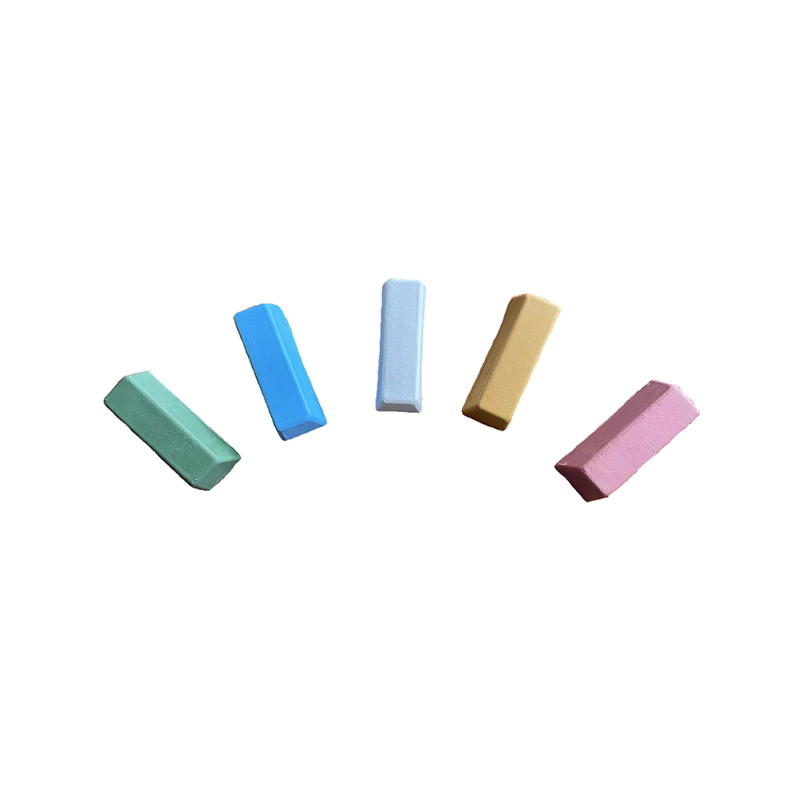
- Katı bar veya kek — Makineyle parlatmanın en yaygın biçimi. Bileşimi tekerleğin yüzeyine aktarmak için çubuklar dönen bir parlatma tekerleğine bastırılır. Üretim ortamlarında işlenmesi, saklanması ve uygulanması kolaydır.
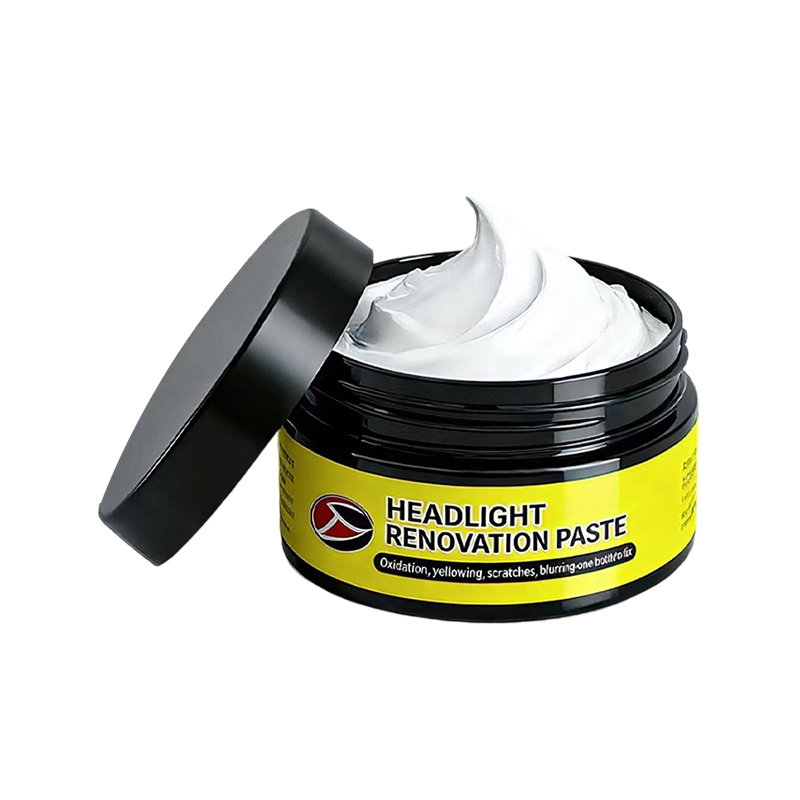
- Macun veya balmumu bileşiği — Bir çubuğun kolayca yüklenemeyeceği elle uygulama ve karmaşık yüzeyler için daha uygundur. Macun bileşikleri otomatik dağıtım sistemleri için küvet veya kap formunda da kullanılabilir.
- Sıvı bileşik — Genellikle son bitirme aşamasında veya otomotiv ve cam cilalamada kullanılan en ince form. Köpük ped veya bezle uygulanan sıvı bileşikler eşit şekilde yayılır ve geniş düz yüzeylerde kontrol edilmesi kolaydır.
Henghua Metal: Endüstriyel ve Ticari Kullanıma Yönelik Profesyonel Parlatma Bileşikleri
Ningbo Henghua Metal Yüzey İşlem Teknolojisi Co, Ltd (cnhenghuametal.com), metal yüzey işleme malzemeleri konusunda uzmanlaşmış Çin merkezli bir üreticidir; parlatma diskleri, flap diskler, aşındırıcılar ve zımpara kağıdının yanı sıra temel ürün gruplarından biri parlatma bileşikleridir.
Henghua'nın parlatma bileşiği yelpazesi, aşağıdakiler de dahil olmak üzere son işlem aşamalarının tüm yelpazesini kapsar:
- Katı cilalama mumu ve öğütme bileşikleri mavi, sarı ve yeşil; paslanmaz çelik, alüminyum, bakır ve diğer metaller için kesme, ara ve bitirme aşamalarını kapsar.
- Beyaz parlatma bileşiği Paslanmaz çelikte ayna cilası ve oksidasyonun giderilmesi için hem çubuk hem de macun formülasyonları mevcuttur.
- Süper ayna cilası yeşil bileşik çubuklar Mutfak eşyalarında, donanım bağlantılarında ve hassas bileşenlerde yaygın olarak kullanılan, paslanmaz çelik, alüminyum ve bakır üzerinde yüksek parlaklıkta ayna kaplamaları elde etmek için özel olarak formüle edilmiştir.
- Özel bileşikler Hedeflenen endüstriyel uygulamalara yönelik golf sopası cilaları ve pas giderici macun bileşikleri dahil.
Araştırma, üretim ve pazarlamayla entegre bir tedarikçi olarak Henghua, yüksek hacimli siparişlerde tutarlı bileşik formülasyonu isteyen müşterilere hizmet veriyor ve özel aşındırıcı derecelendirmesi, bağlayıcı bileşimi veya paketleme gereksinimleri olan alıcılar için OEM özelleştirmesi sunuyor. Parlatma bileşikleri, tek bir tedarikçiden eksiksiz bir yüzey işleme çözümü sağlayan, pamuk, sisal, flanel, denim ve dikili cila tekerlekleri çeşitleriyle doğrudan eşleşecek şekilde tasarlanmıştır.
Parlatma Bileşiği Kullanırken Yaygın Hatalar
Elinizde doğru bileşim olsa bile kötü teknik, hayal kırıklığı yaratan sonuçlar doğurur. Sık sık yapılan bu hatalardan kaçının:
- Çizilmiş bir yüzey üzerinde son işlem bileşiğiyle başlayın. Son kat allıkları derin çizikleri gidermek için tasarlanmamıştır; çok incedirler. Her zaman mevcut yüzey hasarının düzeyine uygun kesme bileşiğiyle başlayın.
- Çapraz kirletici parlatma tekerlekleri. Bir bitirme taşının kazara bile olsa kesme bileşeniyle doldurulması, bitirme aşamasında yeniden kaba aşınmaya neden olur. Her tekerleği tek bir bileşik tipine ayrılmış halde tutun.
- Aynı anda çok fazla bileşiğin uygulanması. Parlatma çarkına ince ve eşit miktarda bileşik yüklenmesi, bileşiğin bulaşmasına, aşırı ısı oluşmasına ve eşit olmayan bir kaplama oluşmasına neden olabilecek aşırı yüklü bir tekerleğe göre daha iyi sonuçlar verir.
- Aşırı basınç kullanmak. Parlatma diskine çok fazla basınç uygulanması diskin dönüşünü yavaşlatır, aşırı ısı üretir ve daha yumuşak metalleri ve plastikleri yakabilir veya deforme edebilir. Bileşik ve tekerlek hızının işi yapmasına izin verin.
- Aşamalar arasında temizleme adımının atlanması. Bir bileşik aşamasından kalan kalıntılar, sonraki bileşiği uygulamadan önce silinerek temizlenmelidir. Kesme bileşiği parçacıklarının son işlem aşamasına taşınması, daha kaba çiziklerin yeniden oluşmasına neden olur ve aşamalandırmanın amacını boşa çıkarır.
- Alt tabaka için yanlış bileşiğin seçilmesi. Yumuşak metallerde sert metaller için formüle edilmiş bir bileşiğin kullanılması (veya tersi) kötü sonuçlar doğurur ve iş parçasına zarar verebilir. Bileşimin özelliklerini daima tamamlanan malzemeyle eşleştirin.
Doğru Cila Bileşimini Seçmek: Pratik Bir Karar Kılavuzu
Herhangi bir görev için doğru cilalama bileşiğini seçmek için bu soruları kullanın:
- Substrat nedir? Sert metal (paslanmaz çelik, krom) → siyah veya beyaz bileşikle başlayın. Yumuşak metal (alüminyum, pirinç, bakır) → kahverengi tripoli ile başlayın. Plastik veya akrilik → mavi veya çizilmez pembe kullanın. Ahşap → kahverengi tripoli kullanın.
- Yüzey hasarı ne kadar ciddi? Derin çizikler veya ağır oksidasyon → kesme bileşiğiyle başlar. Yalnızca hafif kararma veya donuk yüzey → ara veya bitirme aşamasında başlayın.
- Hangi bitiş seviyesi gereklidir? Saten/fırçalanmış yüzey → yalnızca kesme veya ara bileşik. Yüksek parlaklık → tüm aşamalardan geçerek son allık elde edin. Ayna kaplama → tüm sıralamayı tamamlayın ve paslanmaz çelik üzerine yeşil veya mor allık ile bitirin.
- Uygulama yöntemi nedir? Makineyle parlatma → katı çubuk bileşiği. Elle cilalama veya karmaşık geometri → macun bileşiği. Büyük düz yüzeyler (otomotiv, cam) → sıvı bileşik.
Bir kalite parlatma bileşiği Doğru sırayla uygulandığında donuk, çizik veya oksitlenmiş yüzeyi pürüzsüz, parlak ve profesyonelce işlenmiş bir yüzeye dönüştürür - ister hassas bir endüstriyel bileşen, ister bir mimari metal işi, bir mücevher parçası veya bir otomotiv yüzeyi için olsun. Bileşik yalnızca temizlemez; Yüzeyi mikroskobik düzeyde aktif olarak yeniden şekillendirir , hasarı ortadan kaldırır ve malzemenin altındaki doğal kaliteyi ortaya çıkarır.