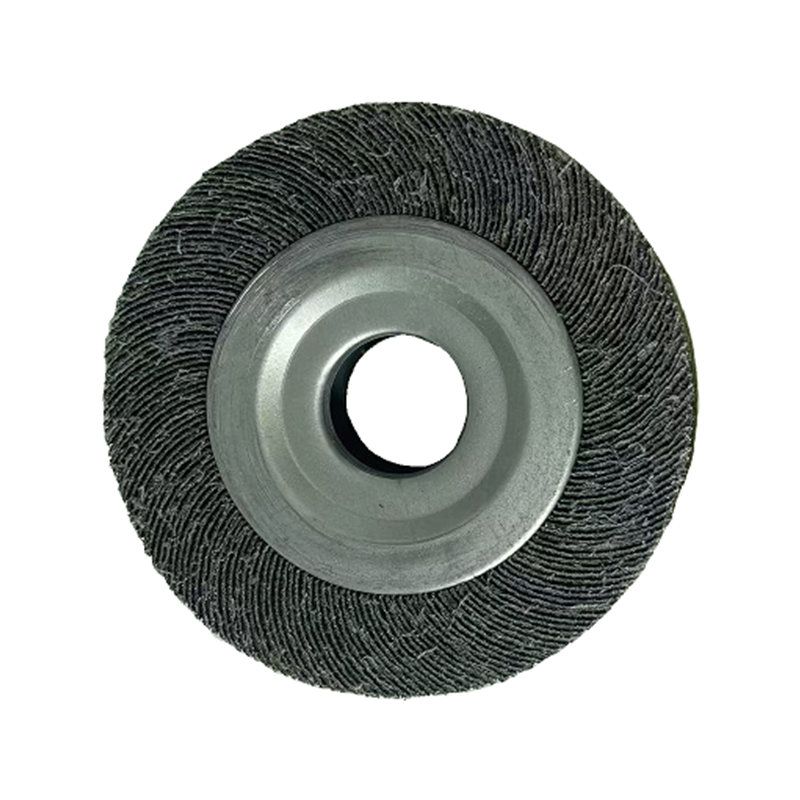
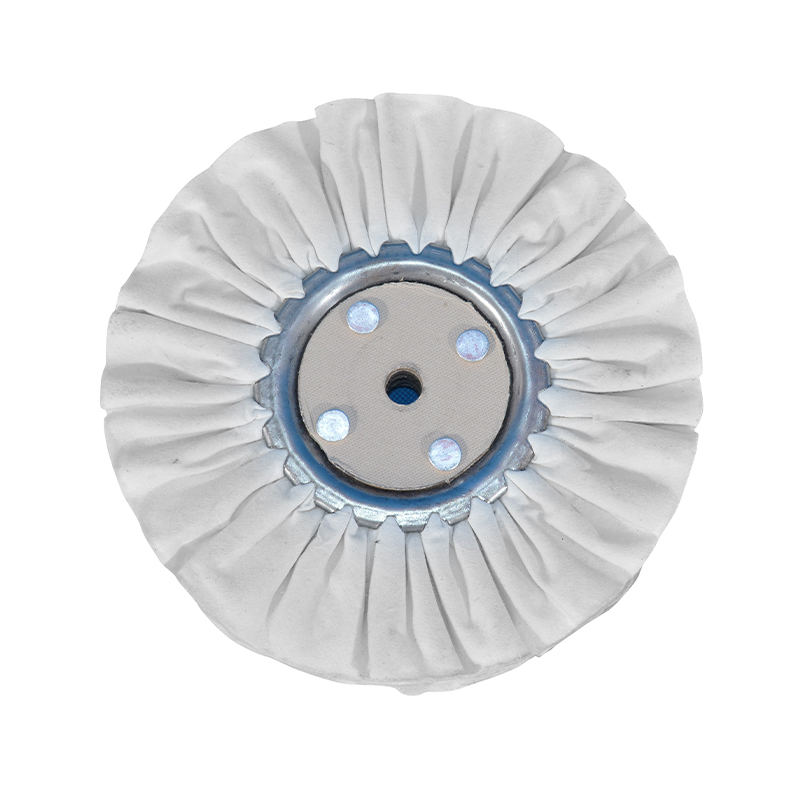
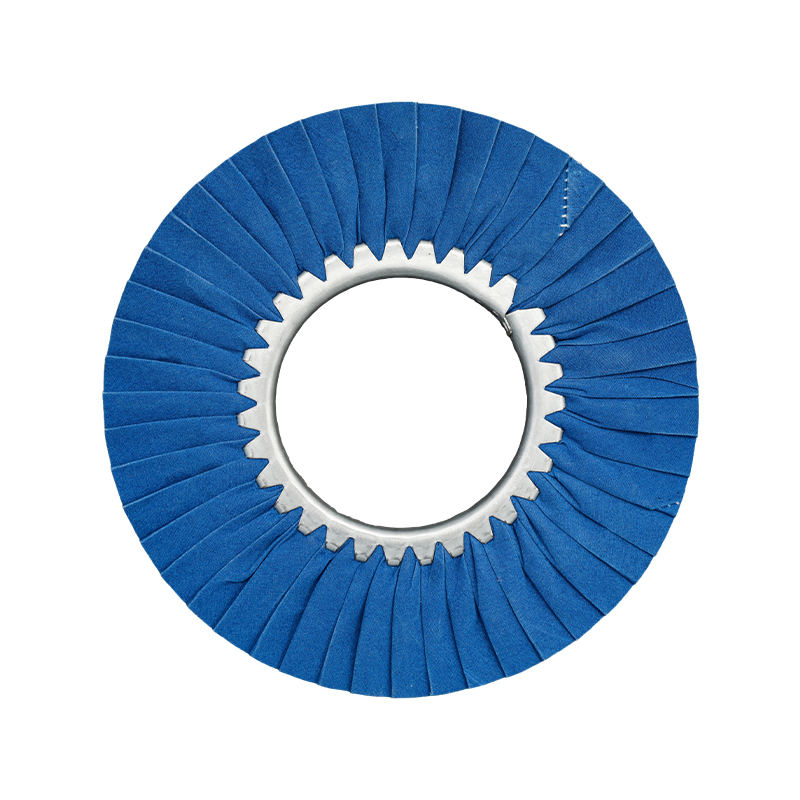
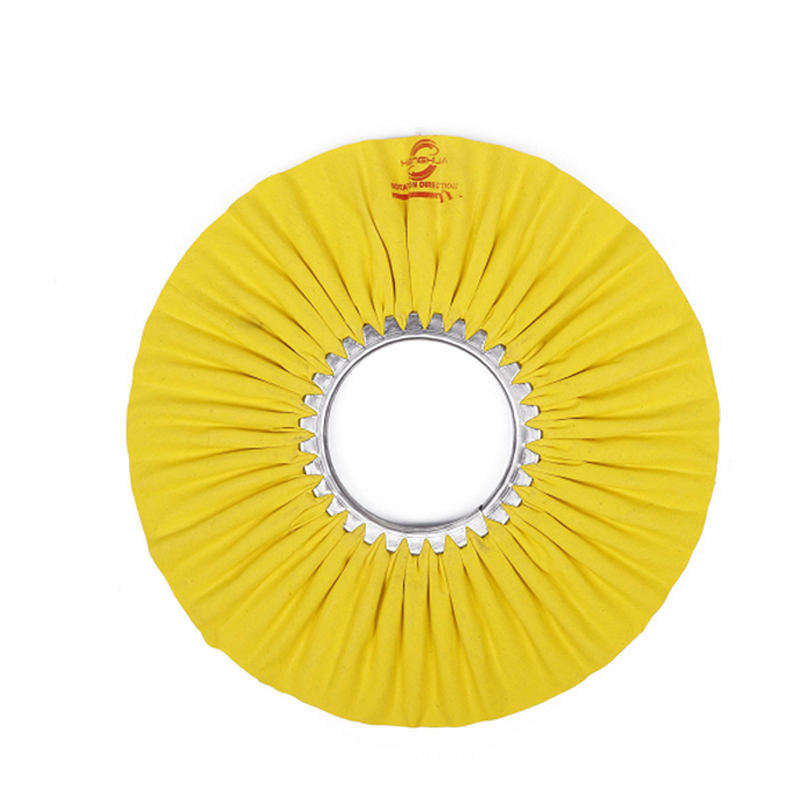
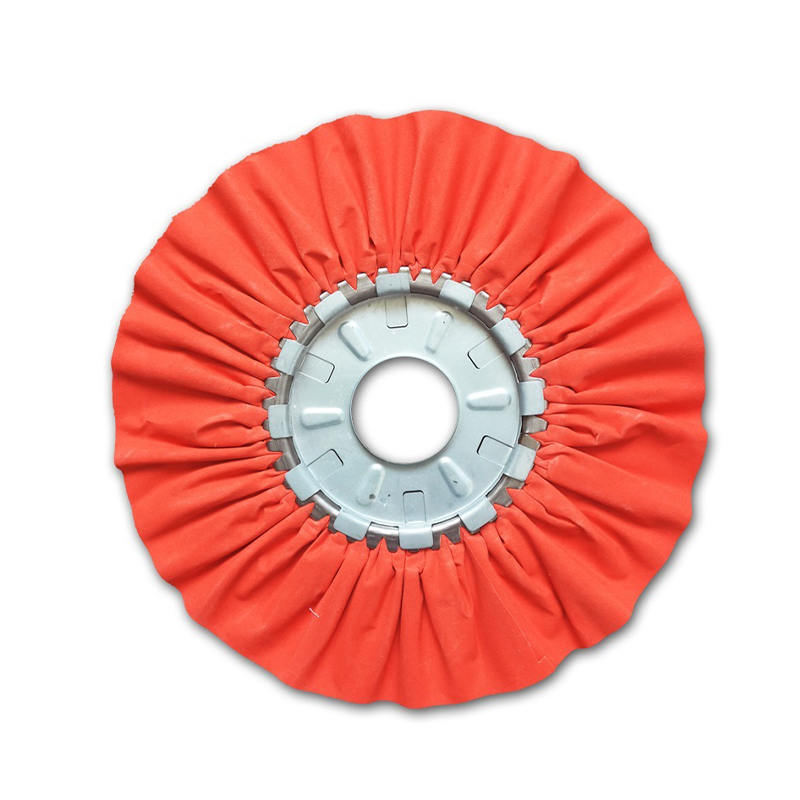
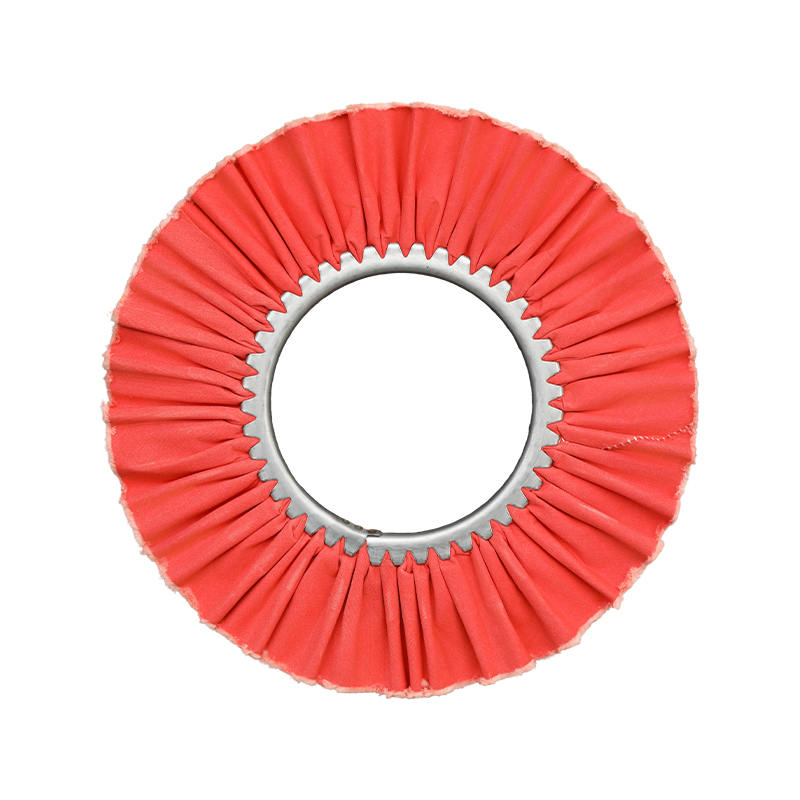
A flap tekerlek öncelikle metal ve diğer yüzeylerin taşlanması, çapak alınması, harmanlanması ve parlatılması için kullanılan döner bir aşındırıcı alettir. Merkezi bir göbek çevresinde radyal olarak düzenlenmiş çok sayıda üst üste binen aşındırıcı kanattan oluşur. Kanatlar kullanım sırasında giderek aşınır ve sürekli olarak taze aşındırıcı malzeme açığa çıkar; bu da tekerleğin kullanım ömrü boyunca tutarlı kesme performansını koruduğu anlamına gelir. Kısacası, konturlu veya düz iş parçalarında kontrollü, düzgün yüzey işlemeye ihtiyaç duyduğunuzda flap zımpara başvurulacak çözümdür.
Sabit aşındırıcı disklerden farklı olarak flap zımparalar kavisli ve düzensiz yüzeylere uyum sağlar, bu da onları özellikle düz taşlama takımlarıyla çözülmesi zor veya zaman alıcı olan boru, boru, şaft ve profillerin bitirilmesinde etkili kılar. Nispeten uzun hizmet ömrüyle birleşen bu esneklik, flap çarkları hem küçük atölyeler hem de büyük ölçekli üretim hatları için uygun maliyetli bir seçim haline getiriyor.
Alet, standart açılı taşlama makineleri, tezgah taşlama makineleri, matkap presleri ve otomatik cilalama makineleriyle uyumludur; bu da onu günümüzde metal yüzey işlemede mevcut en uyarlanabilir aşındırıcı ürünlerden biri haline getirir.
Mop Tamburun Temel Kullanım Alanları
Mop zımparalar metal işleme ve yüzey işlemede birçok farklı fonksiyona hizmet eder. Her uygulamayı anlamak, göreviniz için doğru kumu, aşındırıcı tipini ve disk boyutunu seçmenize yardımcı olur. İşte en yaygın kullanımlar:
Çapak Alma ve Kenar İşleme
Kesme, damgalama veya işleme sonrasında, metal parçalarda sıklıkla keskin çapak ve pürüzlü kenarlar bulunur; bunlar, kullanım sırasında yaralanmalara neden olabilir ve bileşenlerin uyumunu bozabilir. Mop zımparalar, temel malzemede oluk açmadan veya boyut toleranslarını değiştirmeden bu çapakları verimli bir şekilde giderir. Esnek klapeler, sert taşlama disklerinin erişemediği hafif girintili alanlara ve kenar konturlarına ulaşır. Bu, uç kalitesinin parça uyumunu, montaj doğruluğunu ve son kullanıcı güvenliğini doğrudan etkilediği otomotiv, havacılık ve hassas mühendislik gibi sektörlerde kritik öneme sahiptir.
Yüzey Harmanlama ve Kaynak Dikişi Pürüzsüzleştirme
Kaynak dikişleri düzensiz çıkıntılar ve ısıdan etkilenen bölgeler oluşturur; bunların boyama, kaplama veya inceleme öncesinde düzeltilmesi gerekir. Bir flap çark, ani düşüşler yaratmadan bu geçişleri çevredeki yüzeye temiz bir şekilde karıştırır. Kanatlar basınç altında esnediğinden, sert disklerin bırakabileceği düz "kazma" izlerini önlerler; daha pürüzsüz, daha tutarlı yüzey daha az ikincil düzeltme geçişine ihtiyaç duyulur. Yapısal çelik işleri ve benzer dekoratif metal ürünler için, flap zımparayla kaynak harmanlama, elle eğeleme veya tekrarlanan zımparalamaya kıyasla önemli ölçüde zaman tasarrufu sağlar.
Parlatma ve Yüzey Hazırlığı
İnce taneli flap zımparalar (120 kum ve üzeri), kaplama, anotlama, boyama veya koruyucu kaplamalar uygulamadan önce metal yüzeyleri hazırlamak için yaygın olarak kullanılır. Daha iyi yapışma ve daha profesyonel bir son görünüm sağlayan düzgün bir yüzey dokusu üretirler. Paslanmaz çelik kaplama endüstrisinde, 80 kumdan 240 kuma kadar giderek daha ince flap zımparaların sıralı kullanımı, mutfak ekipmanlarında, mimari panellerde ve korkuluklarda görülen fırçalanmış veya saten yüzeyleri elde etmek için standart bir iş akışıdır.
Taşlama ve Talaş Kaldırma
İri taneli flap taşlar (40-80 kum) agresif talaş kaldırma işlemleri için kullanılır; metali şekillendirmek, pası ve hadde pulunu çıkarmak veya onarım veya yeniden kaplama öncesinde aşınmış yüzeyleri temizlemek. İnce taneli taşlama disklerinden daha hızlı bir kesme hızı sunarken, sabit taşlama disklerinden daha iyi kontrol sağlarlar. Ağır paslanmış demir veya yapısal çelik üzerinde, 40 kumlu zirkonya alümina flap çark, mevcut yüzey düzensizliklerine uyum sağlarken yüzey korozyonunu verimli bir şekilde çıplak metale kadar sıyırabilir.
Konturlu ve Borulu Yüzeylerin Bitirilmesi
Mop tekerler düz olmayan geometrilerde üstünlük sağlar. Esnek kanatları borular, korkuluklar, bağlantı parçaları ve şaftlar gibi kavisli parçaları sarar ve geçiş boyunca tutarlı aşındırıcı teması korur. Düz diskler yuvarlak yüzeylerde kenarlarda teması kaybederek düzensiz çizik desenleri bırakır veya birden fazla yeniden konumlandırma adımı gerektirir. Bu uyarlanabilirlik, sıhhi tesisat, HVAC imalatı, mobilya imalatı ve mimari metal işleri dahil olmak üzere yuvarlak veya profil şekilli bileşenlerle uğraşan endüstrilerde flap çarkı tercih edilen araç haline getirir.
Pas Temizleme ve Yüzey Onarımı
Korozyona uğramış metal yüzeylere herhangi bir koruyucu kaplamanın etkili bir şekilde uygulanabilmesi için aşındırıcı işlem yapılması gerekir. Mop zımparalar yüzeydeki pası, oksidasyonu ve eski kaplamaları temizlerken, kaplamanın yapışmasını artıran temiz, profilli bir yüzey bırakır. Tel fırçalı çarklarla karşılaştırıldığında, flap zımparalar daha düzgün bir yüzey dokusu bırakır ve daha ince kesitlerde daha az metal yorulmasına neden olur; bu, eski veya daha ince metal bileşenlerin onarılmasında önemli bir husustur.
Mop Zımpara Kum Kılavuzu: Doğru Aşındırıcılığın Seçilmesi
Doğru kumun seçilmesi, istediğiniz sonuçların alınmasında en önemli faktördür. Kum sayısı aşındırıcı parçacıkların boyutunu ifade eder: daha düşük sayılar daha kaba, daha agresif kesme anlamına gelir; daha yüksek sayılar daha ince, daha düzgün sonlandırma anlamına gelir. Aşağıdaki tablo yaygın kum aralıklarını ve bunların önerilen kullanımlarını özetlemektedir:
| Kum Aralığı | sınıflandırma | Tipik Uygulama |
|---|---|---|
| 40–60 | Kaba | Ağır talaş kaldırma, pas/tortu çıkarma, şekillendirme |
| 80–100 | Orta | Çapak alma, kaynak karıştırma, genel taşlama |
| 120–180 | iyi | Yüzey harmanlama, ön kaplama hazırlığı, fırçalanmış yüzey |
| 240 | Çok İyi | Son cilalama, ayna kaplama hazırlığı, dekoratif işler |
Pratik bir kural olarak: Malzemeyi veya kusurları gidermek için daha kaba taneciklerle başlayın, ardından yüzeyi iyileştirmek için daha ince taneciklere geçin . İrmiklerin atlanması, önceki aşamadan kalan ve daha sonra ek geçişler yapılmadan çıkarılması zor olan görünür çizik desenlerine yol açar. Örneğin fırçalanmış paslanmaz çelik yüzey için tipik bir sıralama 80 → 120 → 180 kumdan oluşabilir ve her aşama bir önceki aşamanın bıraktığı çizikleri giderir.
Mop Tamburun Üzerinde Çalışabileceği Malzemeler
Mop diskler çok yönlüdür ve çok çeşitli malzemelerde çalışır. En iyi sonuçları elde etmek için kanatlara gömülü aşındırıcı türü iş parçası malzemesiyle eşleştirilmelidir; yanlış aşındırıcının kullanılması kirlenmeye, tıkanmaya veya düşük yüzey kalitesine neden olabilir:
- Paslanmaz çelik: Yüzeyin lekelenmesine neden olabilecek ve kaplamanın altında korozyonu başlatabilecek demir partikül transferini önlemek için alüminyum oksit veya zirkonya alümina gibi kirlenmeyen aşındırıcılar gerektirir.
- Karbon çeliği ve demir: Alüminyum oksit ve zirkonya alümina flap taşlar, bunları hem taşlama hem de harmanlama uygulamalarında etkili bir şekilde kullanır. Kendiliğinden bilenen tane yapısından dolayı sert çeliklerde zirkonya alümina tercih edilir.
- Alüminyum ve yumuşak metaller: Silisyum karbür veya ince alüminyum oksit tekerlekler tıkanmayı (yüklenmeyi) önler ve daha yumuşak taban malzemesini oymadan temiz yüzeyler üretir.
- Ahşap: Mop zımparalar kavisli ahşap profillerin zımparalanmasında, eski kaplama katmanlarının çıkarılmasında ve yüzeylerin boyanması veya cilalanması için hazırlanmasında iyi çalışır. Orta ila ince taneler (80-180) ahşap işleme için en pratik olanlardır.
- Plastikler ve kompozitler: Kontrollü, düşük hızlardaki ince taneli diskler, plastik parçaları erimeden veya lekelenmeden şekillendirebilir ve bitirebilir. Lokal ısı oluşumunu önlemek için tekerleği hareket halinde tutmak özellikle önemlidir.
Mop Zımpara ve Diğer Aşındırıcı Aletler
Diğer aşındırıcı aletlerle karşılaştırıldığında flap diskin nereye takılacağını anlamak, daha iyi takımlama kararları vermenize ve yanlış uygulamalardan kaçınmanıza yardımcı olur. Her araç türünün belirli görevlere uygun olmasını sağlayan güçlü yönleri vardır:
| Araç | En İyisi | Sınırlama ve Mop Çark Karşılaştırması |
|---|---|---|
| Taşlama Diski | Düz yüzeylerde hızlı, agresif malzeme kaldırma | Derin çizikler bırakır; eğrilere uyum sağlayamaz; bitirme yeteneği yok |
| Zımpara Kayışı | Tezgah zımpara makinesinde geniş düz yüzey bitirme | Konturlu veya iç profillere ulaşılamıyor; sabit ekipman gerektirir |
| Tel Fırça Tekerleği | Pas giderme ve yüzey temizliği | Karıştırılamaz veya cilalanamaz; düzensiz yüzey dokusu bırakır; tel kıl tehlikesi |
| Flap Disk | Düz yüzey taşlama ve açılı karıştırma | Yuvarlak veya boru şeklindeki profillerde flap çarkla karşılaştırıldığında daha az etkili |
| Mop Tambur | Kavisli yüzeyler, karıştırma, parlatma, çapak alma, çoklu kum ilerlemesi | Düz alanlarda taşlama disklerine göre daha yavaş talaş kaldırma |
Bir flap tekerleğin en önemli avantajı, esneklik, tutarlı yüzey kalitesi ve uzun hizmet ömrünün birleşimi — Çabuk aşınan veya sık sık değiştirilmesi gereken takımlara göre görev başına daha ekonomik olmasını sağlar. Birçok üretim iş akışında, tek bir flap çark hem çapak alma adımının hem de cilalama adımının yerini alarak toplam takımlama maliyetini ve çevrim süresini azaltabilir.
Mop Zımparalara Güvenen Endüstriler
Mop tekerlekler yüzey kalitesinin, verimliliğin ve takım uyarlanabilirliğinin öncelikli olduğu birçok üretim ve üretim ortamında kullanılır:
- Metal imalat ve kaynak atölyeleri: Boyama veya toz kaplama öncesinde yapısal bileşenler, çerçeveler, kapılar ve muhafazalar üzerindeki kaynakların temizlenmesi ve harmanlanması için.
- Otomotiv üretimi ve onarımı: Pürüzsüz, boyaya hazır veya kaynak işlemine hazır yüzeyler gerektiren gövde panellerinin, egzoz bileşenlerinin, şasi parçalarının ve takla kafesi borularının son işlemleri.
- Paslanmaz çelik ürün imalatı: Düzgün fırçalanmış veya saten yüzeyin belirtildiği mutfak ekipmanlarının, gıda işleme makinelerinin, tezgahların ve mimari donanımların işlenmesi.
- Sıhhi Tesisat ve HVAC: Montaj veya koruyucu kaplama uygulamasından önce boru uçlarının, bağlantı parçalarının, vana gövdelerinin ve kanal bağlantılarının bitirilmesi.
- Ağaç işleri ve mobilya imalatı: Konturlu pervazların şekillendirilmesi, sandalye millerinin düzleştirilmesi ve kavisli yüzeylerin boyama veya cilalama için hazırlanması.
- Takı ve hassas metal işleri: İnce taneli flap zımparalar, son cilalamadan önce dökümler ve el yapımı parçalar üzerindeki dar alanlara erişmek için küçük çaplı formda kullanılır.
Mop Tambur Nasıl Doğru Kullanılır?
Mop çarktan en iyi şekilde yararlanmak için doğru teknik, kurulum ve güvenlik uygulamalarına ilişkin farkındalık gerekir. Kötü teknik, jantın ömrünü kısaltır, eşit olmayan sonuçlar üretir ve tehlikeler yaratabilir:
- Çardak ve devir sayısını eşleştirin: Daima maksimum RPM değeri aletin yüksüz hızına eşit veya bundan daha yüksek olan bir mop disk kullanın. Nominal hızın aşılması, kullanım sırasında tekerleğin parçalanmasına neden olabilir; bu ciddi bir güvenlik tehlikesidir.
- Hafif ve tutarlı bir baskı uygulayın: Aşındırıcının işi yapmasına izin verin. Aşağıya doğru aşırı kuvvet, kanatları vaktinden önce çöker, aşınmayı hızlandırır ve yüzey kalitesini düşürür. Tekerlek iş parçasına orta düzeyde bir temasla temas etmeli, üzerine zorlanmamalıdır.
- Tekerleği hareket halinde tutun: Tek bir noktada durmak, paslanmaz çeliğin renginin bozulmasına veya daha ince metallerin eğrilmesine yol açabilecek eşit olmayan malzeme çıkarılmasına ve ısı oluşumuna neden olur. Tek bir tutarlı yönde düzgün, üst üste binen geçişler kullanın.
- İrmik yoluyla ilerleme: Parlatma uygulamalarında, pullanmayı, kaynakları veya derin çizikleri gidermek için daha kaba bir tanecikle başlayın, ardından cilayı iyileştirmek için daha ince taneciklere geçin. Her kumlama aşaması, devam etmeden önce bir öncekinin bıraktığı çizikleri gidermelidir.
- Uygun KKD giyin: Dönen herhangi bir aşındırıcı diski kullanırken göz koruması (koruyucu gözlük veya yüz siperi), eldiven ve toz maskesi veya solunum cihazı şarttır. Uçuşan döküntüler ve ince metal tozları gerçek tehlikelerdir.
- Kullanmadan önce tekerleği inceleyin: Montajdan önce hasarlı, eksik veya tabakalara ayrılan kanatlar olup olmadığını kontrol edin. Hasarlı bir tekerlek kullanılmadan atılmalıdır.
Mop Tambur Seçerken Temel Faktörler
Hepsi değil flap tekerlekler eşittir. Performans, inşaat kalitesine, aşındırıcı tipine ve boyutsal spesifikasyonlara bağlı olarak önemli ölçüde değişiklik gösterir. Mop çarkı tedarik ederken şu faktörleri dikkatlice değerlendirin:
- Aşındırıcı malzeme: Alüminyum oksit çoğu metal üzerinde genel amaçlı çalışmaya uygundur; zirkonya alümina kendiliğinden bilenir ve daha sert çeliklere ve ağır taşlamalara daha uygundur; demir dışı metaller, taş ve sert malzemeler için silisyum karbür tercih edilir.
- Destek malzemesi: Kumaş destek, daha yüksek dayanıklılık, esneklik ve yük altında yırtılmaya karşı direnç sunar; kağıt desteği daha ekonomiktir ancak sürekli veya ağır basınçlı kullanım altında daha az dayanıklıdır.
- Çap ve genişlik: Daha büyük çaplar dönüş başına daha fazla yüzey alanı kaplar ve düz yüzeyleri açmak için uygundur; daha küçük çaplar matkap mandrenlerine uyar ve detay çalışmaları için kullanılır. Genişlik, kavisli yüzeylerde ne kadar temas alanının korunacağını etkiler; daha geniş tekerlekler, daha büyük çaplı borular ve şaftlarda daha iyi çalışır.
- Kanatların yoğunluğu: Tekerlek başına daha fazla kanatçık genellikle daha pürüzsüz bir yüzey ve daha uzun hizmet ömrü sağlar; Daha düşük kanat sayısı, daha agresif kesmeye ve daha iyi ısı dağıtımına olanak tanır; ağır talaş kaldırma işleri için kullanışlıdır.
- Çardak deliği boyutu: Güvenli, dengeli dönüş sağlamak için taşlama makinenizin, matkap prenizin veya cilalama makinenizin milinin tam olarak eşleşmesi gerekir. Yaygın olarak kullanılan boyutlar, el aletleri için 6 mm, 8 mm ve 1/4 inç sapları içerir.
- Yapıştırma kalitesi: Göbekteki yapışkan veya reçine tutan kanatlar, tekerleğin ısı ve basınç altında ne kadar iyi dayanacağını belirler. Bağlantısı zayıf olan jantlar flapları zamanından önce dökerek hem performansı hem de güvenliği azaltır.
Üretim ortamları için bir yüksek yoğunluklu kumaş destekli zirkonya alümina flap tekerlek genellikle kesme hızı, yüzey kalitesi ve taş ömrü arasında en iyi dengeyi sunar. Daha hafif işler veya son cilalama aşamaları için, kumaş destekli ince taneli alüminyum oksit disk pratik bir seçimdir.
Mop Zımpara Kullanırken Kaçınılması Gereken Yaygın Hatalar
Deneyimli operatörler bile performansı düşüren ve tekerlek ömrünü kısaltan hatalar yapar. Bu tuzakların farkında olmak tutarlı sonuçlar almanıza yardımcı olur:
- Son aşamada çok kaba tane kullanılması: 120 kum gerektiğinde 60 kumlu bir diskle bitirme işlemi, ek düzeltme geçişleri gerektiren görünür çizik çizgileri bırakır; bu da zaman ve sarf malzemesi israfına neden olur.
- Aşırı basınç uygulamak: Bu, flap yapısını çökertir, diski esnek yerine sağlam bir temas noktasına dönüştürür ve kesme hızını artırmadan disk ömrünü önemli ölçüde kısaltır.
- Çapraz kirletici aşındırıcılar: Paslanmaz çelik bir iş parçası üzerinde daha önce karbon çeliği üzerinde kullanılan bir flap tekerleğin kullanılması, demir parçacıklarını yüzeye aktararak yüzeyin altında pas lekelerine yol açar. Demir içeren ve demir içermeyen malzemelere ayrı tekerlekler ayırın.
- RPM uyumluluğunun göz ardı edilmesi: Daha düşük bir RPM için derecelendirilmiş bir tekerleğin daha yüksek hızlı bir taşlama makinesine takılması, çalışma sırasında tekerleğin arızalanması riskini taşır. Kullanmadan önce daima tekerleğin maksimum hız değerini kontrol edin.
- Tekerleklerin uygunsuz şekilde saklanması: Neme, ısıya veya kimyasal dumanlara maruz kalmak aşındırıcı bağı bozabilir. Mop tekerleklerini solventlerden ve yağlardan uzak, kuru ve serin bir yerde saklayın.
Bu hatalardan kaçınmak yalnızca jant ömrünü uzatmakla kalmaz, aynı zamanda bitmiş yüzeylerinizin gerekli kalite standardını ilk seferde karşılamasını da sağlar; yeniden işleme ve malzeme israfını azaltır.