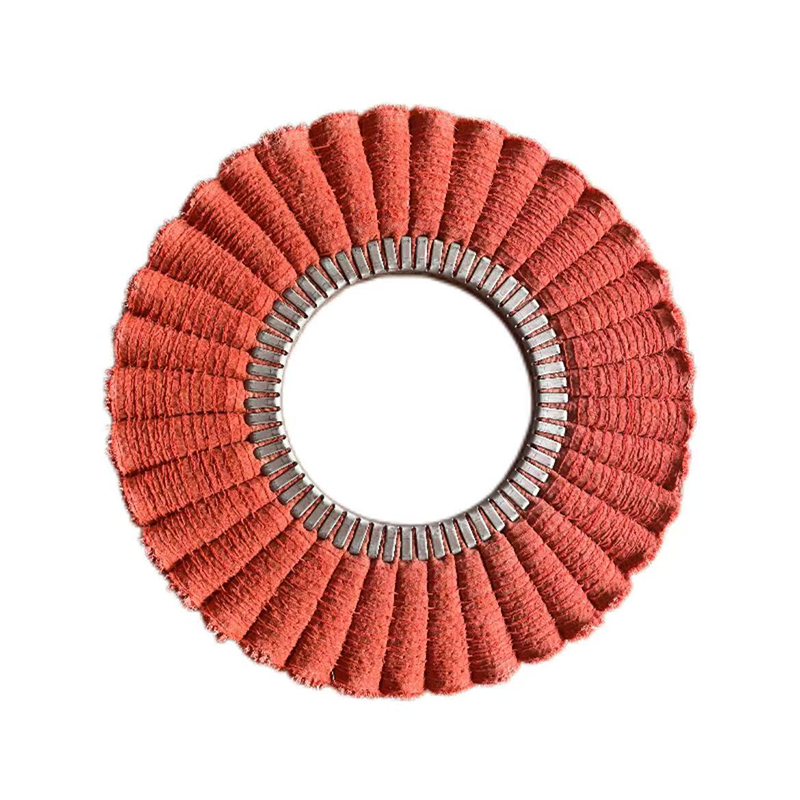
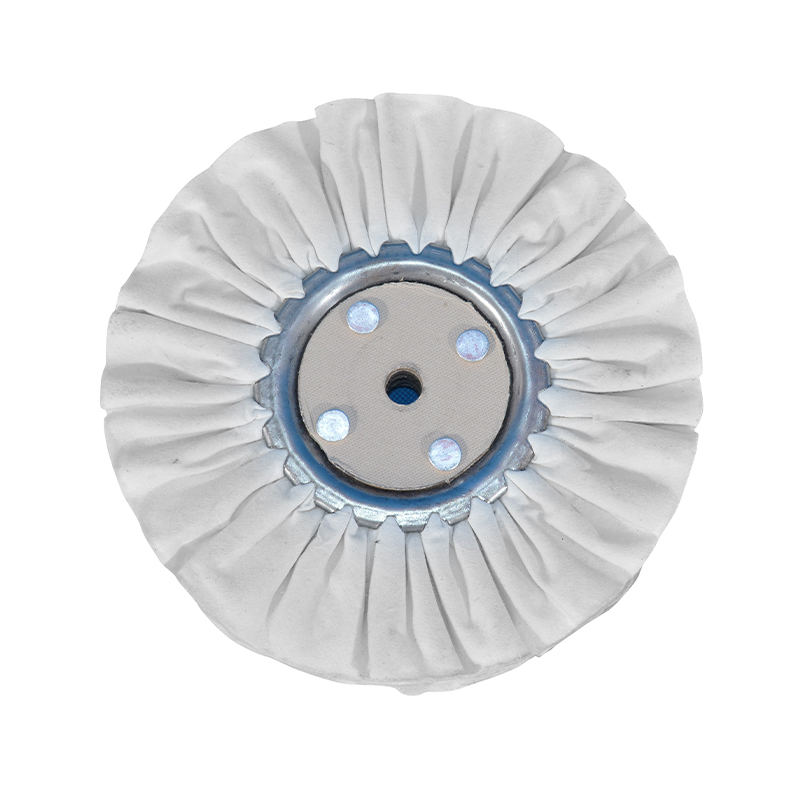
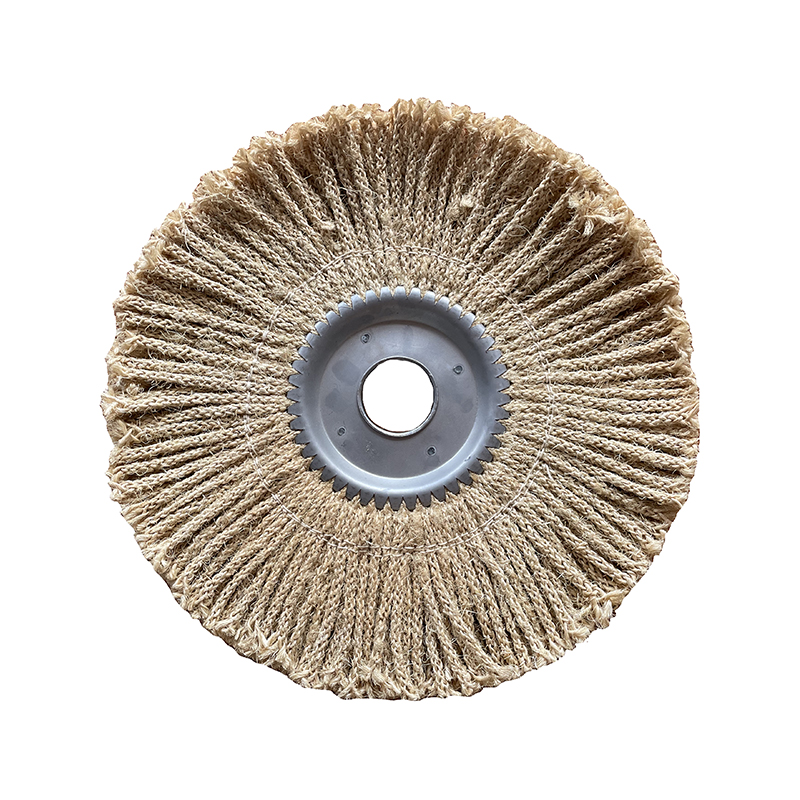
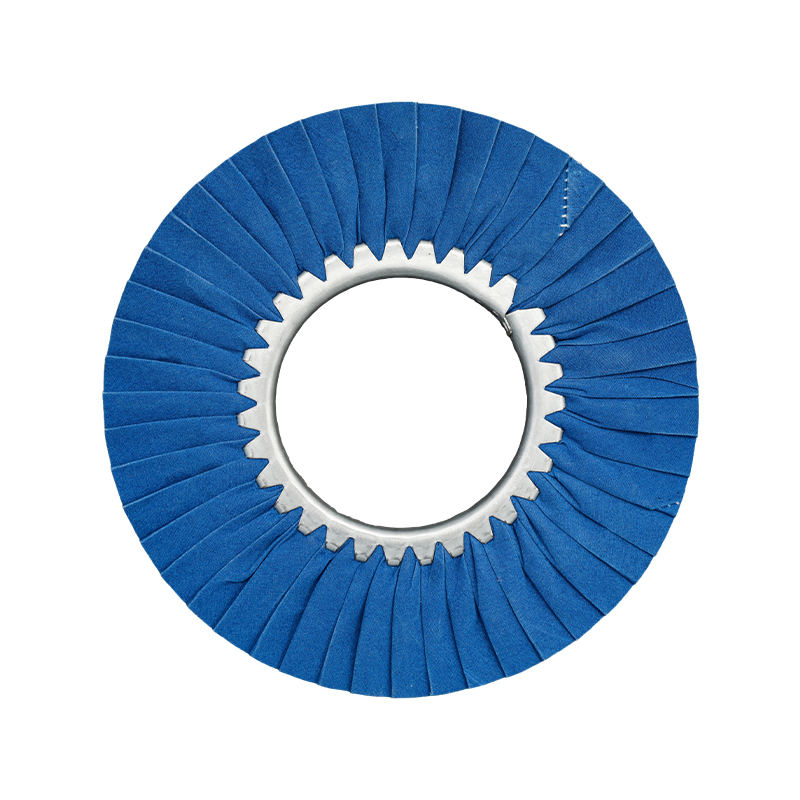
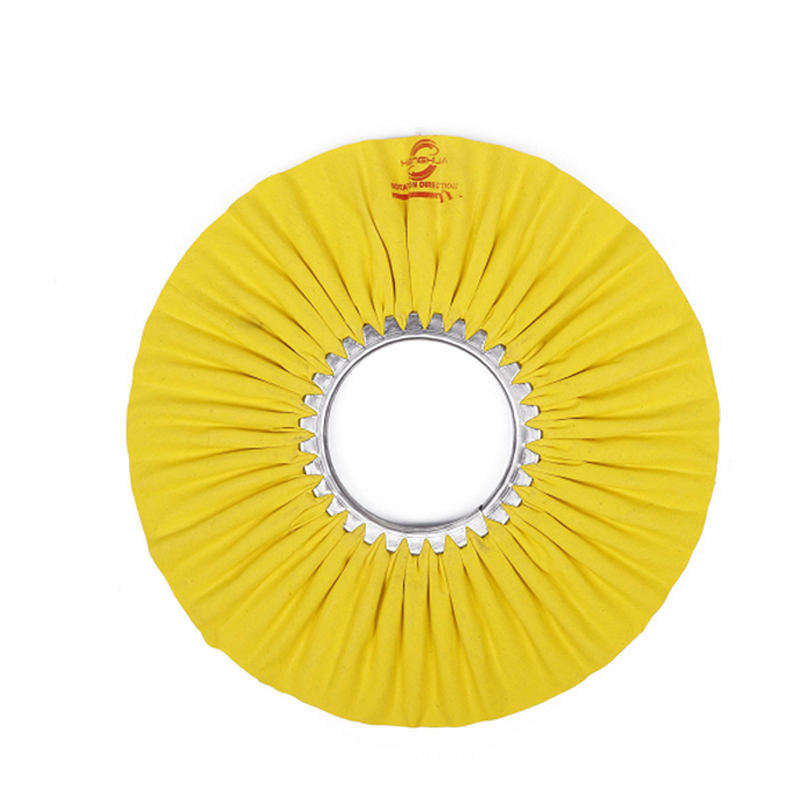
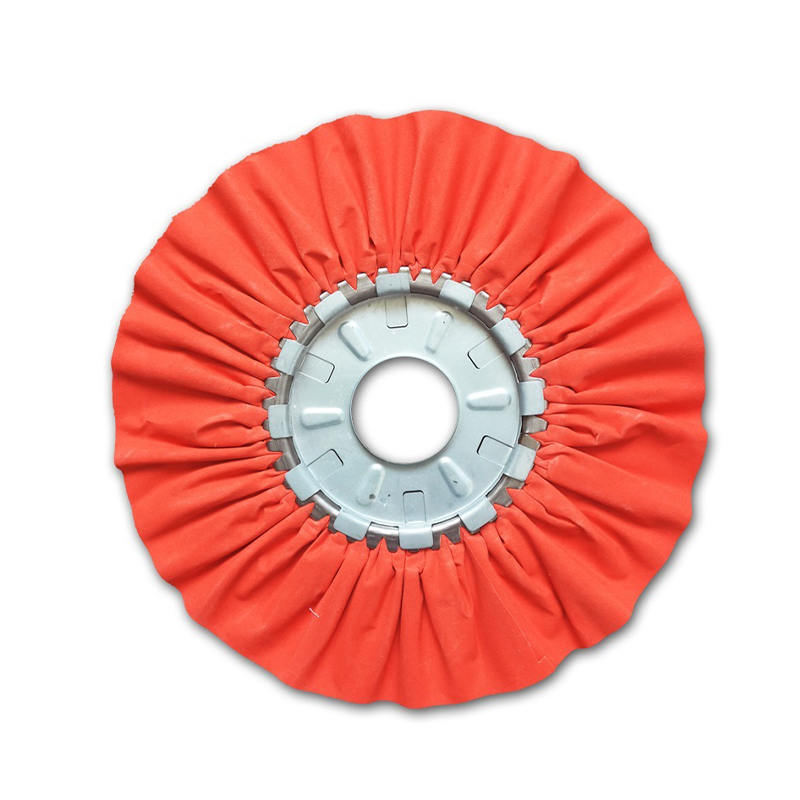
A sisal tekerlek - aynı zamvea sisal parlatma tekerleği veya sisal güçlendirme olarak da adlandırılır - bir ağır hizmet tipi parlatma ve kesme aleti öncelikle yüzey kusurlarını taşlamak ve metal iş parçalarını sonraki bitirme aşamalarına hazırlamak için kullanılır. Son renk parlatma için tasarlanmış daha yumuşak kumaş jantların aksine sisal jant, diğer jantların üstesinden gelemeyeceği çizikleri, alet izlerini, kalıp çizgilerini ve yüzey düzensizliklerini ortadan kaldıran agresif bir kesme işlemi sağlar. Paslanmaz çelik, demir, çelik alaşımları ve hatta alüminyum ve pirinç gibi belirli yumuşak metallerle çalışıyorsanız sisal tekerleğin ne için kullanıldığını ve doğru şekilde nasıl kullanılacağını anlamak, metal kaplama işleminizin verimliliğini ve kalitesini önemli ölçüde artırabilir.
Bu makale bilmeniz gereken her şeyi kapsar: sisal elyafın maddi kökenleri, sisal parlatma tekerleklerinin yapısı, temel endüstriyel uygulamaları, projeniz için doğru tekerleğin nasıl seçileceği, hangi parlatma bileşiklerinin onlarla en iyi şekilde eşleştiği ve bunları uzun hizmet ömrü için nasıl koruyacağınız. İster profesyonel bir metal işçisi, ister imalat atölyesi operatörü, ister cilalama sarf malzemeleri tedarik eden bir satın alma uzmanı olun, bu kılavuz size eksiksiz ve pratik bir temel sağlar.
Sisal Elyaf Nedir ve Parlatma Taşlarında Neden Kullanılır?
Sisal lifi aşağıdakilerden kaynaklanır: Agave sisalana Orta Amerika'ya özgü, dayanıklı, etli bir bitkidir ve bugün Doğu Afrika, Brezilya ve Asya'nın bazı bölgelerinde yaygın olarak yetiştirilmektedir. Bitkinin uzun, kılıç şeklindeki yaprakları toplanır ve ince, sert, hücresel lif şeritlerini çıkarmak için mekanik olarak kabukları soyulur. Bu lifler ticari olarak mevcut en güçlü doğal bitkisel lifler arasındadır ve bu nedenle yüzyıllardır ip, sicim, balya ipi ve ağır tekstil ürünlerinin üretiminde kullanılmıştır.
Parlatma çarkı imalatına uygulandığında sisal elyafı üç temel özelliği ortaya koyar: yapısal sertlik , doğal aşındırıcılık ve doğal yağ emme kapasitesi . Sisal şeritlerin sertliği, tekerleğin metal bir yüzeye karşı sıkı temas basıncını korumasına olanak tanır ve yükseltilmiş yüzey kusurlarını düzleştirmek için gereken mekanik hareketi üretir. Fiberin doğal mikro dokusu hafif bir aşındırıcı karaktere katkıda bulunurken, fiberin gözenekliliği cilalama bileşiğini etkili bir şekilde emmesine ve tutmasına olanak tanır; böylece kesme maddesinin parlatma döngüsü sırasında iş parçası boyunca eşit şekilde dağıtılmasını sağlar.
Bu özellikler sisal jantları, daha yumuşak, daha esnek ve başlangıçtaki malzemenin kaldırılmasından ziyade daha sonraki aşamadaki renk cilalamaya daha uygun olan pamuk veya muslin cilalama disklerinden açıkça ayırır. Çok adımlı metal işleme iş akışının her aşaması için doğru takımı seçerken bu ayrımı anlamak çok önemlidir.
Sisal Parlatma Çarkı Nasıl Yapılır?
Bir inşaat sisal tekerlek kesme agresifliğini, esnekliğini ve genel dayanıklılığını doğrudan belirler. Piyasada bulunan sisal parlatma disklerinin çoğu, bir araya istiflenen ve spiral dikiş deseni ile yerinde tutulan dokuma veya çapraz kesim sisal kumaştan oluşan çok sayıda katmandan (genelde 11 kat) yapılır. Bu dikiş kritik öneme sahiptir: Dikiş sıraları birbirine ne kadar yakınsa, tekerlek o kadar sertleşir ve bu da daha agresif ve hassas bir kesme hareketi sağlar. Standart ticari jantlar tipik olarak çeyrek inçlik (yaklaşık 6 mm) dikiş ayrımına sahiptir ve bu, sertlik ile bileşiğin tutulması arasında güvenilir bir denge sağlar.
Amaçlanan uygulamaya bağlı olarak çeşitli dikiş desenleri mevcuttur:
- Eşmerkezli dikiş — tekerleğin dış kenarına paralel uzanan dairesel sıralar, yüzey boyunca eşit sertlik sağlar.
- Düz kollu dikiş — biraz daha esnek bir profil sunan, merkezden kenara radyal çizgiler.
- Radyal ark dikişi — Gerilimi daha eşit şekilde dağıtan ve yüksek hızlı çalışma sırasında yıpranmayı azaltan kavisli jant teli tasarımı.
Birçok sisal tekerlek ayrıca ince bir dış pamuk veya muslin kumaş tabakası içerir. Bu kapak pratik bir amaca hizmet eder: pürüzlü sisal kenarların perdahlama bölgesine bitişik yüzeyleri yanlışlıkla çizmesini önleyerek operatörlerin istenmeyen izler bırakmadan flanşlara, kenarlara ve karmaşık geometrilere daha yakın çalışmasına olanak tanır.
Yapımın ötesinde sisal tekerlekler sıklıkla iki tedavi durumunda mevcuttur: işlenmemiş (kuru) and kimyasal olarak işlenmiş (daldırma işlemine tabi tutulmuş) . İşlem görmüş jantlar sertleştirici bir maddeyle emprenye edilir; bu madde genellikle işlem yoğunluğunu belirtmek için renk kodludur (üreticinin derecelendirme sistemine bağlı olarak mavi, turuncu, pembe, yeşil veya kırmızı). İşlem yüzey sertliğini artırır, bileşiğin yapışmasını artırır, diskin çalışma ömrünü uzatır ve kesme hızını hızlandırır. Daha sert metaller ve yüksek üretim hacimleri içeren zorlu endüstriyel uygulamalar için, işlem görmemiş muadillerine göre işlem görmüş sisal jantlar şiddetle tavsiye edilir.
Nedir Sisal Çarkı Ne İçin Kullanılıyor? Temel Endüstriyel Uygulamalar
Sisal tekerleğin temel işlevi azaltılmış parlatma — Hedefin son parlaklıktan ziyade yüzeydeki malzemenin çıkarılması olduğu çok adımlı metal parlatma işleminin ilk aşaması. Bu, sisal tekerlekleri imalat atölyelerinde, damgalama tesislerinde, dökümhanelerde ve kaplama, kaplama veya ayna kaplama öncesinde metal parçaları işleyen tüm üretim ortamlarında önemli bir araç haline getirir.
Sisal tekerleklerin ele almak üzere tasarlandığı spesifik yüzey kusurları şunları içerir:
- 400 kuma kadar çizikler — Taşlama disklerinin, bant zımparaların veya kaba aşındırıcı pedlerin bıraktığı derin aşınma çizgileri.
- Sedye suşları - derin çekme veya damgalama işlemleri sırasında oluşan uzun yüzey gerilim işaretleri.
- Portakal kabuğu dokusu — Sac levha oluşumundan veya eşit olmayan malzeme akışından kaynaklanan pürüzlü, inişli çıkışlı bir yüzey deseni.
- Hafif kalıp izleri — Dövme, damgalama veya ekstrüzyon sırasında iş parçası yüzeyinde kalan takım izleri.
- Takım tezgahı işaretleri ve taşlama taşının kum çizgileri — özellikle dövme veya işlenmiş parçalarda yaygındır.
- Aşındırıcı bant hatları — Daha önceki işlem aşamalarında bantlı taşlama ekipmanının bıraktığı paralel çizik desenleri.
Birçok üretim ortamında sisal parlatma diskleri önemli bir iş akışı avantajı sunar. Çünkü onlar sağlıyor aynı anda hem parlatma hem de kesme işlemi ince taneli ayarlı cilalama tekerleği işlemlerine olan ihtiyacı azaltabilir veya tamamen ortadan kaldırabilirler. Özellikle rulo şeklinde şekillendirilmiş, çekilmiş ve damgalanmış metaller için sisal diskler, kesme ve ilk bitirme işlemlerini tek geçişte tamamlayabilir; böylece çevrim süresini ve üretim hattında gereken tekerlek değişikliği sayısını azaltır.
Sert Metal Uygulamaları
Sisal jantlar, sertliklerinin ve agresif kesme özelliklerinin en faydalı olduğu sert metallerde en iyi performansı gösterir. Temel uygulama metalleri şunları içerir:
- Paslanmaz çelik (tüm yaygın kaliteler)
- Karbon çeliği ve yumuşak çelik
- Dökme demir ve ferforje
- Nikel alaşımları ve krom alaşımları
- Sertleştirilmiş veya ısıl işlem görmüş çelik bileşenler
Yumuşak Metal Uygulamaları
Uygun bileşik seçimi ve azaltılmış çalışma basıncıyla sisal diskler, alüminyum, pirinç, bakır, gümüş ve altın gibi daha yumuşak metallerin ilk cilalama aşamasında da kullanılabilir. Ancak operatörlerin dikkatli olması gerekir: sisal tekerlekler kumaş alternatiflerine göre önemli ölçüde daha sert olduğundan yumuşak metallerde son renk parlatma aşaması için uygun değildir Yüksek parlaklıkta sonuçlar elde etmek için daha ince, daha esnek bir tekerleğin gerekli olduğu yerlerde.
Sisal Çark ve Diğer Parlatma Çarkı Tipleri: Pratik Bir Karşılaştırma
Metal kaplamanın her aşaması için doğru parlatma diskini seçmek, sisal'in alternatifleriyle nasıl karşılaştırıldığının net bir şekilde anlaşılmasını gerektirir. Aşağıdaki tablo temel farklılıkları özetlemektedir:
| Tekerlek Tipi | Malzeme | Sertlik | Birincil Aşama | En İyisi |
|---|---|---|---|---|
| Sisal Çarkı | Sisal lifi (doğal agav) | Yüksek | Kesme / ilk parlatma | Paslanmaz çelik, demir, sert alaşımlar |
| Spiral Dikilmiş Pamuk | Pamuklu müslin | Orta | Ara kesme ve yumuşatma | Çelik, alüminyum, pirinç |
| Gevşek Katlamalı Pamuk | Yumuşak pamuk | Düşük | Son renk parlatma | Tüm metaller, son ayna kaplaması |
| Havayolu / Havalandırmalı | Hava kanallı pamuk | Orta-High | Büyük panellerde kenar parlatma | Geniş düz yüzeylerde uzun süreli çalışmalar |
| Sisal-Pamuk Karışımı | Sisal çekirdekli pamuklu örtü | Orta-High | Kombine kesim ve ön bitirme | Kaplama öncesi damgalamalar |
Tipik bir çok aşamalı paslanmaz çelik cilalama dizisinde (örneğin, ayna kaplama için mutfak ekipmanı, mimari donanım veya endüstriyel boru bağlantı parçalarının hazırlanması) iş akışı genellikle çizikleri ve taşlama çizgilerini gidermek için siyah zımpara bileşiği yüklü bir sisal çarkla başlar, ara düzeltme için beyaz bileşikli spiral dikilmiş bir pamuklu çarka doğru ilerler ve son renk ve parlaklık için yeşil allık veya beyaz bileşikle yüklenmiş gevşek katlı bir pamuklu çarkla sona erer. Sisal kesme aşamasını atlamak çoğu zaman kalan yüzey kusurlarının sonraki bitirme katmanları boyunca yeniden ortaya çıkması anlamına gelir tüm süreci daha az verimli hale getirir.
Bir Uygulama İçin Doğru Parlatıcı Bileşimi Seçmek Sisal Çarkı
Doğru parlatma bileşiğine sahip olmayan bir sisal çark, potansiyelinin yalnızca bir kısmını sağlar. Bileşik aktif kesme maddesi görevi görürken sisal çark mekanik kuvveti ve dağıtım ortamını sağlar. Tutarlı ve tekrarlanabilir sonuçlar için bunları doğru şekilde eşleştirmek çok önemlidir.
Siyah Zımpara Bileşiği
Kara zımpara (kara büyü olarak da bilinir) bileşiği, sert metallerdeki sisal tekerlekler için standart eşleştirmedir. Gres bağlayıcı içinde asılı ince zımpara aşındırıcı parçacıklar içerir ve paslanmaz çelik ve demirdeki çizikleri, oksidasyonu ve derin yüzey izlerini verimli bir şekilde ortadan kaldıran hızlı kesme işlemi sağlar. Sisal diskli siyah zımpara kullanıldığında, tutarlı kesme performansını korumak için bileşim, sürekli çalışmanın yaklaşık her 30 ila 60 saniyesinde dönen tekerleğe yeniden uygulanmalıdır.
Gri Bileşik
Gri bileşik, özellikle operatörün siyah zımparaya göre biraz daha az agresif bir eyleme ihtiyaç duyduğu durumlarda sisal tekerlekler üzerinde sert metal kesme işleri için başka bir sağlam seçimdir; örneğin, malzeme kaldırmanın daha dikkatli kontrol edilmesi gereken daha hafif yüzey çizikleri veya daha ince çelik üzerinde çalışırken.
Kahverengi Trablus Yerleşkesi
Alüminyum, pirinç ve bakır gibi yumuşak metallerdeki sisal çark uygulamaları için kahverengi tripoli bileşiği önerilen seçimdir. Tripoli'nin daha ince aşındırıcı kalitesi bu malzemeler için daha uygundur; aşırı malzeme kaldırma veya yüzeyde oyuk açma riskini azaltırken aynı zamanda hafif kusurları düzeltmek için yeterli kesme eylemi sağlar.
Önemli bir uygulama: her sisal tekerleğini tek bir bileşik türü için ayırın . Farklı bileşenlere sahip çapraz kirletici tekerlekler tutarsız aşınmaya neden olabilir ve iş parçanızda beklenmeyen izler bırakabilir. Kalıcı bir işaretleyici kullanarak her bir tekerleği belirlenmiş bileşiğiyle işaretlemek basit ama son derece etkili bir atölye disiplinidir.
Doğru Sisal Tekerlek Boyutu ve Spesifikasyonu Nasıl Seçilir
Uygulamanız için doğru sisal tekerleğini seçmek, birbirine bağlı birçok faktörün değerlendirilmesini içerir. Bunu en başından itibaren doğru yapmak, kötü yüzey sonuçlarını, aşırı tekerlek aşınmasını ve çalışma sırasında olası güvenlik sorunlarını önler.
- Tekerlek Çapı: Ticari olarak temin edilebilen yaygın boyutların çapı 2 inç ila 20 inç arasında değişir. Daha küçük tekerlekler (6-8 inç), hassas veya küçük parçalı işler için tezgah üstü taşlama makinelerine ve tezgah cilalama makinelerine uygundur. Daha büyük tekerlekler (10-20 inç) endüstriyel parlatma makinelerine monte edilir ve çubuklar, borular, bağlantı parçaları ve metal levha paneller gibi daha büyük iş parçalarının yüksek verimli işlenmesi için kullanılır.
- Çardak Deliği Boyutu: Her zaman çarkın mil deliğinin makinenizin fener mili çapıyla eşleştiğinden emin olun. Standart boyutlar 1/2 inç, 5/8 inç ve 3/4 inçtir. Uyumsuz bir mil uyumu, çalışma sırasında tehlikeli tekerlek sallanmasına neden olabilir.
- Kat Sayısı ve Kalınlığı: Standart sisal tekerlekler, bölüm başına yaklaşık 1/2 inç (12,5 mm) yüzey kalınlığına sahip 11 katlıdır. Daha geniş bir yüz gerektiren uygulamalarda, istenilen toplam genişliğe ulaşmak için tek tek bölümler mil şaftı üzerinde birleştirilebilir.
- Maksimum RPM Değeri: Her zaman tekerleğin nominal maksimum hızı dahilinde çalışın. Örneğin, 6 inçlik bir sisal buff tipik olarak 2.700 RPM'ye kadar derecelendirilirken, 8 inçlik bir versiyon 3.200 RPM'ye kadar derecelendirilebilir. Bu sınırların aşılması, tekerleğin hızla katmanlara ayrılmasına veya parçalanmasına neden olabilir; bu ciddi bir güvenlik tehlikesidir.
- Tedavi Seviyesi: Üretim ortamlarında sert metalleri agresif bir şekilde kesmek için sert daldırma işlemine tabi tutulmuş sisal tekerleği seçin. Daha yumuşak metallerde daha hafif bir ilk cilalama veya daha küçük toplu işler için, işlenmemiş (kuru) bir sisal disk yeterli olabilir.
- Tam Disk ve Önyargı Bölümü: Tam disk sisal tekerlekler (tam dairesel katmanlardan yapılmıştır), ağır kesimlere uygun daha sert, daha agresif bir yüzey sağlar. Merkez göbeğe sarılmış sisal şeritlerden yapılmış çapraz kesimli çarklar daha fazla esneklik ve daha yumuşak bir kesim sunar, bu da onları konturlu veya karmaşık profilli iş parçaları için tercih edilir kılar.
Sisal Tekerlek Kullanımında Çalışma Güvenliği ve En İyi Uygulamalar
Sisal parlatma tekerlekleri yüksek hızlarda çalışır ve önemli miktarda sürtünme ısısı üretir. Uygun güvenlik ve operasyonel prosedürlerin takip edilmesi hem operatörü hem de bitmiş iş parçasının kalitesini korur.
- Uygun KKD giyin: Parlatma işlemleri sırasında her zaman güvenlik gözlükleri veya yüz siperi, ağır iş eldivenleri ve toz maskesi veya solunum cihazı takılmalıdır. Parlatma bileşiği parçacıkları ve sisal elyaf tozu kullanım sırasında havada uçuşur.
- İlk kullanımdan önce tekerleği giydirin: Yeni sisal tekerlekler - özellikle işlenmiş modeller - ilk kullanımdan önce tırmıklanmalı veya bir tekerlek tırmığı ile düzeltilmelidir. Bu, lifleri açar, gevşek malzemeleri çıkarır ve tekerleğin ilk temastan itibaren bileşiği eşit şekilde yüklemesini sağlar.
- Kullanımlar arasında düzenli olarak tırmıklayın: Uzun süreli kullanımdan sonra bileşik birikir, sertleşir ve jant yüzeyini parlatır. Düzenli tırmıklama, sertleşmiş bileşik kalıntısını giderir ve diskin kesme verimliliğini geri kazandırır. Bu adımın ihmal edilmesi, operatörlerin tutarsız parlatma sonuçları yaşamasının en yaygın nedenlerinden biridir.
- Bileşiği aralıklarla uygulayın: Yukarıda belirtildiği gibi, sürekli çalışma sırasında her 30 ila 60 saniyede bir tekerleğe bileşiği yeniden uygulayın. Bileşenin eşit dağılımını sağlamak için iş parçasına bastırmadan önce tekerleğin dönmesine izin verin.
- Hiçbir zaman tekerleğin nominal devir sayısını aşmayın: Montajdan önce her zaman makine hızını tekerleğin maksimum çalışma hızıyla karşılaştırarak doğrulayın. Katmanlara ayrılmayı önlemek amacıyla hava yolu tarzı sisal tekerlekler için kendinden merkezlenen bir emniyet flanşı seti kullanın.
- Tekerlekleri uygun şekilde saklayın: Kullanılmayan sisal tekerlekleri serin ve kuru bir ortamda, doğrudan güneş ışığından ve nemden uzak tutun. Neme uzun süre maruz kalmak sisal liflerini zayıflatabilir ve işlem görmüş jantların zamanla emprenye sertliğini kaybetmesine neden olabilir.
Sisal Tekerleklerin Yaygın Olarak Kullanıldığı Tipik Endüstriler ve Ürünler
Sisal parlatma diskleri, metal yüzeylerin kaplama, kaplama, anotlama veya son muayene öncesinde ön cilalama gerektirdiği geniş bir endüstri yelpazesinde bulunur. Aşağıdaki genel bakış en yaygın endüstriyel bağlamları vurgulamaktadır:
Paslanmaz Çelik İmalatı
Mutfak ekipmanları, gıda işleme makineleri, catering donanımı, korkuluklar ve mimari donanımların tümü yüksek kaliteli yüzey kaplamaları gerektirir. Sisal diskler, iş parçası ara ve son bitirme aşamalarından geçmeden önce kaynak dikişi izlerini, pulları ve aşındırıcı çizgileri ortadan kaldırmak için taşlama veya kaynaklama sonrasında ilk cilalama adımı olarak rutin olarak kullanılır.
Otomotiv Parçaları ve Aksesuarları
Trim parçaları, jant kapakları, egzoz uçları ve motor braketleri dahil olmak üzere krom ve nikel kaplı otomotiv bileşenleri, elektrokaplama öncesinde kapsamlı yüzey hazırlığı gerektirir. Sisal tekerlekler, demir ve demir dışı boşluklardaki kalıp izlerini, alet çizgilerini ve damgalama kusurlarını gidererek ana metal yüzeyinin kaplama yapışması için yeterince temiz ve düzgün olmasını sağlar.
Donanım ve Bağlantı Elemanları
Cıvatalar, somunlar, kulplar, menteşeler, kilitler ve diğer hassas donanım bileşenleri, bitirme işlemi sırasında sıklıkla sisal tekerleklerle parlatılır. Diskin küçük, düzensiz geometrileri işleme yeteneği (özellikle otomatik cilalama hatlarında toplu konfigürasyonlarda kullanıldığında), onu yüksek hacimli donanım üretimi için çok uygun hale getirir.
Endüstriyel Boru ve Tüp Kaplama
İlaç, süt ürünleri ve kimyasal işleme endüstrilerinde kullanılan paslanmaz çelik borular ve tüpler, sıkı yüzey kalitesi standartlarını karşılamalıdır. Sisal çarklar, boru yüzeyi endüstri standartlarının gerektirdiği belirtilen Ra (yüzey pürüzlülüğü) değerine getirilmeden önce, uzunlamasına taşlama çizgilerini ve hadde izlerini gidermek için kullanılır.
Takı ve Dekoratif Metal İşleri
Değerli metal ve taklit mücevher üretiminde, son allık cilası uygulamasından önce döküm, damgalanmış veya fabrikasyon parçalardan alet izlerini ve yüzey çiziklerini gidermek için daha küçük çaplı sisal çarklar kullanılır. Gümüş ve altın için, işlenmemiş sisal tekerlekler, tripoli bileşeniyle eşleştirildi Daha yumuşak ana metali aşırı derecede zorlamayan kontrollü bir kesim sağlar.
Sisal Çarkınızdan En İyi Sonuçları Nasıl Alabilirsiniz: Adım Adım İş Akışı
Sisal parlatma konusunda yeni olan veya mevcut bir prosesi optimize etmek isteyen operatörler için aşağıdaki adım adım iş akışı, sert metal iş parçalarında tutarlı sonuçlar elde etmek için güvenilir bir çerçeve sağlar:
- Yüzey hazırlığı: İş parçasında derin çizikler veya taşlama izleri varsa, sisal diski takmadan önce 120 gritten 220 grite ve 320-400 grite kadar aşamalı olarak zımparalayın. Sisal kesme aşaması, gelen çizik derinliği yönetilebilir olduğunda en verimli şekilde çalışır.
- Tekerleği monte edin ve inceleyin: Makineyi çalıştırmadan önce millerin oturduğunu doğrulayın, tekerleğin uygun flanşlarla güvenli bir şekilde monte edildiğini doğrulayın ve tekerlek yüzeyinde herhangi bir hasar veya eşit olmayan aşınma olup olmadığını kontrol edin.
- Tekerleği giydirin veya tırmıklayın: Özellikle yeni veya önceden kullanılmış tekerleklere, bileşiği yüklemeden önce çıkrık yüzeyine birkaç saniye boyunca bir tekerlek tırmığı uygulayın.
- Bileşimi yükle: Çark dönerken, eşit bir kat kaplamak için uygun bileşik çubuğu (sert metaller için siyah zımpara) iki ila üç saniye boyunca çark yüzeyine sıkıca bastırın.
- İş parçasını parlatın: İş parçasını çıkrık yüzünün alt çeyreğine sabit ve tutarlı bir basınçla uygulayın. Parçayı tekerlek yüzeyi boyunca uzun, üst üste gelen darbelerle hareket ettirin. Yoğun ısı metal yüzeyin rengini bozabileceği veya çarpıtabileceği için tek bir noktada durmaktan kaçının.
- Bileşiği düzenli olarak yeniden uygulayın: Kesme verimliliğini korumak için her 30 ila 60 saniyede bir iş parçasını kısa süreliğine çıkarın ve bileşiği yeniden yükleyin.
- İnceleyin ve bir sonraki aşamaya geçin: Tüm hedef kusurları giderildiğinde ve yüzey düzgün bir saten dokusu gösterdiğinde, iş parçasını solventli bir bezle temizleyin ve bir sonraki tekerlek aşamasına geçin (tipik olarak beyaz veya gri bileşimli spiral dikilmiş pamuklu tekerlek).
Bu sistematik yaklaşımın izlenmesi, sonraki her cilalama aşamasının sisal çark tarafından oluşturulan temel üzerine doğru bir şekilde inşa edilmesini sağlar ve sonuçta nihai yüzey kaplamasına daha temiz, daha hızlı ve daha uygun maliyetli bir yol sunar.
Sisal Tekerlekler Hakkında Sıkça Sorulan Sorular
Sisal çark ahşap veya plastik üzerinde kullanılabilir mi?
Sisal tekerlekler metal yüzeyler için tasarlanmış ve optimize edilmiştir ve ahşap veya çoğu plastik için önerilmez. Agresif kesme hareketleri ve yüksek hızlı çalışma sırasında oluşan ısı, ahşabı yakabilir veya termoplastik yüzeyleri eritebilir veya deforme edebilir. Ahşap veya plastik yüzeylerin bitirilmesi için daha yumuşak kumaştan yapılmış diskler veya amaca yönelik parlatma pedleri daha uygundur.
Sisal parlatma tekerleği ne kadar dayanır?
Hizmet ömrü büyük ölçüde çalışma hızına, uygulanan basınca, parlatılan malzemeye ve bakım sıklığına bağlıdır. Düzenli olarak tırmıklanan ve nominal hızlarında çalıştırılan işlem görmüş sisal tekerlekler, genellikle işlenmemiş tekerleklerden önemli ölçüde daha uzun süre dayanır. Tam disk sisal tekerlekler aynı zamanda, değiştirme gerekmeden çardak deliğine kadar kullanılabilmeleri ve malzeme kullanımını maksimuma çıkarmaları nedeniyle ekonomik bir avantaj da sunar.
Kesim için sisal çark mı yoksa aşındırıcı flap çark mı kullanmalıyım?
Aşındırıcı flap diskler, düzensiz yüzeylerde yoğun talaş kaldırma işlemleri için daha uygundur; sisal polisaj diskleri ise ara kesme aşamasında üstün performans gösterir; ilk taşlamadan sonra ve son cilalamadan önce çizikleri ve yüzey işaretlerini ortadan kaldırır. Düzgün bir yüzey boyunca kontrollü, eşit bir yüzey hazırlığı gerektiren iş parçaları için, zımpara bileşiğiyle yüklenmiş bir sisal çark, işlemin eşdeğer aşamalarında genellikle bir flap çarktan daha tutarlı sonuçlar verecektir.
İşlem görmüş bir sisal çark her zaman işlenmemiş olandan daha mı iyidir?
Zorunlu değil; uygulamaya bağlıdır. Sert işlem görmüş sisal diskler, sert metallerde yüksek hacimli endüstriyel kullanım için daha hızlı kesim ve daha uzun ömür sağlar. Bununla birlikte, daha hafif uygulamalar, toplu çalışma veya yumuşak metallerde ilk cilalama için işlenmemiş (kuru) bir sisal disk, daha az aşırı kesme riskiyle daha kontrol edilebilir bir sonuç verebilir. Önemli olan, işleme düzeyini malzemenin sertliğine ve ele alınan yüzey kusurlarının derinliğine göre ayarlamaktır.
Sonuç: Sisal Çark Metal Kaplamada Neden Vazgeçilmez Kalıyor?
Otomatik taşlama ve robotik cilalama sistemlerinin sürekli ilerlemesine rağmen sisal parlatma diski metal yüzey bitirmede temel bir araç olmaya devam ediyor çünkü başka hiçbir sarf malzemesi kesme saldırganlığı seviyesini, doğal elyaf dayanıklılığını ve bileşik tutma kapasitesini tek ve uygun maliyetli bir pakette birleştirmez. Çok adımlı cilalama işleminin ilk aşaması olarak rolü yeri doldurulamaz — sonraki her aşamanın üzerine inşa edildiği yüzey kalitesi temel çizgisini belirler.
Tedarik profesyonelleri, atölye şefleri ve metal işleme operatörleri için pratik çıkarım basittir: metalleriniz ve makineleriniz için uygun şekilde belirlenmiş kaliteli sisal çarklara yatırım yapın, bunları doğru cilalama bileşikleri ile eşleştirin, düzenli tırmıkla bakımını yapın ve onları nominal parametreleri dahilinde çalıştırın. Bunu yapmak, toplam parlatma sarf malzemesi maliyetlerini azaltacak, yüzey kaplama tutarlılığını iyileştirecek ve üretim hattınızdaki genel döngü sürelerini kısaltacaktır.
Endüstriyel veya yüksek hacimli uygulamalar için sisal parlatma diskleri tedarik ederken, hafif işler için işlenmemiş kuru tekerleklerden zorlu paslanmaz çelik ve demir uygulamaları için sert daldırma işlemine tabi tutulmuş çeşitlere kadar geniş bir spesifikasyon yelpazesi sunan ve üretim partileri arasında tutarlı ürün kalitesi sağlayabilen tedarikçileri arayın. Tutarlı elyaf yoğunluğu, tekdüze dikiş kalitesi ve güvenilir işlem sertliği, üretken bir sisal tekerleğini çözdüğünden daha fazla sorun yaratan bir tekerlekten ayıran faktörlerdir.