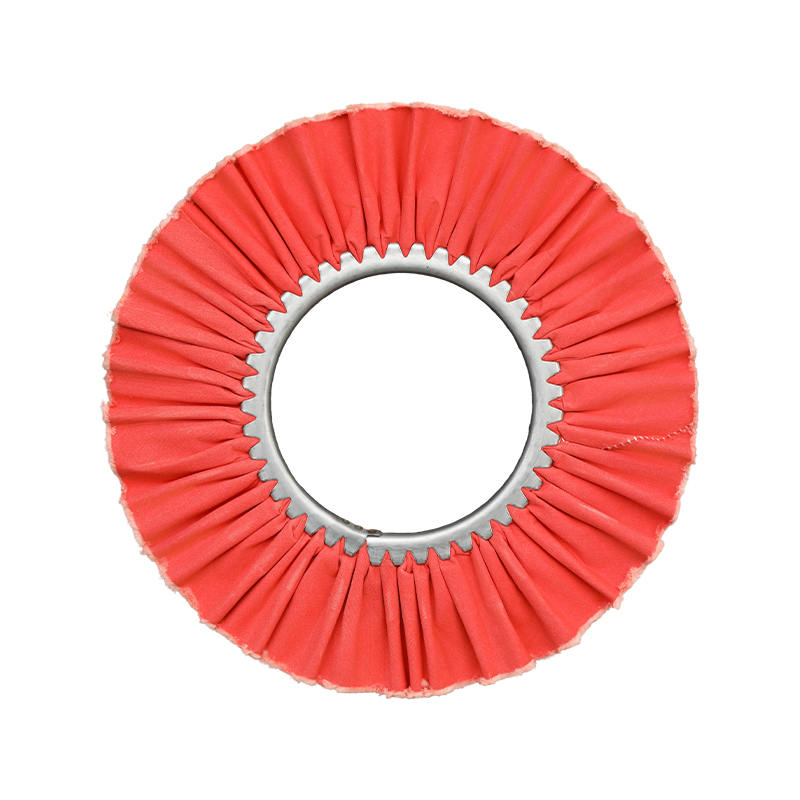
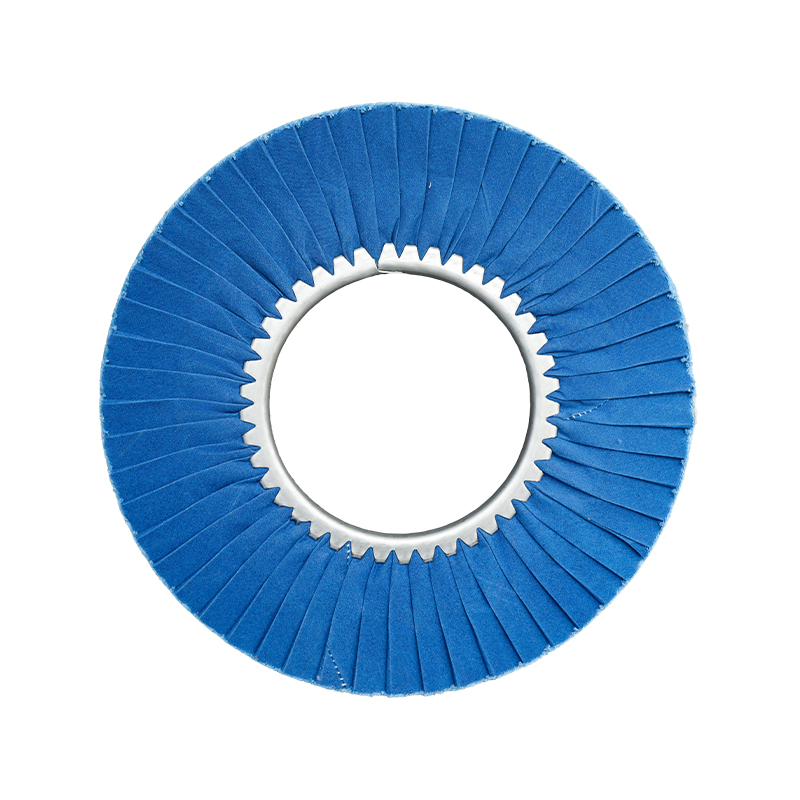
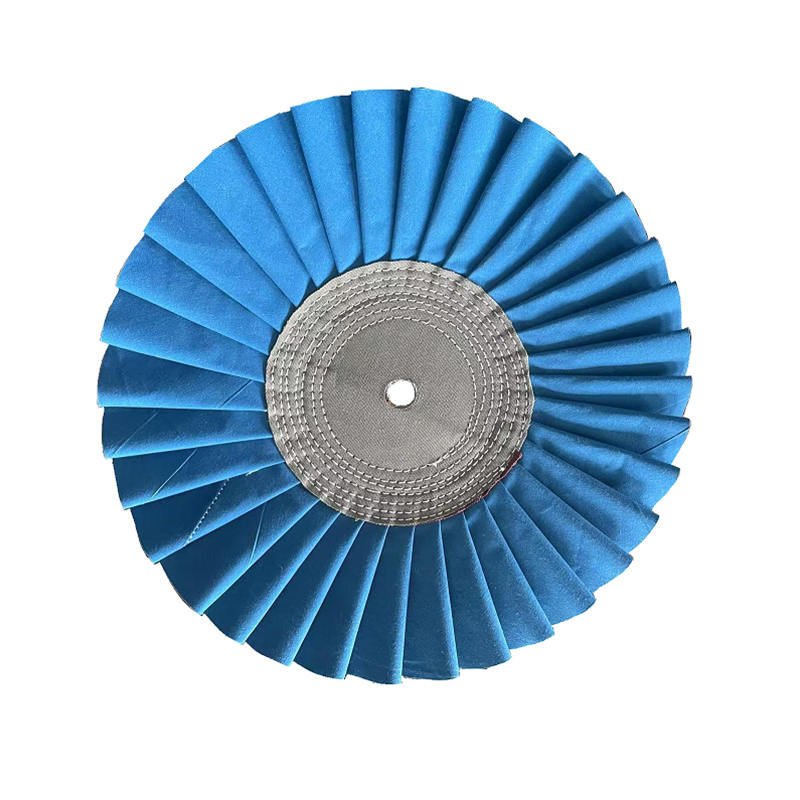
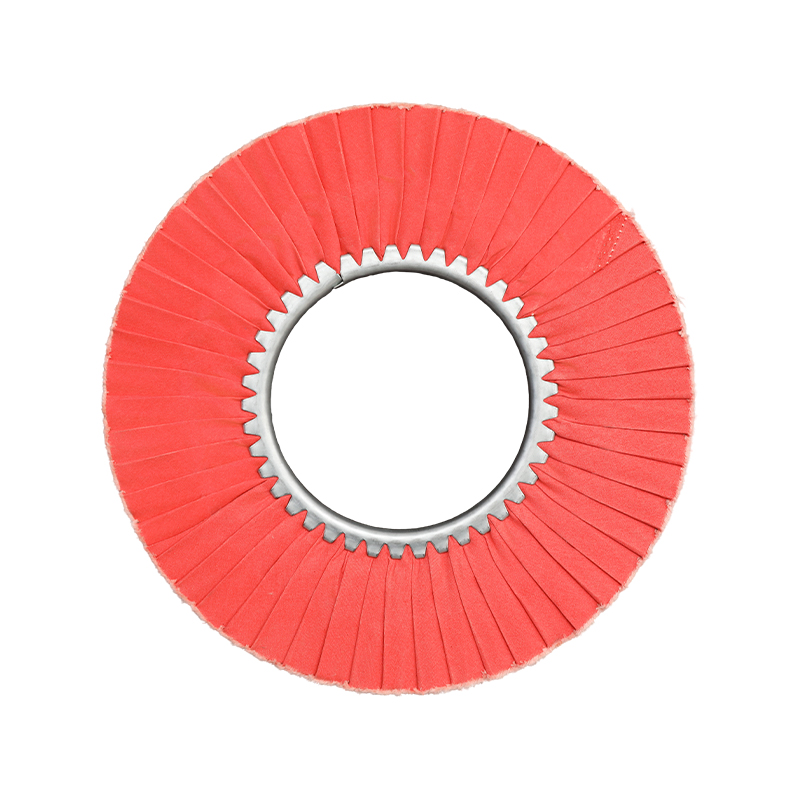
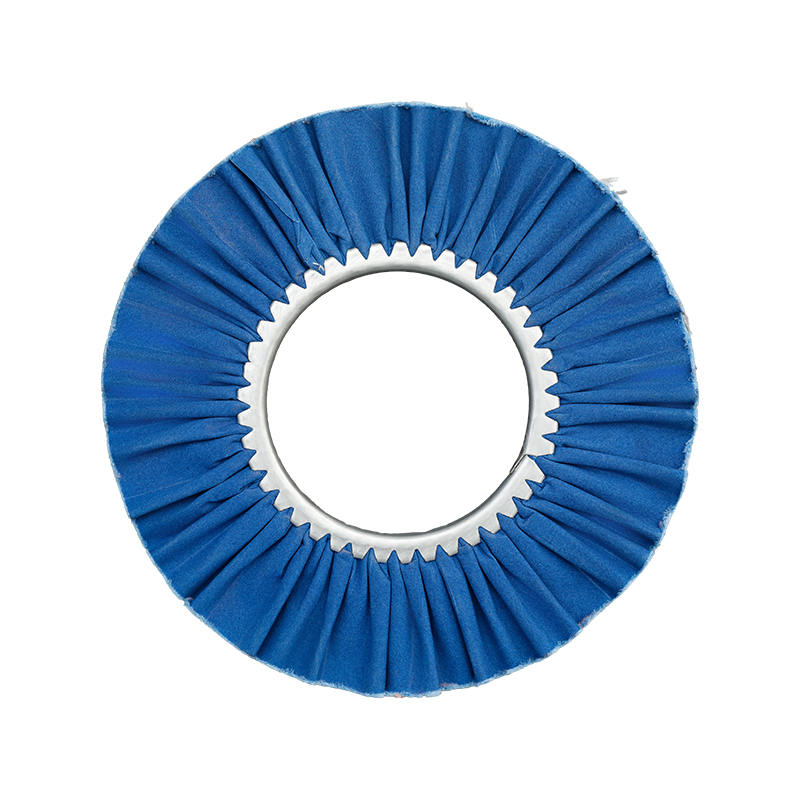
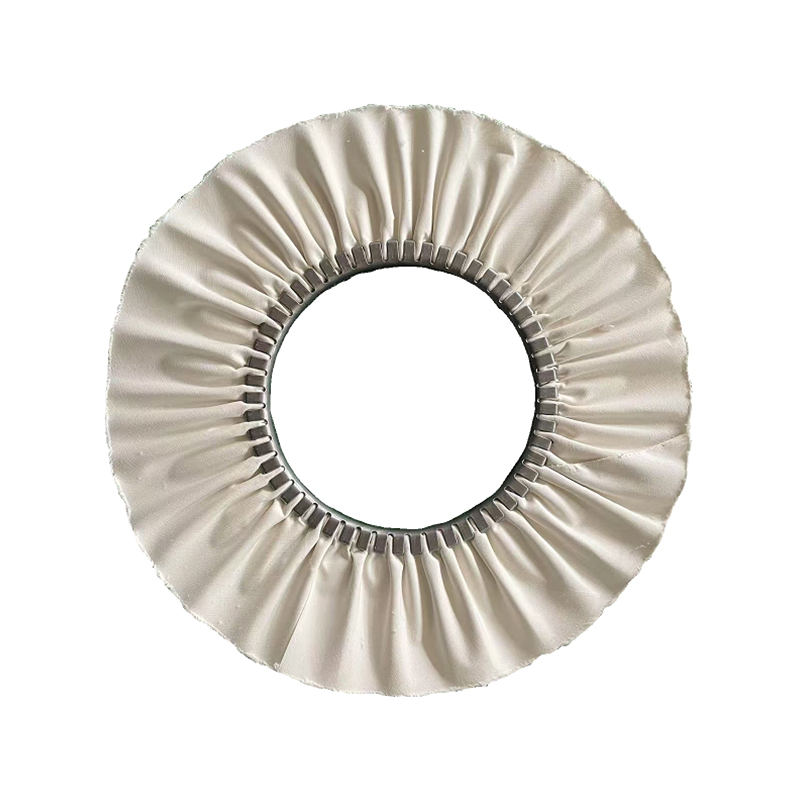
A Rüzgar çarkı - aynı zamanda yaygın olarak hava yolu parlatma çarkı, havalandırmalı güçlendirme veya önyargılı hava yolu güçlendirmesi olarak da anılır - bir metal yüzey bitirme işleminin son veya ara aşamaları için özel olarak tasarlanmış yüksek performanslı parlatma aracı . Agresif malzeme kaldırmaya öncelik veren sisal veya dikişli pamuklu tekerleklerin aksine, rüzgar çarkı hassaslık için tasarlanmıştır: kıvrımlı, katlanmış kumaş yapısı, çalışma sırasında çark boyunca sürekli hava akışına izin veren iç hava kanalları oluşturur. Bu havalandırma, ısıyı hem diskten hem de iş parçası yüzeyinden aktif olarak dağıtarak, daha uzun kesintisiz cilalama işlemlerine, daha tutarlı bileşik dağıtımına ve geleneksel parlatma disklerinin tipik olarak sağlayabileceğinden daha temiz, daha parlak bir son cilaya olanak tanır.
Pratik anlamda rüzgar çarkları, paslanmaz çelik, alüminyum, pirinç, bakır, çinko alaşımı ve çok çeşitli demir dışı metallerde ayna seviyesinde yüzeyler elde etmek için tercih edilen araçtır. Otomotiv imalatı, donanım üretimi, mutfak eşyası imalatı, mobilya metal işleri, inşaat malzemeleri ve galvanik ön işlem iş akışlarında yaygın olarak kullanılırlar. İster yüksek verimli bir endüstriyel cilalama hattı için rüzgar çarkları tedarik ediyor olun, ister hassas son işlem işleri için bir tane seçiyor olun, bunların nasıl oluşturulduğunu, nasıl davrandığını ve bunların cilalama bileşikleri ile doğru şekilde nasıl eşleştirileceğini anlamak, tutarlı, profesyonel sonuçlar elde etmek için çok önemlidir.
Bu kılavuz resmin tamamını kapsamaktadır: Rüzgar çarklarının yapısı ve mekaniği, renk kodlu işlem derecelerinin rolü, metal tipine göre bileşik eşleştirme, uygulama endüstrileri, alternatif çark türleriyle pratik bir karşılaştırma ve gerçek bir ayna kaplaması elde etmek için adım adım iş akışı.
Ne yapar? Rüzgar Çarkı Farklı: Havayolu Yapısının Açıklaması
Rüzgar çarkının belirleyici özelliği kıvrımlı, katlanmış yapısıdır. Birbirine paralel olarak istiflenmiş düz pamuk, muslin veya sisal katmanlarından oluşan geleneksel bir parlatma tekerleğinin aksine, bir rüzgar çarkı, her bir katmanı radyal bir kıvrım veya kat oluşturmaya zorlayacak şekilde çok sayıda pamuklu kumaş katını merkezi bir çelik perçinleme halkasına bağlayarak yapılır. Bu kıvrımlar merkezden dışarı doğru çıkıntı yaparak pürüzsüz, düz bir yüzey yerine yüzlerce ayrı kumaş kenardan oluşan bir tekerlek yüzü yaratıyor.
Bu tasarımın pratik sonuçları önemlidir:
- Aktif havalandırma: Her bir kıvrımın arasındaki kanallar, dönüş sırasında havanın tekerlek gövdesi boyunca serbestçe hareket etmesine olanak tanır. Bu hava akışı, ısıyı temas bölgesinden sürekli olarak uzaklaştırarak, yumuşak metallerin rengini bozabilecek veya jant yüzeyindeki cilalama bileşiğini zamanından önce sertleştirebilecek termal birikimi önler.
- Geliştirilmiş bileşik tutma: Her bir kıvrım, çark iş parçasına doğru dönerken cilalama bileşiğini tutan ve serbest bırakan küçük bir cep görevi görür. Bu, düz katmanlı jantlara göre daha eşit ve sürekli bir bileşik dağıtımı sağlar ve uzun cilalama seansları sırasında yeniden uygulama sıklığını azaltır.
- Kenar teması parlatma: Rüzgar çarkları kenar parlatma için tasarlanmıştır; bu teknik, iş parçasını düz taraf yerine çark yüzünün dış kenarına doğru bastırma tekniğidir. Bu kenar teması, parlatma basıncını hassas bir şekilde yoğunlaştırarak rüzgar çarklarını profilli, kavisli veya karmaşık geometrili iş parçalarına çok uygun hale getirir.
- Soğutucu yüzey sıcaklığı: Havalandırma ısıyı etkin bir şekilde yönettiğinden, rüzgar çarkları iş parçasının veya çarkın soğumasına gerek kalmadan daha uzun süre çalıştırılabilir. Bu, paslanmaz çelik tanklar, alüminyum paneller, treyler gövdeleri ve mimari kaplamalar gibi geniş yüzey alanlı uygulamalarda önemli bir verimlilik avantajıdır.
Tekerleğin merkezindeki çelik merkez plaka veya perçinleme halkası yalnızca bir montaj bileşeni değildir; aynı zamanda yüksek hızlı dönüş sırasında kıvrımları tutarlı bir gerilim altında tutan bir ısı emici ve yapısal ankraj görevi de görür. Standart rüzgar çarkları, çark çapına bağlı olarak tipik olarak 2.000 ila 3.500 devir/dakika aralığındaki çalışma hızlarına göre üretilmiştir ve merkez halka, bu hızlarda tabakalara ayrılmanın önlenmesinde kritik bir rol oynar. Rüzgar çarkını monte ederken daima kendinden merkezlenen bir emniyet flanşı kullanın Güvenli sıkıştırmayı sağlamak ve çalışma sırasında kumaş katlarının merkez halkadan ayrılmasını önlemek için.
Anlamak Rüzgar Çarkı Renk Kodları ve İşleme Sınıfları
Rüzgar çarklarıyla çalışmanın en pratik yönlerinden biri, her bir tekerleğin uygulama derecesini ve göreceli sertliğini belirtmek için endüstri genelinde kullanılan standartlaştırılmış renk kodlama sistemidir. Renkler dekoratif değildir; her biri belirli bir kumaş sertliği seviyesini, cilalama işleminde karşılık gelen bir aşamayı ve önerilen metal tipini gösterir. Bu sistemi anlamak, operatörlerin deneme yanılma olmadan doğru tekerleği anında seçmesine olanak tanır.
| Renk | Sertlik Seviyesi | Parlatma Aşaması | Birincil Metal Uygunluğu | Tipik Bileşik Eşleştirme |
|---|---|---|---|---|
| Mavi (Öğütülmüş) | En yüksek | Adım 1 — Parlatmayı kesin | Paslanmaz çelik, sert alaşımlar | Siyah zımpara bileşiği |
| Kırmızı (İşlenmiş) | Yüksek | Adım 1 — Parlatmayı kesin | Paslanmaz çelik | Kara büyü / gri bileşik |
| Portakal (İşlenmiş) | Orta-Yüksek | Adım 1 — Parlatmayı kesin | Alüminyum, demir dışı metaller | Kahverengi Tripoli bileşiği |
| Sarı (Öğütülmüş) | Orta | Adım 2 — Renk parlatma | Alüminyum, pirinç, bakır | Yeşil allık bileşiği |
| Pembe (İşlenmiş) | Orta-Soft | Adım 2 — Renk parlatma | Paslanmaz çelik (second pass) | Sarı lüks bileşik |
| Beyaz / Kubbeli Flanel | En yumuşak | Adım 3 — Son ayna kaplaması | Tüm metaller, plastikler, ahşap cilası | Beyaz elmas / mavi allık / mor allık |
Temel prensip basittir: daha sert tekerlekler daha agresif bir şekilde keserken, daha yumuşak tekerlekler daha ince renk ve parlaklık sağlar . Düzgün yürütülen bir cilalama dizisi, ilk aşamalarda daha sert, daha agresif jantlardan, daha kaba bileşiklerle eşleştirilmiş, son aşamada daha ince bitirme bileşiklerine sahip daha yumuşak jantlara doğru aşamalı olarak ilerler. Aşamaları atlamaya çalışmak (örneğin, yumuşak beyaz bir flanel rüzgar çarkını doğrudan ağır şekilde çizilmiş bir paslanmaz çelik yüzeye uygulamak) ayna gibi bir yüzey oluşturmayacaktır; çizikleri gidermeden basitçe parlatacak ve sonuçta puslu, pürüzlü bir yüzey elde edilecektir.
Renk kurallarının üreticiler arasında biraz farklılık gösterebileceğini unutmamak önemlidir. Mutlak bir kılavuz olarak yalnızca renge güvenmek yerine, daima tedarikçiniz tarafından sağlanan sertlik ve uygulama verilerini doğrulayın. Bununla birlikte, yukarıda açıklanan geniş çerçeve, yaygın olarak kabul edilen endüstri standardını yansıtmaktadır ve çoğu uygulama için güvenilir bir başlangıç referansıdır.
Nasıl Eşleştirilir Rüzgar Çarkı Doğru Parlatma Bileşiği ile
Rüzgar çarkı ile cilalama bileşiği arasındaki ilişki isteğe bağlı değildir; tüm cilalama işleminin temelini oluşturur. Tekerlek, mekanik dağıtım mekanizmasını sağlar; bileşik aşındırıcı kesme veya bitirme kimyasını sağlar. Her iki öğenin de yanlış kullanılması her ikisinin de çıktısını zayıflatır.
Paslanmaz Çelik Parlatma Sırası
Paslanmaz çelik için önerilen yaklaşım, rüzgar çarklarının kullanıldığı minimum iki adımlı bir süreçtir. Bir ile başlayın kırmızı veya mavi işlenmiş rüzgar çarkı kara zımpara (kara büyü) bileşiğiyle yüklüdür. Bu ilk adım, yaklaşık 3.000 ila 3.500 RPM'de çalışır ve 320-400 gritlik çizik izlerini, yüzey oksidasyonunu ve önceki işlemlerden kalan taşlama çizgilerini ortadan kaldırır. İkinci adım bir kullanır pembe işlenmiş rüzgar çarkı Yüzeyi satenden yüksek parlaklıktaki bir yüzeye getirmek için yaklaşık 3.000 RPM'de sarı lüks bileşikle eşleştirildi. Gösteriş kalitesinde sonuçlar için, mavi veya mor allık bileşiğiyle yüklenmiş beyaz kubbeli flanel rüzgar çarkıyla son geçiş, görünür yüzey dokusundan etkili bir şekilde arınmış, derin bir ayna kaplaması üretecektir.
Alüminyum Parlatma Sırası
Alüminyum biraz farklı bir yaklaşım gerektirir. Alüminyum, paslanmaz çelikten daha yumuşak ve daha gözenekli olduğundan bileşiği daha kolay emer ve aşırı agresif tekerlekler kullanıldığında derin oluklar oluşabilir. Bir ile başlayın turuncu işlenmiş rüzgar çarkı ve yüzeyden 400 ve 600 kumlu zımpara işaretlerini çıkarmak için 3.000 ila 3.500 RPM'de kahverengi tripoli bileşiği. Bir ile takip edin sarı değirmenle işlenmiş rüzgar çarkı Renk derinliğini ve parlaklığını geliştirmek için 2.500 ila 3.000 RPM'de yeşil allık bileşiğiyle eşleştirildi. Alüminyum jantlar, depolar veya elmas plakalarda gösterişli kaplamalar için, flanel rüzgar çarkı ve ince mor veya mavi allık bileşiğiyle bitirin. İnce alüminyum panellerde ısının neden olduğu yüzey bükülmesini önlemek için orta derecede basınç uygulayın ve tek bir konumda durmaktan kaçının.
Pirinç, Bakır ve Çinko Alaşımı
Pirinç ve bakır iş parçaları için, turuncu veya sarı bir rüzgar çarkıyla eşleştirilen kahverengi tripoli bileşiği, daha yumuşak metal alt tabakayı aşırı kesmeden yüzey izlerini ve hafif oksidasyonu ortadan kaldıran etkili bir ilk geçiş kesme adımı görevi görür. İkinci aşamada, yüksek kaliteli pirinç ve bakır kaplamaların zengin, sıcak parlaklık özelliğini geliştirmek için yumuşak flanel rüzgar çarkıyla birlikte kırmızı allık bileşiği kullanılır. Dekoratif donanımlarda, kapı donanımlarında ve banyo aksesuarlarında yaygın olarak kullanılan çinko alaşımı donanım bileşenleri, kesme için sarı bileşiğin ve son renk için flanel rüzgar çarkında beyaz elmas bileşiğinin kullanıldığı doğrudan iki adımlı bir sıraya iyi yanıt verir.
Metal Olmayan Yüzeyler: Plastik, Ahşap Lake ve Deri
Rüzgar çarkının daha soğuk çalışma profili aynı zamanda onu bazı metal olmayan uygulamalar için de uygun hale getirir. Boyalı yüzeylerde, çok parlak mobilya cilalarında ve deri ürünlerde, beyaz veya mavi bileşikle düşük hızda (tipik olarak 2.200 RPM'nin altında) kullanılan yumuşak flanel rüzgar çarkı çeşidi, yüzeyi kabartacak veya yumuşatacak ısı seviyelerini oluşturmadan hafif yüzey çiziklerini ortadan kaldırabilir ve parlaklığı geri kazandırabilir. Bu çok yönlülük, rüzgar çarklarını yalnızca metal işleme ortamlarında değil aynı zamanda otomotiv detaylandırmasında, ahşap işleme bitirme atölyelerinde ve deri eşya imalatında da kullanışlı bir araç haline getirir.
Rüzgar Çarkı Diğer Parlatma Diski Türleri ve Diğer Parlatma Diski Türleri: Her birinin Parlatma Sürecinde Yeri
Metal kaplama profesyonelleri, her biri parlatma işleminin belirli bir aşamasına yerleştirilmiş birden fazla tekerlek türüyle çalışır. Rüzgar çarkının nereye takılıp nereye takılmadığını anlamak, maliyetli hataları ve sarf malzemesi harcamalarının israfını önler.
| Tekerlek Tipi | İnşaat | Isı Üretimi | Saldırganlığı Azaltma | En İyi Sahne | Ayna Kaplama Özelliği |
|---|---|---|---|---|---|
| Sisal Çarkı | Dikişli sisal elyaf katmanları | Yüksek | Çok Yüksek | Adım 1 — Ağır kesme | Hayır |
| Spiral-Dikişli Pamuk | Düz pamuklu, dikişli halkalar | Orta | Orta | Adım 2 — Orta kesim ve renklendirme | Kısmi (saten) |
| Rüzgar Çarkı (Treated) | Pileli kumaş, orta halka | Düşük-Orta | Orta–High (by grade) | Adım 1–2 (renk derecesine bağlıdır) | Evet (flanel dereceli) |
| Rüzgar Çarkı (Flannel) | Pilili flanel, orta halkalı | Çok Düşük | Düşük | Adım 3 — Ayna kaplama | Evet |
| Gevşek Pamuklu Paspas | Dikişsiz yumuşak pamuklu | Çok Düşük | Çok Düşük | Adım 3 — Son renk | Evet |
Bu karşılaştırmadan elde edilen en önemli sonuç, rüzgar çarklarının cilalama sırasında benzersiz bir konuma sahip olmasıdır: İşleme derecesine bağlı olarak hem kesim hem de renk sunma kapasitesine sahiptirler, bu da onları mevcut en çok yönlü çark türlerinden biri haline getirir. İyi donanımlı bir cilalama istasyonu, yalnızca kademeli olarak daha yumuşak derecelerdeki rüzgar çarklarını kullanarak çok adımlı bir son işlem dizisinin tamamını potansiyel olarak tamamlayabilir - ilk kesme için sert işlem görmüş mavi veya kırmızı çarktan son ayna geçişi için flanel rüzgar çarkına kadar. Bu iş akışı konsolidasyonu anlamlı bir verimlilik avantajıdır takım değişikliklerinin gerçek arıza süresi maliyetlerini temsil ettiği endüstriyel ortamlarda.
Rüzgar Çarklarının Kullanıldığı Endüstriler ve Ürünler
Rüzgar çarkları çok çeşitli imalat endüstrilerinde bulunur. Soğutma havalandırması, çok yönlü işlem dereceleri ve tutarlı bileşik tutma kombinasyonu, onları metal yüzey görünümünün bir kalite kriteri olduğu - üretilen tüketici ve endüstriyel malların büyük bir kısmını kapsayan - her türlü üretim ortamına çok uygun hale getirir.
Otomotiv Parçaları ve Aksesuarları
Rüzgar çarkları, otomotiv parça imalatında ve satış sonrası detaylandırmada standart parlatma araçlarıdır. Alüminyum alaşımlı jantlar, paslanmaz egzoz sistemleri, krom kaplamalar, tamponlar, yakıt depoları ve motor gövdelerinin tümü, hem estetik hem de korozyon direnci standartlarını karşılayan yüksek kaliteli ayna kaplamaları gerektirir. Rüzgar çarklarının daha soğuk çalışması, özellikle alüminyum jantların parlatılması sırasında değerlidir; bu, parlatma sırasında aşırı ısıya maruz kaldığında eğrilebilen veya düzgün olmayan yüzeyler oluşturabilen ince duvarlı bir bileşendir. Tripoli ve yeşil allık bileşikleri içeren turuncu ve sarı rüzgar çarklarını kullanan standart iki adımlı bir dizi, ham işlenmiş bir alüminyum jantı verimli bir şekilde gösteri kalitesinde bir yüzeye getirebilir.
Paslanmaz Çelik Mutfak Gereçleri ve Tencere Setleri
Tencereler, tavalar, lavabolar, tezgah üstü ekipmanlar ve gıda işleme makineleri, paslanmaz çelik üretiminde rüzgar çarkları için en yüksek hacimli uygulamalar arasındadır. Yemek servisi ve yiyecek-içecek endüstrisi, hem hijyen nedenleriyle (pürüzsüz, gözeneksiz yüzeyler bakteriyel yapışmaya karşı direnç gösterir) hem de tüketici estetiği açısından katı yüzey kaplama gereksinimleri uygulamaktadır. Uygun paslanmaz çelik bileşiklerle eşleştirilmiş rüzgar çarkları, ticari mutfak ürünlerinin büyük ihracat pazarlarındaki denetim standartlarını geçmesi için gereken yüksek parlaklıkta, yönsel olarak tekdüze kaplama sağlar.
Donanım ve Hassas Bileşenler
Kapı kolları, menteşeler, kilitler, musluklar, vanalar, boru bağlantı parçaları ve dekoratif mimari donanımlar sıklıkla hem manuel hem de otomatik konfigürasyonlarda rüzgar çarkları ile parlatılır. Krom veya nikel elektrokaplamaya yönelik çinko alaşımı ve pirinç donanım bileşenleri için, rüzgar çarkı cilalaması genellikle kaplama banyosundan önceki son adımdır; cilalanmış alt tabaka yüzeyinin kalitesi, biriktirilen kaplama katmanının yapışma kalitesini ve görünüm tekdüzeliğini doğrudan belirler. Parlatma ile giderilmeyen yüzey kusurları, kaplama işlemi ile gizlenmeyecek, daha da güçlendirilecektir.
Mobilya ve İç Mekan Metal İşleri
Metal mobilya çerçeveleri, dekoratif çelik ve pirinç kaplamalar, paslanmaz çelik masa ayakları ve üst düzey dolap donanımlarının tamamında, mobilya tasarımcıları ve iç mekan müteahhitleri tarafından talep edilen pürüzsüz, yansıtıcı yüzeyleri elde etmek için rüzgar çarkı cilalaması kullanılıyor. Bu uygulama bağlamında, flanel rüzgar çarkı, yönsel parlatma izleri bırakmadan karmaşık profiller ve kavisli geometri üzerinde yüksek parlaklıkta bir sonuç üretme kabiliyeti nedeniyle özellikle değerlidir.
Yapı Malzemeleri ve Mimari Bileşenler
Ticari binalardaki paslanmaz çelik kaplama panelleri, korkuluklar, asansör içleri, tabelalar ve yapısal dekoratif elemanlar, geniş formatlı cilalama makinesi konfigürasyonlarında rüzgar çarkları kullanılarak spesifikasyona göre cilalanır. Büyük çaplı rüzgar çarkları (10 inç ve üzeri), mimari kabul açısından parçanın tüm uzunluğu boyunca tutarlı yüzey kalitesinin kritik olduğu düz veya tüp malzemenin uzun bölümlerini işlemek için otomatik cilalama hatlarında yaygın olarak kullanılır.
Elektrokaplama ve Yüzey İşlem Ön İşleme
Elektrokaplama tesislerinde, rüzgar çarkının cilalanması genellikle parçalar kaplama banyosuna girmeden önceki son manuel veya otomatik işlem adımıdır. Gereksinim, geometrik olarak pürüzsüz ve gömülü cila bileşiği kalıntısı, pul veya mikro çiziklerden arınmış bir yüzey sunmaktır. Rüzgar çarkının soğuk çalışma özelliği, özellikle ince detaylı veya keskin iç köşelere sahip bileşenler için geçerli olan, ince ana metal bölümlerdeki termal gerilim izleri riskini azaltır.
Doğru Rüzgar Çarkı Nasıl Seçilir: Temel Spesifikasyon Faktörleri
Rüzgar çarklarını seçen satın alma yöneticileri ve cilalama hattı operatörleri için, aşağıdaki spesifikasyon faktörleri amaca uygunluğu belirler. Yanlış kalite veya boyutun satın alınması, tutarsız yüzey kalitesi ve gereksiz sarf malzemesi maliyetinin yaygın ve kolayca önlenebilen bir kaynağıdır.
- Tekerlek Çapı: Üreticiye bağlı olarak yaklaşık 100 mm (4 inç) ila 500 mm (20 inç) arasında mevcuttur. Daha küçük çaplar, hassas veya küçük parçalı işler için tezgah taşlama makinelerine ve el tipi cilalama makinelerine uygundur; daha büyük paneller, tüpler veya çubukları işleyen endüstriyel cilalama makinelerinde daha büyük çaplar kullanılır. Çapı, iş parçasının fiziksel boyutuna ve makinenin malafa kapasitesine göre eşleştirin.
- Kat Sayısı: Rüzgar çarkları genellikle 16 katlı konfigürasyonlarda mevcuttur, ancak daha ağır hizmet tipi endüstriyel varyantlar ek yüz yoğunluğu için daha fazla kata sahip olabilir. Daha yüksek kat sayıları genellikle daha fazla bileşik tutma ve biraz daha sıkı bir yüzey sağlar; bu da daha ağır kesim uygulamaları için kullanışlıdır. Daha düşük kat sayıları, kontur cilalamaya uygun, daha yumuşak, daha esnek bir yüzey üretir.
- Merkez Halka Boyutu: Çelik merkez plakanın iç çapı, makinenizin iş mili veya malafa boyutuna uygun olmalıdır. Endüstriyel makineler için standart iç çaplar 55 mm, 76 mm ve daha büyük boyutları içerir. Miktarda sipariş vermeden önce daima uyumluluğu onaylayın.
- Tedavi Sınıfı (Renk): Yukarıdaki renk kodu bölümünde açıklandığı gibi metal türüne ve cilalama aşamasına uygun işlem derecesini seçin. İki adımlı paslanmaz çelik iş akışı için, kesme için en azından kırmızı veya mavi işlenmiş bir diske, renk ve kaplama için ise pembe veya flanel bir diske ihtiyacınız olacaktır. Alüminyum için turuncu ve sarı kaliteler standart iki adımlı sırayı kapsar.
- Maksimum Çalışma Hızı: Her zaman tekerleğin nominal maksimum devrini makinenizin iş mili hızına göre doğrulayın. Daha büyük çaplı tekerlekler daha düşük maksimum RPM değerlerine sahiptir; Rüzgar çarkını nominal hızının üzerinde çalıştırmak, merkez plakanın katmanlarının ayrılması riskini taşır ve operatörler için ciddi bir güvenlik tehlikesi oluşturur.
- Kumaş Malzemesi: Standart rüzgar çarklarında farklı yumuşaklık derecelerinde pamuklu kumaş kullanılır. Birinci sınıf flanel (kubbeli flanel) rüzgar çarkları peluş, ultra yumuşak bir flanel malzeme kullanır ve yalnızca son ayna cilalaması için ayrılmıştır. Uygulamaya özel bazı çeşitler, geleneksel kumaş rüzgar çarklarının çok sert olacağı düzensiz veya konturlu yüzeylerde yüzey temizleme, zımparalama ve tel çekme işlemleri için dokunmamış naylon kumaş kullanır.
Adım Adım: Rüzgar Çarklarıyla Ayna Kaplama Elde Etme
Aşağıdaki iş akışı birincil örnek olarak paslanmaz çelik iş parçalarına uygulanır, ancak aynı mantık (uygun bileşik ikameleriyle) alüminyum, pirinç ve diğer metaller için de geçerlidir.
Aşama 1: Yüzey Hazırlığı
Herhangi bir parlatma diskini takmadan önce, taban yüzeyinin en az 320-400 kuma kadar zımparalandığından emin olun. Daha ağır çizikler, kaynak dikişleri ve kireçlenmelerin, işlemin başlarında bir sisal çark veya aşındırıcı bantla giderilmesi gerekirdi. Rüzgar çarkı ağır talaş kaldırma için tasarlanmamıştır; Ağır hasar görmüş bir yüzeyin doğrudan rüzgar çarkına getirilmesi, uzun süreli, verimsiz bir kesme oturumuna ve kötü sonuçlara yol açacaktır. Rüzgar çarkı aşamasını temiz, 400 kumlu zımparalanmış yüzeyle başlatmak, en iyi maliyet-sonuç oranını sunar.
Aşama 2: İlk Geçişte Kesim Parlatma (Kırmızı veya Mavi Rüzgar Çarkı)
Kırmızı veya mavi işlenmiş rüzgar çarkını monte edin ve siyah zımpara bileşiğiyle yükleyin. Makineyi yaklaşık 3.000–3.500 RPM'ye ayarlayın. Tekerleğin kenarını sabit ve tutarlı bir basınçla iş parçasına bastırın ve üst üste binen geçişlerle çalışın. Bu aşamadaki amaç, görünür tüm 400 kumlu zımpara çizgilerini kaldırmak ve düzgün bir saten yüzey oluşturmaktır. Kesme verimliliğini korumak için bileşiği her 45-60 saniyede bir çıkrığa yeniden uygulayın. Jantın kuru çalışmasına izin vermeyin; kuru sisal veya işlenmiş pamuk jant, sonraki aşamalarda giderilmesi zor olan derin, düzensiz çizikler oluşturabilir.
Aşama 3: İkinci Geçiş Renk Parlatma (Pembe Rüzgar Çarkı)
İş parçası yüzeyindeki artık siyah bileşiği temiz bir bezle temizledikten sonra, pembe işlem görmüş rüzgar çarkına geçin ve sarı lüks bileşikle yükleyin. Makine hızını yaklaşık 2.800–3.200 RPM'ye düşürün. Pembe tekerlek kırmızıdan daha yumuşaktır ve net, yüksek parlaklıkta bir parlaklık geliştirirken 2. aşamadan kalan tüm kesme izlerini harmanlayacaktır. Bu aşama, yüzeyi saten görünümünden aynaya yakın bir yansımaya dönüştürür. Donanım bileşenleri, mutfak eşyaları, boru bağlantı parçaları gibi birçok endüstriyel uygulama için bu aşamanın sonundaki sonuç teslimat için yeterlidir.
Aşama 4: Son Ayna Kaplaması (Flanel Rüzgar Çarkı)
Mimari donanım, gösterişli otomotiv bileşenleri, birinci sınıf mutfak eşyaları veya dekoratif paslanmaz çelik ürünler gibi gerçek bir ayna kaplaması gerektiren uygulamalar için, mavi allık veya mor allık bileşiğiyle doldurulmuş beyaz kubbeli flanel rüzgar çarkıyla son bir geçiş ekleyin. Isıyı en aza indirmek ve ince aşındırıcıya karşı yüzey tepkisini maksimuma çıkarmak için makine hızını 1.800–2.200 RPM'ye düşürün. Flanel çarkın ultra yumuşak yüzü ve ince bileşiğin krom oksit veya alüminyum oksit aşındırıcı içeriği, kalan mikro çizikleri ortadan kaldırmak ve son derece yansıtıcı, distorsiyonsuz bir ayna yüzeyi oluşturmak için birlikte çalışır.
Son cilalama aşamasından sonra, tüm bileşik kalıntılarını gidermek için yüzeyi hemen temiz kuru bir bez veya mikrofiber havluyla temizleyin. Sıklıkla kullanılan paslanmaz çelik bileşenler için, cilalama sonrasında uygulanan ince bir koruyucu balmumu veya cila tabakası, depolama ve taşıma sırasında yüzey oksidasyonunu ve parmak izi kirlenmesini önleyerek ayna kaplamanın korunmasına yardımcı olur.
Rüzgar Çarklarına Yönelik En İyi Güvenlik ve Bakım Uygulamaları
Rüzgar çarklarının güvenli bir şekilde çalıştırılması ve bunların bakımının doğru şekilde yapılması, hem operatörleri hem de bitmiş çıktının kalitesini korur. Aşağıdaki uygulamalar profesyonel cilalama ortamlarında standarttır ve sürekli olarak takip edilmelidir.
- Her zaman havalandırmalı bir emniyet flanşı kullanın: Rüzgar çarkları standart katı flanşlar yerine kendinden merkezlemeli emniyet flanşıyla monte edilmelidir. Havalandırmalı flanş, tekerleğin merkez halkasını eşit bir şekilde kavrar ve çalışma hızında oluşan merkezkaç kuvvetleri altında kıvrımlı kumaş katmanlarının çelik merkez plakadan ayrılmasını önler.
- Her zaman KKD giyin: Yüz siperi veya güvenlik gözlükleri, iş eldivenleri ve ince metal tozu ve bileşik partiküllere karşı dayanıklı bir solunum cihazı gereklidir. 3.000 RPM'de bileşik kalıntılar ve metal parçacıkları yüksek hızda havada uçuşur. İnce metal ve bileşik toza uzun süreli soluma maruziyeti, bilinen bir mesleki sağlık tehlikesidir.
- Nominal RPM'yi asla aşmayın: Rüzgar çarkının aşırı hızlanması, merkez halkada gerilim kırılmalarına neden olur ve tekerleğin feci şekilde parçalanmasına neden olabilir. Her kullanımdan önce tekerlek boyutunu makine hızıyla eşleştirin ve bunu her tekerlek değişiminde doğrulayın.
- Tekerleği düzenli olarak tırmıklayın: Bileşik uygulandıkça ve ısı döngüleri meydana geldikçe, parlatma bileşiği rüzgar çarkının yüzeyini sertleştirip parlatarak kesme veya bitirme verimliliğini azaltır. Tekerlek yüzeyini eski haline getirmek ve sertleşmiş bileşik birikimini gidermek için, ilk kullanımdan önce ve uzun cilalama seansları arasında periyodik olarak bir tekerlek tırmığı (çıkrık yüzeyine tutulan kaba bir aşındırıcı alet) kullanın.
- Her tekerleği tek bir bileşime ayırın: Rüzgar çarkının farklı bileşiklerle çapraz kirlenmesi, öngörülemeyen yüzey izleri bırakabilecek tutarsız aşındırıcı kimyanın ortaya çıkmasına neden olur. Her tekerleği belirlenmiş bileşiğiyle açıkça işaretleyin ve bu disiplini üretim sahasında uygulayın.
- Kullanmadan önce tekerlekleri inceleyin: Orta halkada çatlama, bozulma veya gevşek sıkışma belirtileri olup olmadığını kontrol edin. Kumaş kıvrımlarını yıpranma, eksik kısımlar veya tırmıklamayla giderilemeyecek bileşik birikmesi açısından inceleyin. Hasar görmüş bir rüzgar çarkı derhal hizmetten çıkarılmalıdır; profesyonel bir cilalama ortamında çalışma sırasında arızalanma riski kabul edilemez.
- Doğru şekilde saklayın: Kullanılmayan rüzgar çarklarını serin ve kuru bir ortamda, doğrudan güneş ışığından, solventlerden ve nemden uzak tutun. Neme maruz kalma, işlem görmüş tekerleklerde kumaş ile merkez halka arasındaki yapışkan bağı zayıflatarak etkili hizmet ömrünü kısaltabilir.
Rüzgar Çarkı Hakkında Sıkça Sorulan Sorular
Parlatma sırasında rüzgar çarkı sisal çarkın yerini alabilir mi?
Çoğu durumda hayır. Sert işlem görmüş (mavi veya kırmızı) bir rüzgar çarkı, 320-400 kuma kadar zımparalanmış yüzeylerde hafif ila orta dereceli kesme işlerinin üstesinden gelebilir, ancak derin çizikler, ağır kalıp izleri veya kaynak dikişi hazırlığıyla uğraşırken sisal çarkın yapısal sertliği ve fiber aşındırıcılığından yoksundur. Yalnızca küçük zımpara izleri veya önceki cilalama çizgileri olan yüzeyler için, işlenmiş bir rüzgar çarkı, ilk adım aracı olarak tam kapasiteye sahiptir. Ağır hasarlı yüzeylerde rüzgar çarkını takmadan önce sisal çarkı kullanılmalıdır.
Bir rüzgar çarkı üretimde ne kadar süre dayanır?
Servis ömrü çalışma hızına, uygulanan basınca, bileşik uygulama sıklığına ve bakım titizliğine bağlıdır. Düzenli olarak tırmıklanan, nominal hızlarında çalıştırılan ve uygun bileşik yüklemeyle kullanılan rüzgar çarkları, kıvrımlı yapı aşınmayı çark yüzeyi boyunca daha eşit şekilde dağıttığından, eşdeğer uygulamalarda geleneksel dikişli pamuklu çarklardan daha uzun süre dayanır. Düşük hızlarda son finisaj için kullanılan flanel dereceli rüzgar çarkları, ürün yelpazesi arasında en uzun servis ömrüne sahip olma eğilimindedir.
Rüzgar çarkı ile normal hava yolu tutkunu arasındaki fark nedir?
Bunlar, farklı bölgesel adlandırma kurallarına göre aynı ürün kategorisidir. Çin imalat ve ihracat bağlamlarında, kıvrımlı havalandırmalı parlatma çarkına genellikle rüzgar çarkı (风轮 / 风叶轮) adı verilir. Kuzey Amerika ve Avrupa profesyonel metal işleme bağlamlarında, aynı ürüne genellikle hava yolu koruyucusu, hava yolu parlatma tekerleği, havalandırmalı koruyucu veya önyargılı hava yolu koruyucusu adı verilir. Yapısal tasarım ve işlev aynıdır.
Rüzgar çarkları el tipi taşlama makinesinde kullanılabilir mi?
Evet — açılı taşlama makinesine monte edilmiş rüzgar çarkıyla kenar parlatma, özellikle alüminyum jantların, araç gövde panellerinin ve tezgah monteli cilalama makinesine getirilemeyen büyük düz metal bölümlerin cilalanması için yaygın olarak kullanılan bir tekniktir. Tekerlek çapının, kullanılan açılı taşlama makinesinin devir sayısına uygun olduğundan emin olun ve güvenli montaj için bir orta redüksiyon plakası ve uygun flanşlar kullanın. Tutarlı bir açıyı koruyun ve tekerleği yüzeye düz bir şekilde bastırmaktan kaçının; kenar temas tekniği, elde taşınır bir alet üzerindeki rüzgar çarkıyla eşit sonuçlar elde etmek için kritik öneme sahiptir.
Sonuç: Rüzgar Çarkı Neden Ayna Kaplamada Profesyonel Seçimdir?
Rüzgar çarkının aktif havalandırma, çok yönlü işlem dereceleri ve tutarlı bileşik dağıtımı kombinasyonu, yüksek kaliteli metal kaplamanın temel zorluklarını giderir: ısı yönetimi, yüzey bütünlüğü ve süreç verimliliği. Başka hiçbir tek disk tipi bu kadar geniş bir cilalama aşamasını kapsamaz — sert metallerde ilk geçişte kesme parlatmadan alüminyum, paslanmaz çelik, pirinç ve metal olmayan yüzeylerde son ayna kaplamaya kadar — hem iş parçasını hem de operatörü koruyan daha soğuk çalışma profilini korurken.
Parlatma sarf malzemeleri tedarik eden üretim yöneticileri ve satın alma profesyonelleri için pratik öneri, en azından kesme için sert işlenmiş kalite, renk geliştirme için orta kalite ve son ayna işi için flanel kalite olmak üzere eksiksiz bir rüzgar çarkı kaliteleri setine yatırım yapmak ve her kaliteyi, işlenen metaller için uygun parlatma bileşiğiyle tutarlı bir şekilde eşleştirmektir. Disk seçimi, bileşik eşleştirme ve çalışma parametrelerindeki tutarlılık, tekrarlanabilir, yüksek kaliteli cilalama çıktısının temelidir.
Rüzgar çarkı tedarikçilerini değerlendirirken, üretim partileri genelinde tutarlı kat yoğunluğu, doğrulanmış merkez halka kalitesi ve güvenilir işlem sertliği arayın. İyi üretilmiş bir rüzgar çarkı ile standartların altındaki bir rüzgar çarkı arasındaki fark, cilalama sonuçlarında çok hızlı bir şekilde görünür hale gelir ve hurdaya çıkarılan veya yeniden işlenmiş parçaların maliyeti, düşük maliyetli aletlerden elde edilen tasarruflardan çok daha fazladır. Geniş ölçekte kaynak kullanan B2B alıcıları için, büyük hacimlere taahhütte bulunmadan önce malzeme sertifikaları ve numune parti testleri talep etmek standart bir uygulamadır ve şiddetle tavsiye edilir.