İşte metal işleme atölyelerinde olması gerekenden daha sık tekrarlanan bir sahne. Bir cilalama operatörü cilalama hattını paslanmaz çelikten alüminyum parçalara geçirir, aynı bileşiği tezgahın üzerinde tutar ve yüzey parlak yerine gri, lekeli veya çizgili çıkar. Sorun ne parçada, ne de makinede. Bileşik. Alüminyum parlatma bileşiği genel bir macun değildir: metalin yumuşaklığına, tekerleğin sertliğine ve aradığınız cilaya uyması gereken dengeli bir aşındırıcı tanecik, bağlayıcı ve yağlayıcı karışımıdır. Bu kombinasyonu doğru şekilde kullandığınızda alüminyum üzerindeki ayna kaplama tekrarlanabilir hale gelir. Yanlış anlayın ve her parti bir kumardır.
Alüminyum Parlatma Bileşiğinin Neden Farklı Bir Yaklaşıma İhtiyacı Var?
Saf alüminyum yaklaşık 660 °C'de erir, ancak cilalayıcılar için pratik sorun erime değil, yapışkanlıktır. Parlatma diski alüminyuma baskı yaptığında, yüzey filmi ısınır ve aşındırıcı tanecik temiz bir şekilde kesilemeden deforme olur. Çok kaba bir kum yüzeyi kırar. Çok sert bir tekerlek talaşı parçanın içine doğru iter. Çok agresif bir bileşik, anotlamanın her zaman ortaya çıkardığı bulanık lekeyi bırakır.
Üretim sonucu basittir: alüminyumun hafif basınçla kesen, temas bölgesini serin tutmak için yeterli miktarda yağlayıcı bağlayıcı taşıyan ve ekstra temizlik gerektiren hiçbir kalıntı bırakmayan bir bileşiğe ihtiyacı vardır. Bu nedenle bitirme departmanları cilalama bileşiğini bir meta olarak görmüyor. Bir ürünü 6061 levha için, bir başkasını basınçlı döküm ADC12 için ve bir başkasını da dövme alaşım jantlar için ayarladılar. Döküm alüminyum biraz daha agresif bir bileşiği tolere eder; haddelenmiş sac hızla bulaşır ve daha ince bir taneye ihtiyaç duyar. Bileşik bu ayarlamanın çoğunu emer.
Alüminyum Parlatma Bileşiğinin İçinde Ne Var?
Geleneksel bir bileşik, sabun benzeri bir katı yağ ve mum bağlayıcı içinde süspanse edilen aşındırıcı parçacıklardan yapılır. Sürtünme altında bağlayıcı erir ve yeni bir aşındırıcı film tabakasını dönen tekerleğe aktarır. Aşındırıcı kesme işlemini gerçekleştirir; bağlayıcı sıcaklığı kontrol eder, yağlar ve talaşı uzaklaştırır. Alüminyum için, Erimiş alüminyum oksit standart aşındırıcıdır; hızlı talaş kaldırma için kahverengi alüminyum oksit, daha serin ve daha temiz etki için beyaz alüminyum oksit. Silisyum karbür bileşikleri mevcuttur, ancak agresif bir şekilde keserler ve genellikle daha sert alaşımlar için kullanılırlar.
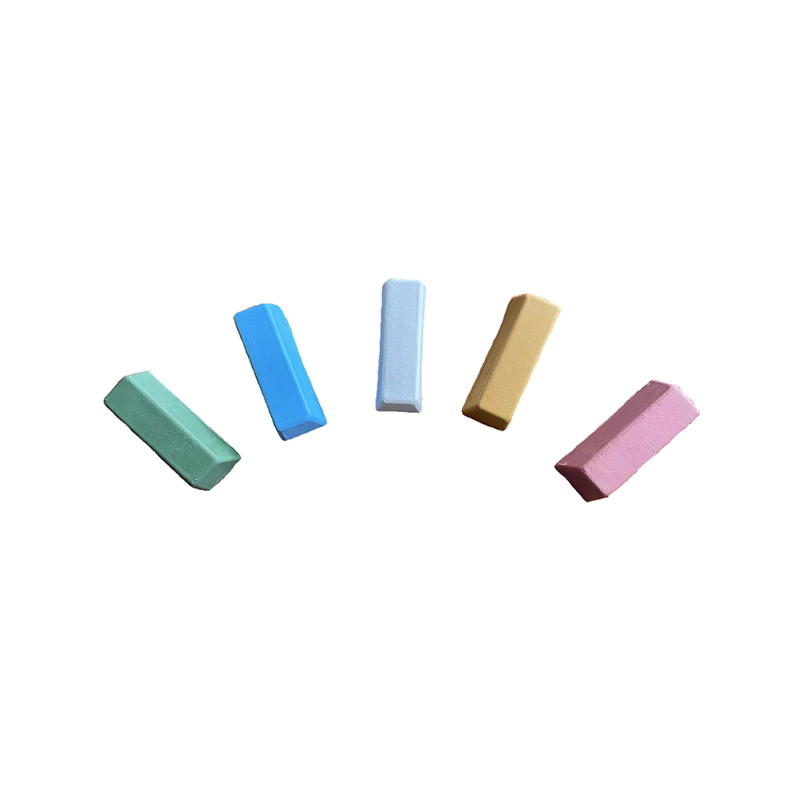
Renk kodlaması, bitirme endüstrisinin tezgahta bileşikleri ayırmaya yönelik kısayoludur. Aşağıdaki grafik, ortak renklerin alüminyum çizgide nasıl okunduğunu göstermektedir:
| Bileşik | Aşındırıcı karakter | Alüminyum üzerinde tipik iş |
|---|---|---|
| Sarı | Orta alüminyum oksit | 6061 ve 5052'de kesme ve parlak taban kaplama |
| Kırmızı | İnce alüminyum oksit | Son renklendirme ve dekoratif kaplama |
| Beyaz | Çok ince alüminyum oksit | Şeffaf kaplama veya anotlamadan önce ayna kaplama |
| Yeşil | İnce silisyum karbür / krom oksit | Saten ve fırçalanmış yüzeyler; yumuşak kağıt üzerinde daha az yaygındır |
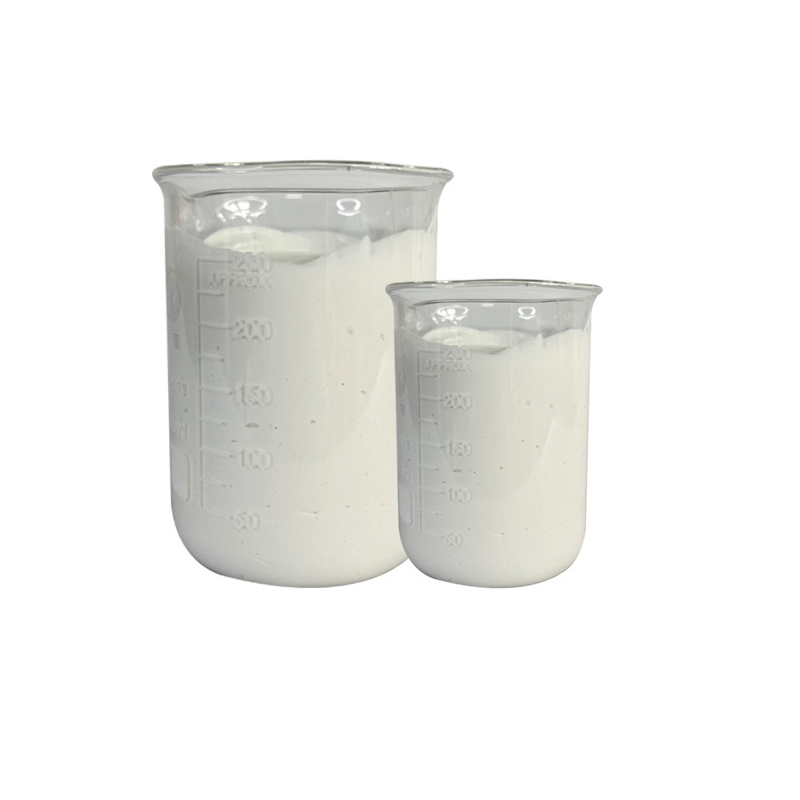
| Sıvı bileşik | Formülasyona bağlı | Sprey veya rulo dozajlamalı otomatik hatlar |
Birçok alüminyum parça için sarı parlatıcı bileşik gündelik işlerin iştir: hafif işleme çizgilerini ortadan kaldıracak kadar hızlı keser ve beyaz veya kırmızı bileşiğin bir sonraki geçişte aynaya dönüşeceği temiz bir taban bırakır.
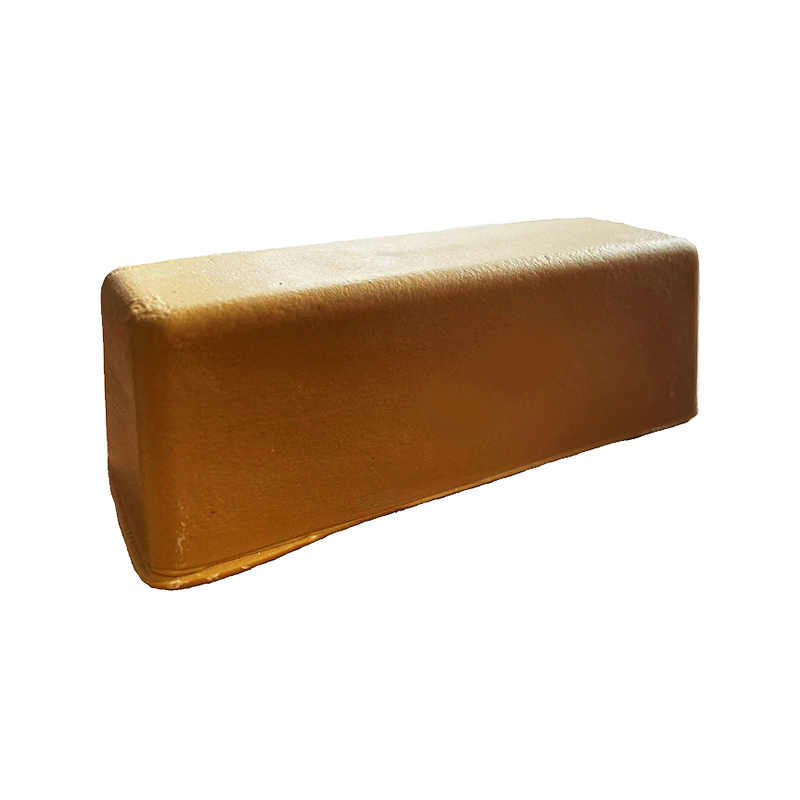 Alüminyum Ön Parlatma için Kaba Sarı Parlatma Bileşiği Bu yüksek alüminyumlu bileşik, ilk cilalama aşamasında derin çizikleri, çapakları ve oksit katmanlarını gidererek daha sonraki daha ince bileşikler için eşit bir taban oluşturur. Ürünü Görüntüle →
Kesme ve Renklendirme: Alüminyum Parlatmanın İki Aşamalı Mantığı
Profesyonel alüminyum kaplama, süreci kasıtlı olarak iki farklı aşamaya ayırır. Kesme aşamasında daha kaba bir bileşik, işleme izlerini, çizikleri ve ısıyla oluşan renk tonunu giderir. Renklendirme aşamasında, daha ince bir bileşik yüzeyi temiz, eşit bir parlaklığa kavuşturur. Her iki aşamayı da tek adımda çalıştırmak bir uzlaşma sağlar: yüzey ya hâlâ çizilmiştir ya da son kat dalgalı hale gelecek kadar uzun süre cilalanmıştır.
Bir üretim hattında iki aşama, her birinin kendi çarkı ve bileşimi olan farklı işlerdir:
- Kesme: sisal veya sertleştirilmiş kumaş çark üzerinde orta dereceli alüminyum oksit bileşiği, orta basınç, bir veya iki kontrollü geçiş.
- Boyama: yumuşak bir bez çark üzerinde ince beyaz veya kırmızı bileşik, yüzey açılı ışık altında eşit şekilde yansıyana kadar hafif basınçla uygulanır.
- Muayene: yanan bir lambanın altını kontrol edin; Buradaki lekeler ve puslu yamalar neredeyse her zaman bir operatör hatası değil, bileşik uyumsuzluğu anlamına gelir.
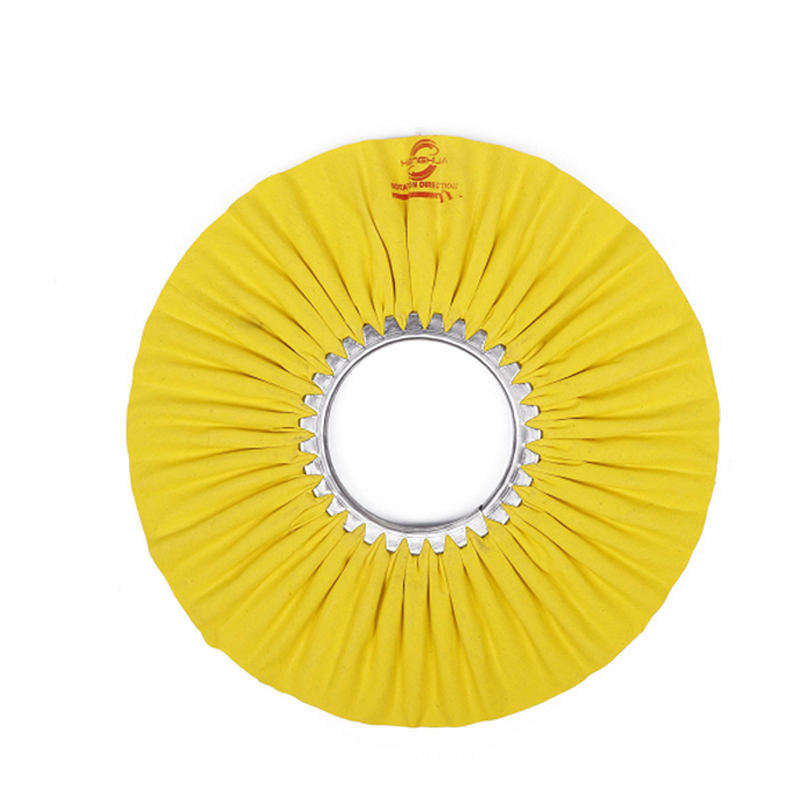
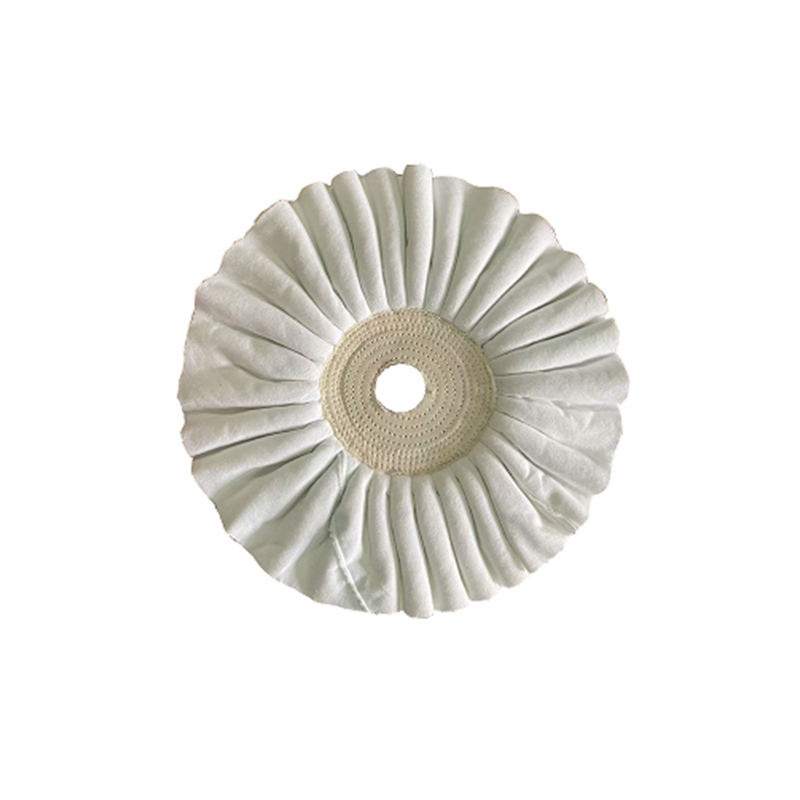
Henghua'nın ürün yelpazesi bu sıralamanın her iki tarafını da kapsamaktadır; bitirme çubuğu için parlatma bileşikleri ve her aşamaya uygun kumaş çarklar. alüminyum için sarı sertleştirilmiş kumaş tekerlek kasıtlı olarak ortada yer alır: düz pamuklu çarktan daha sert keser ancak işlenmemiş sisal çarktan daha pürüzsüz bitirir, bu da onu kesme ve renklendirme arasında pratik bir köprü haline getirir.
 Sarı Hardened Cloth Wheel for Aluminum Finishing Düz pamuktan daha sert kesen, ancak sisalden daha pürüzsüz bir şekilde bitiren, kesme ve renklendirme aşamaları arasında etkili bir şekilde köprü kuran, alüminyum için dengeli bir parlatma tekerleği. Ürünü Görüntüle →
Bileşimi Tekerleğe Eşleştirme: Önemli Olan Kombinasyon
Bir alüminyum parlatma bileşiği yalnızca üzerinde bulunduğu tekerlek kadar iyi performans gösterir. Yumuşak, kabarık bir disk üzerindeki kaba bir bileşik, kaplamanın çoğunu kaybeder çünkü disk, aşındırıcıyı temiz bir şekilde sunmak yerine esner ve talaş üzerinde yuvarlanır. Sert bir tekerlek üzerindeki ince bir bileşik parlatabilir ve lekelenebilir. Alüminyum için pratik kombinasyonlar şöyle görünür:
- Sisal tekerlek sarı bileşiği — ilk temas geçişi için hızlı talaş kaldırma ve derin çizgi kaldırma.
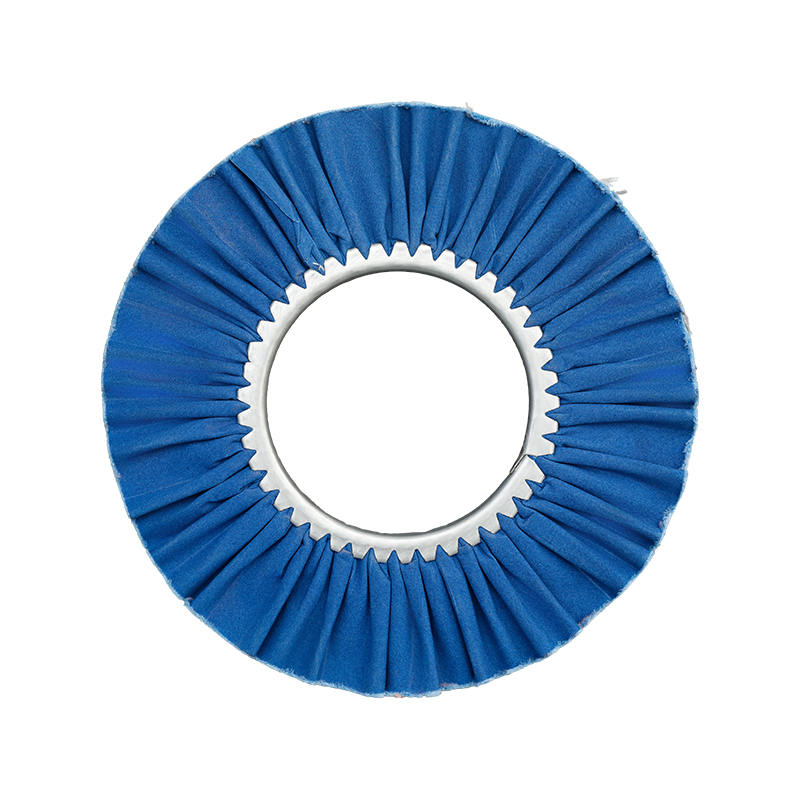
- Katlanır veya sertleştirilmiş kumaş rüzgar çarkı sarı bileşik - sisal aşamasından sonra harmanlama ve parlatma.
- Yumuşak kumaştan yapılmış pnömatik tekerlek beyaz bileşiği — son renklendirme ve ayna geliştirme.
- Standart düz düzlemli tekerlek sıvı bileşiği — otomatik hücrelerde şekillendirilmiş veya konturlu parçalar üzerinde düzgün yüzey bitirmeler.
Ürün seçimi kadar tek bir operatör alışkanlığı da önemlidir. Tekerleği kısa süreliğine şarj edin - sürekli olarak basmak yerine bileşik çubuğu dönen tekerleğe bir veya iki saniye dokundurun. Fazla bileşik kullanılmadan atılır, jant yüzeyine bağlayıcı madde yüklenir ve alüminyuma bulaşan sıcaklığı yükseltir. Doğru şekilde şarj edilmiş bir tekerlek, bileşiği yalnızca temas noktasında serbest bırakır.
Tekerlek yapılarına, sertlik seçeneklerine ve astar varyasyonlarının kesimi nasıl değiştirdiğine dair tam bir genel bakış için, parlatma tekerleği kılavuzu seçenekler arasında teker teker dolaşır.
Alüminyum Parlatma Bileşiği Satın Almadan Önce Üretimle İlgili Dikkat Edilmesi Gerekenler
Alüminyum parlatma bileşiği satın almak, genel donanım satın almaktan farklıdır. Gerçek spesifikasyon, ürünün sürtünme altında nasıl davrandığıdır ve zeminde çalışıp çalışmayacağını veya ilk tamburdan sonra bozulup bozulmayacağını birkaç nokta belirler:
- Toplu tutarlılık. Aşındırıcı yüzdesi ve bağlayıcı sertliği tamburdan tambura aynı kalmalıdır; daha sıcak çalışan bir parti tam olarak bir operatör hatası gibi bulaşacaktır.
- Aşındırıcı dağılım. Kötü karıştırılmış bileşik, kümelenmiş tanecikler açığa çıkarır ve her küme, hiçbir son geçişin gideremeyeceği rastgele, derin bir çizik haline gelir.
- Yumuşama noktası ve depolama. Bileşikler yaz sıcağında yumuşar, soğuk depolarda ise sertleşir. Yumuşama noktasını kontrol edin ve çubukları radyatörlerden ve doğrudan güneş ışığından uzak tutun.
- Paketleme formatı. Çubuklar manuel tezgahlara uygundur, sıvılar otomatik dozaj sistemlerine uygundur ve özel blok boyutları, şekillendirilmiş tekerleklerdeki israfı azaltır.
Üreticinin proses kontrolü ürünün bir parçasıdır. Ningbo Henghua, 2016'dan bu yana 3.500 metrekarelik bir atölyede 10'dan fazla parlatma tekerleği üretim hattı ve sıvı bileşikler için otomatik dolum hatları ile tüm bileşik yelpazesini üreterek Güney Amerika, Avrupa, Amerika Birleşik Devletleri ve Orta Doğu'ya ihracat yapıyor. Pratikte bu, tamburdan tambura aynı erime davranışı ve aynı kesim anlamına gelir; bu da tam olarak bir operatörün gözle doğrulayamayacağı bir şeydir.
Toplu sipariş vermeden önce, gerçek malzemeniz üzerinde üretim koşulları altında bir deneme yapın. En az birkaç düzine parçayı üç değişkende (tekerlek hızı, tekerlek tipi ve temas basıncı) test edin ve sonucu operatörün çalışma talimatına kaydedin. Bu testi geçen bir bileşik, hattın tüm parti boyunca stabil kalmasını sağlayacaktır.
Alüminyum Parlatma Bileşiğinin Ağır Kaldırma İşini Yaptığı Yer
Alüminyum, modern üretimde en parlak metallerden biridir. Otomotiv alaşım jantları ve parlak kaplama, havacılık yapısal parçaları, alüminyum pişirme kapları ve donanım bağlantılarının tümü, kaplama veya montaj öncesinde bir cilalama istasyonundan geçer. Her sektör farklı bir standart belirliyor: otomotiv alıcıları jant yüzeyinde bulanıklık oluşmasını kabul etmiyor; anotlamadan önce havacılık yüzey hazırlığının hatasız olması gerekir; Pişirme kabı üreticilerinin, kalıntı tutmayan, temiz, tutarlı bir iç kaplamaya ihtiyacı vardır.
Otomotiv parçası üreticileri için bileşik genellikle sabit bir ayna kaplama ile günlük reddedilen yığın arasındaki farktır. Bizim otomotiv yüzey bitirme uygulaması sayfa o sektör için bileşik ve tekerlek sırasının nasıl düzenlendiğini gösterir. Havacılık, mutfak eşyaları ve donanımda mantık aynıdır; toleranslar farklı olsa bile alaşımı tanımlayın, gerekli kaplamayı tanımlayın, ardından bileşik ve tekerlek çiftini seçin.
Aynı tezgahta alüminyum, paslanmaz çelik ve bakır arasında geçiş yapan atölyeler için özel bir metal parlatma bileşiği SKU sayısını kontrol altında tutar. Çeşitli yumuşak metallerde kabul edilebilir bir kesim ve renk üretir, bu da alüminyum üzerindeki üstün ayna kaplaması hala özel bir beyaz bileşim gerektirse bile planlamayı kolaylaştırır.
 Çoklu Metaller için Çok Yönlü Metal Parlatma Bileşiği Paslanmaz çelik, bakır ve krom üzerinde çalışan, atölye envanterlerini basitleştirirken yumuşak metallerde kabul edilebilir kesim ve parlaklık sağlayan tek bir bileşik. Ürünü Görüntüle →
Alüminyum parlatma bileşiği nadiren sarf malzemeleri listesindeki en pahalı öğedir, ancak yüzeyin bir ürün gibi mi yoksa bir prototip gibi mi biteceğine karar verir. Net bir süreçle satın alın: alaşımı tanımlayın, gerekli kaplamayı tanımlayın, jant sırasını ayarlayın ve bileşiği tezgaha ulaşmadan önce gerçek üretim hızı altında test edin. Bu değişkenler kontrol altına alındıktan sonra alüminyumun parlatılması, deneme-yanılma işi değil, tekrarlanabilir sonuçları olan planlı bir operasyon haline gelir.